ديفيد تشانغ | المؤسس والرئيس التنفيذي، ZPET | نُشر في 15 أغسطس 2026
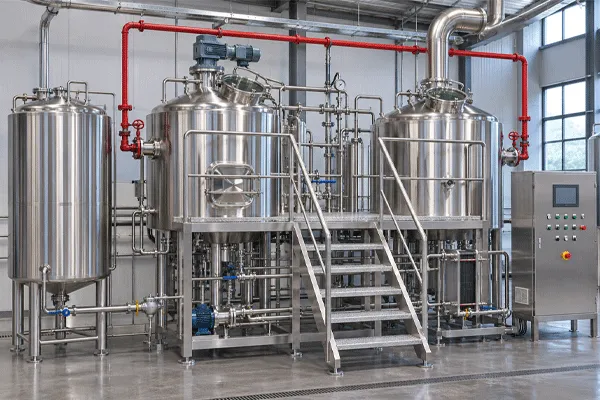
A نظام تخمير آلي تجاري يستخدم وحدة تحكم منطقية قابلة للبرمجة (PLC)، وواجهة مشغل (HMI)، ومستشعرات وصمامات أو مشغلات محكومة لتنفيذ وظائف محددة في صالة التحضير. ويجب أن تحدد المواصفات ما يقيسه النظام، وما يتحكم فيه، والقرارات التي تظل من اختصاص صانع الجعة، وكيفية التعامل مع الأعطال، وكيفية استمرار الإنتاج عند تعطل أحد الأجهزة.
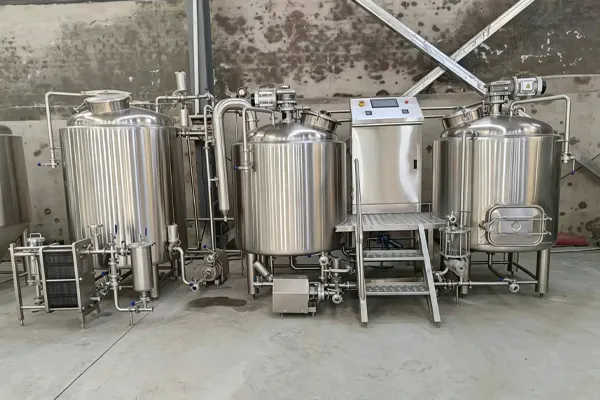
جدول مواصفات نظام التخمير الآلي التجاري
| مجال التحكم | ما يجب أن تحدده مواصفات الشراء | أدلة القبول |
|---|---|---|
| PLC ووحدات الدخل/الخرج | عائلة وحدة التحكم، والمدخلات/المخرجات المثبتة والاحتياطية، وهيكلية اللوحة والشبكة | قائمة الدخل/الخرج المعتمدة ومخطط اللوحة واختبار النقاط المباشر |
| شاشة المشغل (HMI) | شاشات العمليات، ونقاط الضبط، وسجل الإنذارات، ومستويات المستخدمين، وعناصر التحكم اليدوي واللغة | مراجعة الشاشات واختبار المشغّل |
| أجهزة القياس والتحكم | نوع المستشعر ونطاقه ودقته وموقعه والوصلة الصحية وطريقة المعايرة | جدول الأجهزة وسجلات المعايرة |
| التسلسلات | ترتيب الخطوات، وشروط الانتقال، وتأكيدات المشغل، وحالات التعليق وسلوك الإلغاء | الوصف السردي للتحكم واختبار التسلسل المشهود |
| أنظمة التعشيق البيني | الحالات التي تحظر تشغيل السخانات أو المضخات أو المحركات أو عمليات النقل أو حركة الصمامات | اختبار السبب والنتيجة |
| الوصفات | المعلمات القابلة للتعديل والتحكم في الإصدارات وتعريف الدفعة والتغييرات المسموح بها | إنشاء الوصفة واختبار تكرار التشغيل |
| CIP | دوائر التنظيف، وشروط التدفق أو الضغط، ودرجة الحرارة، والوقت ومسار الإرجاع | مصفوفة التنظيف المكاني (CIP) المعتمدة واختبار التغطية |
| البيانات | القيم المسجلة، وفاصل أخذ العينات، ومدة التخزين، وتنسيق التصدير، وإعدادات الوقت | سجل الدفعة المُصدَّر |
| الخدمة | النسخ الاحتياطية والوثائق الكهربائية وسياسة ملفات المصدر والدعم عن بُعد وقطع الغيار | اختبار الاستعادة وتسليم الوثائق |
1. ابدأ بالعملية، وليس بمستوى الأتمتة
إن مصطلحات مثل شبه أوتوماتيكي، وأوتوماتيكي، وكامل الأتمتة ليست تعريفات تقنية موحدة. فقد يستخدم أحد الموردين مصطلح "أوتوماتيكي" للإشارة إلى التحكم في درجة الحرارة وتشغيل المضخات، في حين يُدرج مورد آخر تسلسلات الوصفات، والصمامات الهوائية، وعمليات النقل التلقائية، وتقارير الدفعات. قارن الوظائف بندًا ببند.
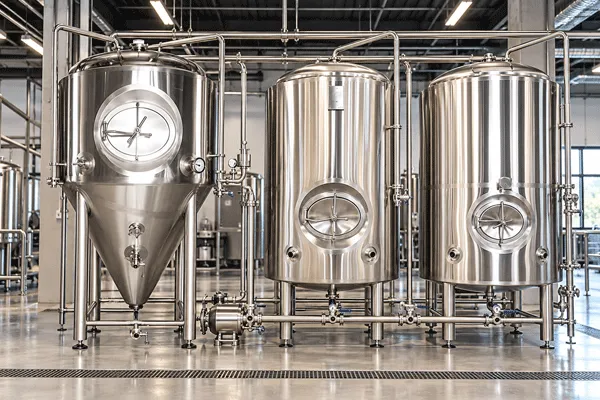
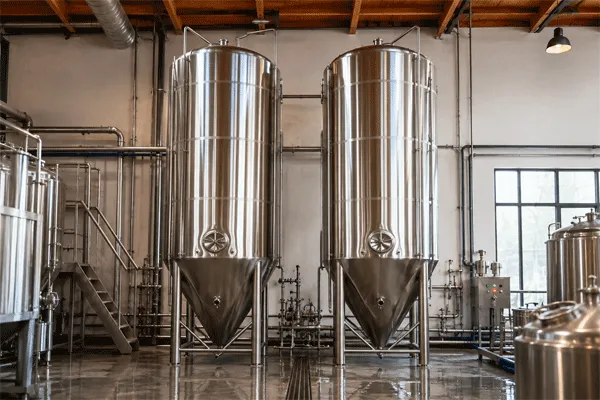
ارسم مسار نقيع الشعير المقصود بدءًا من تحضير المياه مرورًا بالهرس، والتصفية، والغليان، والتدويم، والتبريد، والنقل. حدد كل إجراء يقوم به المشغل: إضافة المكونات، أو تأكيد العينة، أو توصيل خرطوم، أو فتح صمام يدوي، أو تنظيف مصفاة، أو اعتماد الخطوة التالية في العملية. ويُعد دليل تهيئة أوعية صالة التخمير يساعد في تحديد المواضع التي يمكن فيها للأوعية المنفصلة دعم إنجاز أعمال متداخلة.
ثم حدد الإجراءات التي ينبغي أن تكون تلقائية. قد تتطلب عملية النقل الخاضعة للتحكم أن يؤكد المشغّل أن وعاء التخمير المستقبل فارغ ونظيف ومتصل. وغالبًا ما يكون الإبقاء على هذا التأكيد اليدوي أكثر أمانًا من محاولة برمجة حلول للتعامل مع معلومات لا يمكن لنظام التحكم التحقق منها.
2. اعتمد بنية PLC وقائمة وحدات الإدخال/الإخراج (I/O)
يُعد جهاز التحكم المنطقي القابل للبرمجة (PLC) طبقة التنفيذ للتسلسلات والشروط الإذنية والإنذارات وأوامر المخرجات. ويجب أن يوضح عرض السعر عائلات أجهزة التحكم وواجهات HMI، وبروتوكولات الاتصال، ووحدات الإدخال/الإخراج عن بُعد (Remote I/O)، ومحركات التردد المتغير، وجهد اللوحة، وفئة حماية حاوية اللوحة، والمتطلبات الكهربائية للسوق المستهدفة.
اطلب قائمة الدخل/الخرج قبل تصنيع اللوحة. يجب أن يحدد كل صف الوسم والجهاز ونوع الإشارة والنطاق الهندسي والحالة الطبيعية وحدود الإنذار والإجراء الناتج عن فقدان الإشارة. واحرص على تضمين منافذ دخل/خرج احتياطية لتوسعة محددة بوضوح بدلاً من الاكتفاء بوعد غير محدد بأن اللوحة «قابلة للتوسيع».
بالنسبة لمشاريع أمريكا الشمالية، إرشادات لوحات التحكم الصناعية من UL مرجعًا مفيدًا عند تحديد نطاق اللوحة. توضح ZPET أنه يمكن تصميم لوحات التحكم هندسيًا لتلبية متطلبات UL/cUL؛ ويجب تأكيد المطابقة الخاصة بالمشروع في وثائق الطلب.
3. اجعل واجهة HMI مفيدة أثناء التشغيل العادي وغير العادي
يجب ألا تقتصر شاشة HMI في مصنع التخمير على عرض رسوم متحركة للخزانات؛ إذ يحتاج المشغّلون إلى رؤية واضحة لحالة المعدات، وقيم العمليات، ونقاط الضبط النشطة، وخطوة التسلسل، وحالة السماح بالتشغيل، وسبب عدم توفر أمر ما. كما ينبغي أن تكون دلالات الألوان متسقة عبر المضخات والصمامات والسخانات والإنذارات.
حدد أربعة مستويات وصول على الأقل: العرض فقط، والمشغل، والمشرف، والخدمة. وحدد المستوى المسموح له بتعديل الوصفات، أو تجاوز التسلسل، أو تغيير حدود الإنذار، أو وضع المعدات في الوضع اليدوي. كما ينبغي لأذونات المستخدم أن تحمي الإعدادات الحرجة دون جعل التشغيل الروتيني معتمداً على كلمة مرور الخدمة.
يجب أن توضح رسائل الإنذار الحالة التشغيلية والمعدة المتأثرة، فعبارة "توقف النقل: مستوى خزان الاستقبال مرتفع" أكثر فائدة بكثير من "إنذار 103". واحرص على توفير شاشات عرض للإنذارات النشطة، والإنذارات المؤكدة، وسجل تاريخ الإنذارات مع طوابعها الزمنية.
4. تحديد الأجهزة وفقًا لمهمة القياس
تعتمد جودة الأتمتة على القياسات المزودة إلى وحدة PLC. حدد مواقع مستشعرات درجة الحرارة وفقاً للمتطلب العملياتي: درجة حرارة المنتج في الوعاء، أو درجة حرارة مخرج المبادل الحراري، أو درجة حرارة المرافق. فالمستشعر المركب في منطقة ضعيفة الخلط قد يكون دقيقاً عند طرفه ومع ذلك يعطي قيمة مضللة للعملية.
يجب اختيار أجهزة قياس التدفق، والمستوى، والضغط، والتوصيلية بما يتناسب مع نوع السائل، ودرجة الحرارة، ومواد التنظيف الكيميائية، والنطاق المتوقع، والوصلات الصحية. وعند استخدام إحدى القيم في قفل تعشيق أو سجل دفعة، حدد الدقة المطلوبة وطريقة المعايرة. لا تفترض أن كل قيمة معروضة مناسبة لأغراض قياس العهدة أو الامتثال أو حسابات الوصفة.
حدد الاستجابة لفشل الإشارة. لا ينبغي لمدخل درجة حرارة معطوب أن يترك السخان قيد التشغيل لمجرد أن وحدة PLC تقرأ قيمة منخفضة بشكل غير منطقي. ويجب أن يكتشف البرنامج الدائرة المفتوحة، أو الإشارة الخارجة عن النطاق، أو القيمة المجمدة حيثما ينطبق ذلك، وأن ينقل العملية إلى حالة محددة.
5. كتابة التسلسلات كتوصيف تشغيلي للتحكم
يصف التوصيف التشغيلي للتحكم كل مرحلة مؤتمتة بلغة واضحة قبل بدء البرمجة؛ إذ يحدد شروط البدء، والأجهزة المأمورة، ونقاط الضبط الخاضعة للتحكم، وشروط الانتقال، ومطالبات المشغل، وإنذارات انتهاء المهلة، وسلوك الإلغاء. وتمنح هذه الوثيقة صانع الجعة ومهندس المعدات والمبرمج مرجعاً مشتركاً واحداً.
- أدرج مراحل العملية وشروط البدء المسموح بها لكل مرحلة.
- حدد كل أمر من أوامر الصمامات، والمضخات، والمقلّبات، والسخانات، ومحركات التشغيل التلقائية.
- وضح كيفية التحكم في درجة الحرارة أو التدفق أو الضغط أو المستوى أثناء المرحلة.
- حدد الشرط الذي تكتمل به المرحلة وأي تأكيد مطلوب من المشغل.
- حدد الإجراء المتخذ عند انتهاء المهلة الزمنية، أو فقدان الإشارة، أو التوقف في حالات الطوارئ، أو الإلغاء اليدوي.
- راجع التوصيف التشغيلي مقارنة بمخطط الأنابيب وأجهزة القياس قبل اعتماد الشيفرة البرمجية.
لا تقم بإخفاء القرارات المتعلقة بالعملية داخل الشيفرة البرمجية المصدرية. فإذا غيّر معمل التخمير وظيفة خزان معين أو ترتيب الصمامات أو مسار التنظيف، فيجب تعديل الوصف التفصيلي لمنظومة التحكم والبرنامج معًا.
6. اختبار أقفال الأمان وأذونات التشغيل
يتيح شرط السماح تنفيذ إجراء معين فقط عند تحقق الشروط المطلوبة، بينما يقوم قفل التعشيق بإيقاف الإجراء أو منعه عند وجود ظرف غير آمن أو مسبب للضرر. وتشمل الأمثلة على ذلك منع التسخين الكهربائي عندما ينخفض السائل عن الحد الأدنى للمستوى، ومنع تشغيل المضخة عند انغلاق المسار، وإيقاف المحرك عند فتح نقطة وصول محمية، ومنع النقل إلى خزان استقبال وصل إلى الحد الأقصى للمستوى.
يحتاج المشروع إلى مصفوفة للسبب والنتيجة. ولكل مدخل غير طبيعي، يجب إدراج المخرجات التلقائية، ورسالة الإنذار، وحالة إعادة الضبط، وما إذا كان تأكيد المشغّل مطلوبًا. كما ينبغي تنسيق سلوك التوقف في حالات الطوارئ مع التصميم الكهربائي وتقييم المخاطر بدلاً من التعامل معه كإنذار برمجي عادي.
يجب ألا يؤدي الوضع اليدوي إلى تعطيل تدابير الحماية الأساسية للمعدات. فرغم فائدته في أثناء عمليات بدء التشغيل والصيانة، ينبغي لأي زر يدوي أن يراعي الحدود التشغيلية الحرجة للمعدات. اختبر أقفال التعشيق إما عن طريق محاكاة حالة الإدخال الفعلية أو عبر محاكاة منضبطة أثناء اختبارات القبول في المصنع.
7. التحكم في الوصفات دون تقييد صلاحيات صانع الجعة
يجب أن يفصل نظام إدارة الوصفات بين هيكل العملية والمعلمات القابلة للتعديل الخاصة بالمنتج. فقد يحتاج مسؤول التخمير إلى تعديل درجات حرارة الاستقرار، أو فترات التثبيت، أو معدلات التدفق المستهدفة، أو إشعارات إضافة الجنجل دون المساس بمنطق عمل الصمامات أو وسائل حماية المحركات. حدد الحقول القابلة للتعديل ونطاقاتها المسموح بها.
يجب أن يحتفظ كل سجل دفعة باسم الوصفة ورقم إصدارها، ووقت البدء، وهوية المشغّل، ونقاط الضبط المحددة، والقيم الفعلية الرئيسية، والإنذارات، والتعديلات اليدوية. يوفر ذلك إمكانية التتبع عندما تعطي دفعتان نتائج مختلفة، كما يساعد في تحديد ما إذا كان التفاوت ناجمًا عن المكونات، أو تنفيذ العملية، أو أداء المعدات.
تعزز الأتمتة قابلية التكرار فقط عندما يكون النظام المادي قابلاً للتكرار؛ إذ إن تسرب الصمامات، وتغير حالة الحبوب، وعدم اتساق الطحن، وترسب الشوائب على أسطح التبادل الحراري، ومواضع المستشعرات السيئة، كلها أمور قد تؤدي إلى اختلاف النتائج. ولا يمكن لوحدة PLC التعويض عن كل تباين ميكانيكي أو اختلاف في المواد الخام.
8. دمج التنظيف المكاني (CIP) كدائرة مصممة هندسيًا
تتطلب أتمتة التنظيف المكاني (CIP) تحديد مسار الإمداد، ومسار الإرجاع، ومهمة أداة الرش، والتسلسل الكيميائي لكل وعاء أو خط. فالوقت بمفرده ليس دليلاً على اكتمال التنظيف؛ بل يجب أن يحدد التصميم معدل التدفق أو الضغط المطلوب، ودرجة الحرارة، وحالة المواد الكيميائية، والترطيب الكامل للدائرة المحددة.
أنشئ مصفوفة تنظيف مكاني (CIP) توضح الصمامات والمضخات النشطة لكل دائرة. وتأكد من عدم إمكانية فتح المسارات غير المتوافقة معاً ومن تعذر نقل المنتج إلى دائرة تخضع للتنظيف. وحيثما يُستخدم التوصيل الكهربائي للتمييز بين مراحل الماء والمواد الكيميائية والشطف، حدد موقع المستشعر ومعايير الانتقال.
معايير 3-A الصحية و ASME BPE توفر مراجع مفيدة للتصميم الصحي. ولا يُعد الاستشهاد بها ادعاءً بأن النظام معتمد وفقاً لأي من المعيارين.
9. تحديد ملكية البيانات والنسخ الاحتياطي والوصول لأغراض الخدمة
اتفق على البيانات التي يلزم تسجيلها، وفترات أخذ العينات، وفترة التخزين، وصيغة التصدير. وتشمل السجلات المفيدة درجات الحرارة، وإجمالي التدفق، وأوقات المراحل، والإنذارات، وتعديلات الوصفات، والتدخلات اليدوية. وتأكد من المنطقة الزمنية ومزامنة الساعة وما يحدث عند امتلاء مساحة التخزين.
يجب أن تتضمن حزمة التسليم المخططات الكهربائية، وتخطيط لوحة التحكم، وقائمة المدخلات/المخرجات (I/O)، وجدول الأجهزة، وخريطة الشبكة، وقائمة شاشات واجهة المستخدم الرسومية (HMI)، وقائمة الإنذارات، والوصف التفصيلي لمنظومة التحكم، وملفات النسخ الاحتياطي، وتعليمات الاسترداد. وضّح ما إذا كان معمل التخمير سيحصل على ملفات المصدر القابلة للتعديل الخاصة بوحدة التحكم المنطقية القابلة للبرمجة (PLC) وشاشات HMI، أم فقط نسخ احتياطية مجمّعة ومترجمة.
يمكن للدعم عن بُعد أن يختصر وقت التشخيص، ولكنه يفرض اتخاذ قرار بشأن التحكم في الوصول. حدد كيفية تمكين الوصول، والمصادقة عليه، وتسجيله، وتعطيله. ويجب أن يكون مصنع الجعة قادراً على عزل الاتصال عن بُعد دون تعطيل الإنتاج المحلي.
مقارنة نطاق الأتمتة
| النطاق | الوظائف النموذجية الخاضعة للتحكم | عبء عمل المشغّل | حالة الملاءمة المثلى |
|---|---|---|---|
| يدوي مزود بأجهزة قياس | عرض درجة الحرارة، والتحكم الأساسي بالمحركات والإنذارات | توجيه الصمامات يدويًا واتخاذ قرارات العملية | وتيرة تخمير منخفضة وأنابيب بسيطة |
| شبه أوتوماتيكي | حلقات التحكم في درجة الحرارة، وسرعات المضخات، والصمامات المختارة، والخطوات الإرشادية | إضافات المكونات، والتأكيدات، وبعض عمليات التوجيه | يريد مصنع الجعة قابلية التكرار دون أنابيب مؤتمتة بالكامل |
| تسلسل مؤتمت | مراحل الوصفة، والتوجيه المؤتمت، والتشابكات، والإنذارات، وتسجيل البيانات | الإشراف، والإضافات، وأخذ العينات، ومعالجة الاستثناءات | وتيرة تخمير أعلى مع مسارات منتجات قابلة للتكرار |
ZPET’s disclosed commercial brewery equipment line includes PLC/HMI automation for 40 BBL and larger systems, while أنظمة مصنع الجعة are available in two- through five-vessel configurations. The appropriate control scope depends on the vessel layout, brew schedule, staffing, utilities and required records. For smaller production plants, review the microbrewery equipment range and specify automation by function rather than by scale label.
Factory acceptance test checklist
- Verify every physical input and output against the approved I/O list.
- Run each pump, valve, agitator, heater and drive in the permitted manual modes.
- Execute one complete process sequence using simulated or water-test conditions.
- Trigger high, low, failed-signal and timeout conditions for critical instruments.
- Test interlocks and confirm that alarm text identifies the real cause.
- Create, revise, select and run a recipe under the correct user permissions.
- Export a batch record and verify timestamps, values and recipe revision.
- Restore the PLC and HMI from the delivered backup procedure.
- Record open items, responsible parties and retest evidence before shipment.
ZPET reports SS304 or SS316L product-contact construction, double-sided TIG argon-arc welding, spectrometer material analysis, X-ray weld inspection and a 24-hour pressure hold test as company-level practices. The project inspection plan should identify which checks apply to each vessel and automated assembly. The stated 10-year structural warranty should be reviewed separately from electrical-component warranties and software support.
الأسئلة الشائعة
ما الذي يتحكم فيه نظام تخمير تجاري مؤتمت؟
اعتمادًا على النطاق، يمكنه التحكم في درجة الحرارة والمضخات والمحرضات والصمامات والتسخين وعمليات النقل وخطوات الوصفة والإنذارات ومراحل CIP وسجلات الدُفعات. ينبغي أن يدرج عرض السعر كل وظيفة لأن كلمة «تلقائي» لا تحددها.
هل تحل أتمتة مصنع الجعة محل صانع الجعة؟
لا. يمكنه تنفيذ تسلسلات قابلة للتكرار وفرض حدود المعدات، لكن يظل صانع الجعة مسؤولًا عن المكونات والقرارات الحسية وأخذ العينات والاستثناءات والصيانة وتخطيط الإنتاج.
هل نظام التخمير المزود بـ PLC مناسب لمصنع جعة صغير؟
يمكن أن يكون مناسبًا، لا سيما عندما تبرر ذلك قابلية التكرار أو جدولة العمالة أو سجلات البيانات. قد يختار مصنع جعة أصغر التحكم المؤتمت في درجة الحرارة والمضخات مع الإبقاء على توجيه الصمامات يدويًا للحد من التعقيد.
ما الذي ينبغي تضمينه عند تسليم أتمتة مصنع الجعة؟
تضمين المخططات الكهربائية، وقوائم الإدخال/الإخراج والأجهزة، ووصف نظام التحكم، وقائمة الإنذارات، ومصفوفة وصول المستخدمين، وتفاصيل الشبكة، والنسخ الاحتياطية، وتعليمات الاستعادة، والأدلة، وسجلات القبول في المصنع.
كيف ينبغي تسعير الأتمتة ومقارنتها؟
قارن عدد نقاط الإدخال/الإخراج، والأجهزة، والصمامات المشغلة، ووحدات التحكم في القيادة، والتسلسلات، ووظائف HMI، وتسجيل البيانات، والاختبارات، والوثائق. لا تنشر ZPET نطاقات أسعار ثابتة؛ ويلزم عرض سعر خاص بالمشروع.
اطلب مراجعة لنطاق الأتمتة
Send ZPET the intended products, batch size, vessel configuration, piping concept, brew frequency, staffing plan, utility information and destination market. The engineering team can prepare a 3D layout, flow documentation and a function-by-function معدات مصانع الجعة التجارية نطاق الأتمتة قبل التصنيع.
آخر مراجعة: 15 أغسطس 2026 | راجعه David Zhang، المؤسس والرئيس التنفيذي