David Zhang | Founder & CEO, ZPET | Published August 15, 2026
A sistema di produzione della birra automatizzato commerciale utilizza un PLC, un HMI, sensori e valvole o azionamenti controllati per eseguire funzioni definite della sala cottura. La specifica deve indicare cosa misura il sistema, cosa controlla, quali decisioni restano al birraio, come vengono gestiti i guasti e come la produzione può continuare quando un dispositivo si guasta.
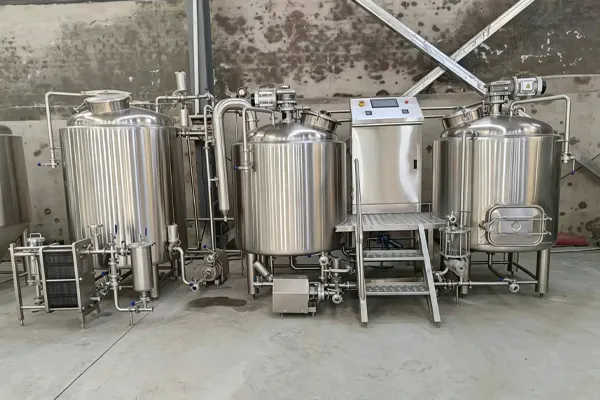
Tabella delle specifiche del sistema di produzione della birra automatizzato commerciale
| Control area | What the purchase specification should define | Evidenze di accettazione |
|---|---|---|
| PLC e I/O | Famiglia del controllore, ingressi/uscite installati e di riserva, architettura del quadro e rete | Elenco I/O approvato, disegno del quadro e prova dei punti in tempo reale |
| HMI | Process screens, setpoints, alarm history, user levels, manual controls and language | Revisione delle schermate e test dell'operatore |
| Instrumentation | Tipo di sensore, intervallo, accuratezza, posizione, connessione igienica e metodo di calibrazione | Programmazione degli strumenti e registri di calibrazione |
| Sequenze | Ordine dei passaggi, condizioni di transizione, conferme dell'operatore, sospensioni e comportamento in caso di interruzione | Descrizione del controllo e test della sequenza con supervisione |
| Interblocchi | Conditions that block heaters, pumps, agitators, transfers or valve movement | Cause-and-effect test |
| Recipes | Parametri modificabili, controllo delle versioni, identificazione del lotto e modifiche consentite | Recipe creation and repeat-run test |
| CIP | Cleaning circuits, flow or pressure conditions, temperature, time and return path | Matrice CIP approvata e test di copertura |
| Data | Valori registrati, intervallo di campionamento, durata di archiviazione, formato di esportazione e impostazioni dell'ora | Registro del lotto esportato |
| Servizio | Backups, electrical documentation, source-file policy, remote support and spare parts | Test di ripristino e consegna della documentazione |
1. Partire dal processo, non dal livello di automazione
Termini quali semiautomatico, automatico e completamente automatico non corrispondono a definizioni tecniche coerenti. Un fornitore può usare “automatico” per il controllo della temperatura e la commutazione delle pompe, mentre un altro include sequenze di ricette, valvole pneumatiche, trasferimenti automatici e reportistica dei lotti. Confrontate le funzioni riga per riga.
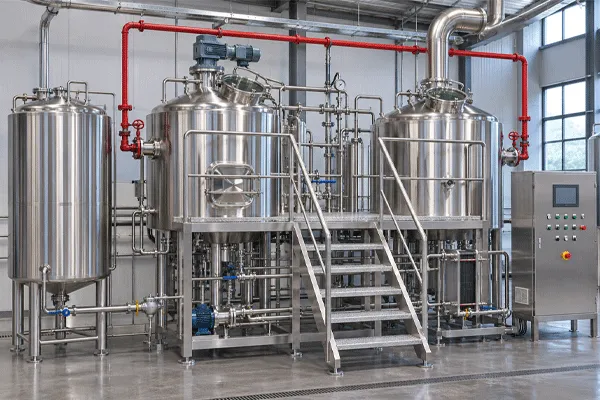
Tracciare il percorso previsto del mosto dalla preparazione dell'acqua attraverso ammostamento, filtrazione, bollitura, whirlpool, raffreddamento e trasferimento. Contrassegnare ogni azione dell'operatore: aggiunta di ingredienti, conferma di un campione, collegamento di un tubo flessibile, apertura di una valvola manuale, pulizia di uno schermo o approvazione della fase di processo successiva. Il guida alla configurazione dei recipienti della sala cottura aiuta a individuare i casi in cui recipienti separati possono supportare attività sovrapposte.
Quindi decidete quali azioni devono essere automatiche. Un trasferimento controllato può comunque richiedere a un operatore di confermare che il fermentatore di destinazione sia vuoto, pulito e collegato. Mantenere tale conferma è spesso più sicuro che programmare in base a informazioni che il sistema di controllo non può verificare.
2. Approvare l'architettura PLC e l'elenco I/O
The PLC is the execution layer for sequences, permissives, alarms and output commands. The quotation should identify the controller and HMI families, communication protocols, remote I/O, variable-frequency drives, panel voltage, enclosure protection and the destination market’s electrical requirements.
Request an input/output list before panel fabrication. Each row should identify the tag, device, signal type, engineering range, normal state, alarm limits and the action caused by loss of signal. Include spare I/O for defined expansion rather than an unspecified promise that the panel is “expandable.”
Per i progetti nordamericani, La guida UL sui quadri di controllo industriali è un riferimento utile per definire l'ambito del quadro. ZPET dichiara che i quadri di controllo possono essere progettati per soddisfare i requisiti UL/cUL; la conformità specifica del progetto deve essere confermata nella documentazione d'ordine.
3. Rendere l'HMI utile durante il funzionamento normale e anomalo
L'HMI di un birrificio dovrebbe mostrare più che semplici serbatoi animati. Gli operatori necessitano di uno stato chiaro delle apparecchiature, valori di processo, setpoint attivi, fase della sequenza, stato dei permessi e del motivo per cui un comando non è disponibile. Le convenzioni sui colori dovrebbero essere coerenti per pompe, valvole, riscaldatori e allarmi.
Specify at least four access levels: view-only, operator, supervisor and service. Define which level may edit recipes, override a sequence, change alarm limits or place equipment in manual mode. User permissions should protect critical settings without making routine operation dependent on a service password.
I messaggi di allarme devono descrivere la condizione e l'attrezzatura interessata. «Trasferimento arrestato: livello alto nel serbatoio ricevente» è più utile di «Allarme 103». Richiedere visualizzazioni degli allarmi attivi, degli allarmi riconosciuti e della cronologia degli allarmi con indicazione dell'orario.
4. Specify instruments by measurement duty
Automation quality depends on the measurements supplied to the PLC. Define temperature sensor locations according to the process question: vessel product temperature, heat-exchanger outlet temperature or utility temperature. A sensor mounted in a poorly mixed zone can be accurate at its tip and still give a misleading process value.
Flow, level, pressure and conductivity instruments should be selected for the fluid, temperature, cleaning chemicals, expected range and hygienic connection. Where a value is used for an interlock or batch record, state the required accuracy and calibration method. Do not assume that every displayed value is suitable for custody, compliance or recipe accounting.
Identificare la risposta a un segnale guasto. Un ingresso di temperatura interrotto non deve lasciare un riscaldatore alimentato perché il PLC rileva un valore implausibilmente basso. Il programma deve rilevare, ove applicabile, un circuito aperto, un segnale fuori intervallo o un valore bloccato e portare il processo a uno stato definito.
5. Scrivere le sequenze come una descrizione di controllo
Una descrizione funzionale del controllo illustra ogni fase automatizzata in linguaggio semplice prima dell'inizio della programmazione. Indica le condizioni di avvio, i dispositivi comandati, i setpoint controllati, le condizioni di transizione, le richieste all'operatore, gli allarmi di timeout e il comportamento in caso di interruzione. Questo documento fornisce al birraio, all'ingegnere delle attrezzature e al programmatore un unico riferimento condiviso.
- Elencare le fasi del processo e le condizioni di avvio consentite per ciascuna fase.
- Definire ogni comando automatico di valvole, pompe, agitatori, riscaldatori e azionamenti.
- State how temperature, flow, pressure or level is controlled during the phase.
- Definire la condizione che completa la fase e l'eventuale conferma richiesta all'operatore.
- Definire cosa accade dopo un timeout, la perdita di segnale, un arresto di emergenza o un'interruzione manuale.
- Verificare la descrizione rispetto al diagramma di tubazioni e strumentazione prima dell'approvazione del codice.
Do not hide process decisions inside source code. If the brewery changes a vessel duty, valve arrangement or cleaning route, the control narrative and program should be revised together.
6. Testare gli interblocchi di sicurezza e le condizioni permissive
Una condizione permissiva consente un'azione solo quando le condizioni richieste sono vere. Un interblocco arresta o blocca un'azione quando esiste una condizione non sicura o potenzialmente dannosa. Gli esempi includono il blocco del riscaldamento elettrico al di sotto del livello minimo del liquido, l'impedimento dell'avvio di una pompa contro un percorso chiuso, l'arresto di un agitatore quando un punto di accesso protetto è aperto e l'impedimento del trasferimento in un recipiente ricevente ad alto livello.
The project needs a cause-and-effect matrix. For every abnormal input, list the automatic outputs, alarm message, reset condition and whether operator acknowledgement is required. Emergency-stop behavior should be coordinated with the electrical design and risk assessment rather than treated as an ordinary software alarm.
La modalità manuale non deve eliminare le protezioni hardware essenziali. È utile per la messa in servizio e la manutenzione, ma un pulsante manuale deve comunque rispettare i limiti critici delle apparecchiature. Testare gli interblocchi creando la condizione di ingresso effettiva o una simulazione controllata durante l'accettazione in fabbrica.
7. Control recipes without locking the brewer out
Recipe management should separate process structure from editable product parameters. A brewer may need to adjust rest temperatures, hold times, flow targets or hop-addition prompts without changing valve logic or motor protection. Define which fields are editable and their allowed ranges.
Ogni registro di lotto dovrebbe conservare il nome e la revisione della ricetta, l'ora di avvio, l'operatore, i setpoint selezionati, i principali valori effettivi, gli allarmi e le modifiche manuali. Ciò crea tracciabilità quando due lotti producono risultati diversi. Aiuta inoltre a stabilire se la variazione deriva dagli ingredienti, dall'esecuzione del processo o dal comportamento delle apparecchiature.
L'automazione migliora la ripetibilità solo quando il sistema fisico è ripetibile. Perdite dalle valvole, variazioni nelle condizioni del malto, macinazione incoerente, superfici di scambio termico incrostate e sensori posizionati male possono comunque modificare i risultati. Il PLC non può compensare ogni variazione meccanica o delle materie prime.
8. Integrare il CIP come circuito progettato
L'automazione CIP richiede un percorso di mandata, un percorso di ritorno, la funzione dei dispositivi di spruzzatura e una sequenza chimica definiti per ciascun recipiente o linea. Il solo tempo non dimostra l'avvenuta pulizia. Il progetto dovrebbe stabilire il flusso o la pressione richiesti, la temperatura, la condizione chimica e la bagnatura completa per il circuito specifico.
Create a CIP matrix showing which valves and pumps are active for each circuit. Confirm that incompatible routes cannot be opened together and that product cannot be transferred into a circuit under cleaning. Where conductivity is used to distinguish water, chemical and rinse phases, state the sensor location and transition criteria.
standard sanitari 3-A e ASME BPE forniscono utili riferimenti per la progettazione igienica. Una citazione non afferma che il sistema sia certificato secondo uno dei due standard.
9. Definire la proprietà dei dati, il backup e l'accesso per l'assistenza
Agree on the data that must be logged, its sampling interval, storage period and export format. Useful records include temperatures, flow totals, phase times, alarms, recipe revisions and manual interventions. Confirm time zone, clock synchronization and what happens when storage is full.
Il pacchetto di consegna dovrebbe includere schemi elettrici, layout del quadro, elenco I/O, elenco strumenti, mappa di rete, elenco delle schermate HMI, elenco allarmi, descrizione di controllo, file di backup e istruzioni di ripristino. Chiarire se il birrificio riceve file sorgente modificabili di PLC e HMI oppure solo backup compilati.
Il supporto remoto può ridurre i tempi di diagnosi, ma comporta una decisione sul controllo degli accessi. Definire come l'accesso viene abilitato, autenticato, registrato e disabilitato. Il birrificio dovrebbe poter isolare la connettività remota senza impedire la produzione locale.
Automation scope comparison
| Ambito | Typical controlled functions | Carico di lavoro dell'operatore | Condizione più adatta |
|---|---|---|---|
| Instrumented manual | Visualizzazione della temperatura, controlli motore di base e allarmi | Instradamento manuale delle valvole e decisioni di processo | Low brew frequency and simple piping |
| Semi-automatico | Circuiti di temperatura, velocità delle pompe, valvole selezionate e fasi guidate | Aggiunte di ingredienti, conferme e parte dell'instradamento | Il birrificio desidera ripetibilità senza tubazioni completamente attuate |
| Sequenza automatizzata | Fasi della ricetta, instradamento automatizzato, interblocchi, allarmi e registrazione dei dati | Supervisione, aggiunte, campionamento e gestione delle eccezioni | Maggiore frequenza di produzione con percorsi di prodotto ripetibili |
La linea dichiarata di attrezzature commerciali per birrifici di ZPET include l'automazione PLC/HMI per impianti da 40 BBL e superiori, mentre impianti di produzione della birra are available in two- through five-vessel configurations. The appropriate control scope depends on the vessel layout, brew schedule, staffing, utilities and required records. For smaller production plants, review the gamma di attrezzature per microbirrifici e specificare l'automazione per funzione anziché per etichetta di scala.
Checklist del collaudo di accettazione in fabbrica
- Verificare ogni ingresso e uscita fisici rispetto all'elenco I/O approvato.
- Azionare ogni pompa, valvola, agitatore, riscaldatore e azionamento nelle modalità manuali consentite.
- Eseguire una sequenza di processo completa in condizioni simulate o di prova con acqua.
- Attivare condizioni di livello alto, livello basso, segnale guasto e timeout per gli strumenti critici.
- Testare gli interblocchi e confermare che il testo dell'allarme identifichi la causa reale.
- Creare, modificare, selezionare ed eseguire una ricetta con le corrette autorizzazioni utente.
- Esportare un registro del lotto e verificare timestamp, valori e revisione della ricetta.
- Ripristinare il PLC e l'HMI utilizzando la procedura di backup fornita.
- Registrare le non conformità aperte, i responsabili e le evidenze dei test ripetuti prima della spedizione.
ZPET dichiara, come pratiche a livello aziendale, una costruzione a contatto con il prodotto in SS304 o SS316L, saldatura TIG ad arco di argon su entrambi i lati, analisi dei materiali con spettrometro, ispezione radiografica delle saldature e una prova di mantenimento della pressione di 24 ore. Il piano di ispezione del progetto dovrebbe identificare quali controlli si applicano a ciascun serbatoio e gruppo automatizzato. La garanzia strutturale dichiarata di 10 anni dovrebbe essere esaminata separatamente dalle garanzie sui componenti elettrici e dal supporto software.
Domande frequenti
Cosa controlla un sistema di produzione della birra commerciale automatizzato?
A seconda dell'ambito, può controllare temperatura, pompe, agitatori, valvole, riscaldamento, trasferimenti, fasi della ricetta, allarmi, fasi CIP e registri dei lotti. Il preventivo dovrebbe elencare ogni funzione, poiché il termine “automatico” non le definisce.
L'automazione del birrificio sostituisce il birraio?
No. Può eseguire sequenze ripetibili e applicare i limiti delle apparecchiature, ma il birraio gestisce comunque gli ingredienti, le decisioni sensoriali, il campionamento, le eccezioni, la manutenzione e la pianificazione della produzione.
Un sistema di birrificazione PLC è adatto a un piccolo birrificio?
Può esserlo, soprattutto quando la ripetibilità, la pianificazione del lavoro o la registrazione dei dati lo giustificano. Un birrificio più piccolo può scegliere il controllo automatico della temperatura e delle pompe, mantenendo manuale l'instradamento delle valvole per contenere la complessità.
Cosa dovrebbe includere la consegna dell'automazione del birrificio?
Includere schemi elettrici, elenchi I/O e strumenti, descrizione della logica di controllo, elenco degli allarmi, matrice degli accessi utente, dettagli di rete, backup, istruzioni di ripristino, manuali e registri di collaudo in fabbrica.
Come si dovrebbero quotare e confrontare le soluzioni di automazione?
Confrontare il numero di I/O, gli strumenti, le valvole attuate, i controlli degli azionamenti, le sequenze, le funzioni HMI, la registrazione dati, i test e la documentazione. ZPET non pubblica fasce di prezzo fisse; è necessario un preventivo specifico per il progetto.
Richiedere una revisione dell'ambito dell'automazione
Inviare a ZPET i prodotti previsti, la dimensione dei lotti, la configurazione dei serbatoi, il concetto di tubazioni, la frequenza di produzione, il piano del personale, le informazioni sulle utenze e il mercato di destinazione. Il team di ingegneria può preparare un layout 3D, la documentazione dei flussi e un'analisi funzione per funzione impianti per birrifici commerciali ambito dell'automazione prima della fabbricazione.
Ultima revisione: 15 agosto 2026 | Revisionato da David Zhang, Fondatore e CEO