David Zhang | المؤسس والرئيس التنفيذي لشركة ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | نُشر في 21 يوليو 2026
يتحدد تخطيط مصنع الجعة الحرفية بأربعة أبعاد قبل البدء في تصنيع أي خزان: الخلوص الرأسي للسقف فوق أطول خزان، وخلوص الصيانة حول كل خزان، وميل الأرضية ومواقع المصارف، ونقاط دخول المرافق. ثبّت هذه الأبعاد أولاً على مخطط ذي قياسات محددة؛ فترتيب مسار العمل يتبع هذه الأبعاد، وليس العكس.
ما يجب أن يحسمه المخطط قبل قطع الفولاذ
تبدأ معظم النصائح المتعلقة بالتخطيط بمسار التدفق: الحبوب تدخل من أحد الأطراف، والجعة المعبأة تخرج من الطرف الآخر، والقبو مفصول عن الجانب الساخن. هذه النصيحة صحيحة ولكنها شبه عديمة الفائدة بمجرد أن تصبح بيدك طلبية موقّعة، لأن المُصنِّع لا يمكنه قص الألواح الهيكلية بناءً على مخطط تدفق. فقطر الخزان، وارتفاعات القوائم، واتجاه فتحات الفحص، وجهات توصيل القمصان المزدوجة، ومواضع أذرع السحب والتفريغ تُحسم جميعها في مرحلة الرسم الهندسي، وكل منها مرتبط بمواصفات المبنى.
مقارنةً بإرشادات التخطيط التي تُعطي الأولوية لمسار العمل وتنتشر في معظم مدونات موردي المعدات وبرمجيات الضيافة، فإن المخطط الذي يرتكز أولاً على الأبعاد يغيّر ترتيب القرارات؛ حيث يُقاس المبنى، وتُدوّن القيود، وتُصمَّم أبعاد الخزانات لتلائمها. وعكس هذا الترتيب هو السبب وراء انتهاء الأمر ببعض المصانع إلى استلام مخمر بسعة 3,000 لتر (نحو 25 برميلاً) يمر بسهولة عبر الباب المنزلق، لكن يستحيل نصبه رأسياً بمجرد إدخاله.
هناك أربع فئات يجب تحديد أبعادها واعتمادها:
- النطاق الرأسي: من البلاطة الخرسانية إلى أدنى عائق علوي، وليس من البلاطة إلى سطح السقف.
- نطاق الصيانة الأفقي حول كل خزان وبين صفوف الخزانات.
- المنطقة الرطبة: ميلان الأرضية، ونوع المصرف وموقعه، وفواصل الجدران.
- نقاط دخول المرافق ومسارات تمديدها، بما في ذلك التمديدات الرأسية النازلة.
ارتفاع السقف: القيد الذي يتسبب في إعادة فتح المشاريع أكثر من مساحة الأرضية
من السهل قياس مساحة الأرضية والتفاوض بشأنها، لكن ارتفاع السقف ليس كذلك، وهو القيد الذي يفرض في أغلب الأحيان إعادة التصميم بعد توقيع عقد الإيجار.
الرقم المهم ليس سطح السقف، بل الجانب السفلي لأدنى عائق في المسار فوق موضع الخزان: مثل خط رشاشات إطفاء رئيسي، أو مجرى هواء، أو وحدة إضاءة، أو جسر إنشائي. قِس المسافة حتى ذلك العائق.
الخلوص المطلوب فوق المخمر هو تراكم لعدة قياسات متتابعة، وليس رقماً مفرداً:
- الارتفاع الإجمالي للخزان شاملاً الأرجل والملحقات العلوية
- مساحة رأسية لذراع نظام التنظيف المكاني (CIP)، وصمام تصريف الضغط، وأي فتحة علوية (manway) لفتحها وصيانتها
- الارتفاع الرأسي اللازم للرفع إذا كان الخزان سيُنصب رأسياً داخل المبنى، وهو ارتفاع حبال الرفع والخطاف فوق قمة الخزان، مضافاً إليه جهاز الرفع نفسه
هذا البند الثالث كثيراً ما يفاجئ الناس؛ فالخزان الذي تتسع له المساحة وهو قائم، لا تتسع له بالضرورة أثناء رفعه وتثبيته في وضع رأسي. إذا كان ارتفاع السقف لديك محدوداً، فلن يكون السؤال المتعلق بالمخطط هو "هل يتسع الخزان؟"، بل "أين توجد فسحة في هذه الغرفة بارتفاع كافٍ لتدويره من الوضع الأفقي إلى الرأسي؟"، ويجب أن تقع تلك الفسحة على المسار من الباب إلى موضعه النهائي.
حلان عمليان عند محدودية الارتفاع: تقليل نسبة القطر إلى الارتفاع في الخزان والاعتماد على خزان أعرض بدلاً من أن يكون أطول، أو توزيع السعة المستهدفة على عدد أكبر من الخزانات. ولكلا الخيارين تبعات نناقشها أدناه.
ما مقدار المساحة التي يحتاجها كل وعاء فعلياً؟
خلوص الصيانة هو النقطة التي يختلف فيها الواقع عن المخططات. فالخزانات تُرسَم كدوائر، في حين لا تظهر الخراطيم والمشغلون والسلالم ومقاولو العزل في تلك الرسوم.
| البُعد | طريقة استنتاجه | النطاق التخطيطي للتحقق منه على المخطط |
| مساحة خالية أمام فتحة الدخول الجانبية (المانهول) | نصف قطر فتح باب فتحة الدخول (المانهول) + مشغّل واحد في وضع الركوع ومعه أداة تنظيف | 900–1,200 mm |
| مسافة الخلوص خلف الخزانات المتجاورة وبينها | مساحة وصول لوصلات القميص الحراري، وكسوة العزل، وفحص اللحام | 400–600 مم كحد أدنى |
| الممر بين صفي خِزانات | مرور مشغّلَين اثنين مع بكرة خراطيم، أو رافعة طبالي في حال نقل البراميل عبر الممر | 1,000–1,500 mm |
| الخلوص فوق ملحقات الجزء العلوي من الخزان | فك ذراع التنظيف المكاني (CIP) + إمكانية الوصول لصيانة صمام تصريف الضغط (PRV) | 400–600 مم فوق أعلى وصلة |
| المسافة الفاصلة أسفل صمام السحب / التفريغ | دلو، ووصلة خرطوم، ووعاء تجميع الخميرة | 350–500 مم أسفل الصمام |
| عمق مساحة العمل لمنصة صالة الطبخ | مساحة وصول للمشغل وإخراج الحبوب عند فتحة خزان الهرس | ممشى بعرض 900 مم كحد أدنى |
هذه نطاقات تخطيطية لمرحلة إعداد المخططات، وليست مواصفات منشورة للمعدات. ويجب استبدال كل منها بالرقم الفعلي في المخطط العام للترتيب الخاص بطلبك قبل اعتماد التصميم النهائي.
تفصيل يستحق الحسم مبكراً: اتجاه فتحة الدخول (المانهول). عادةً ما تُطلب خزانات التخمير مع خيار فتحة دخول جانبية، والجهة التي تقابلها هي ما يحدد ما إذا كان صف الخزانات بحاجة إلى ممر عريض من جانب واحد فقط، أم إلى خلوص من الجانبين. تحديد هذا في مرحلة المخطط لا يكلف شيئاً، أما تحديده بعد دلفنة أسطوانات الخزانات فيكلف إعادة التصنيع.
الأرضيات والانحدار والمصارف
الأرضية هي الجزء الوحيد في مصنع الجعة الذي لا يمكن تعديله لاحقاً دون إيقاف التشغيل، ورغم ذلك تُترك بصورة معتادة للمقاول العام دون أي مدخلات تخص طبيعة عمليات الإنتاج.
يجب معالجة مسألتي الانحدار وتصريف المياه معاً. ومن الأسس التخطيطية الشائعة عمل انحدار يتراوح بين 1:50 إلى 1:100 تقريباً باتجاه مصرف خندقي أو مصرف نقطي، مع وضع المصرف الخندقي بحيث لا تضطر مياه التنظيف والغسيل لعبور ممرات المشاة للوصول إليه. وتناسب المصارف الخندقية أرضيات قبو التخمير وغرفة الطبخ حيث تكون كميات المياه كبيرة والانسكابات متكررة؛ بينما تكفي عادةً المصارف النقطية أسفل خط التعبئة والتغليف.
تنص المعايير الصحية 3-A (الصادرة عن 3-A Sanitary Standards, Inc.) ومعيار ASME BPE للأسطح الصحية وتحديدات التشطيب السطحي (ASME Bioprocessing Equipment Standard) على مبادئ التصميم الصحي للمنطقة الرطبة، بما في ذلك تدوير زوايا التقاء الجدران بالأرضيات، وتوفير أسطح قابلة لتصريف المياه، وتجنب الحواف الأفقية التي تحبس المياه. وتختص هذه الوثائق بالمعدات، لكن المنطق نفسه ينطبق على الغرفة التي توجد بها المعدات: فإذا تعذر تنظيف الأرضية وتجفيفها، فإن نظافة الخزانات لن تصمد بمجرد ملامستها لها.
هناك عامل غير بديهي يتحكم في تحديد حجم المصارف؛ فذروة التدفق لا تحدث أثناء الغسيل، بل عند تفريغ مخمر أو إفراغ وعاء كامل في المصرف في حالات الطوارئ. لذلك، حدد الحجم وفقاً لهذا السيناريو، أو تقبل فكرة غمر الممر بالمياه في حال حدوثه.
ستة مسارات للمرافق يلزم تثبيتها على المخطط
عادةً ما تظهر المرافق كملاحظة على مخطط التوزيع وتُكتشف كمشكلة أثناء مرحلة التشغيل التجريبي. يحتاج كل مرفق من هذه المرافق إلى نقطة دخول محددة، ومسار تمديد، وموضع نهائي للتوصيل:
- الإمداد الكهربائي. تأكد من الجهد الكهربائي، والطور، والتردد في مرحلة إعداد المخططات. تختلف لوحات التحكم المصممة لسوق أمريكا الشمالية وفقاً لمتطلبات UL/cUL عن تلك المصنوعة للمنشآت الأوروبية أو الأسترالية، كما يؤثر موقع كابينة اللوحة على المخطط العام نظراً لحاجتها إلى مساحة عمل خالية أمامها.
- البخار أو مصدر التسخين. يمكن تسخين صالات التخمير بالبخار أو الكهرباء أو الحرق المباشر. ويتطلب البخار تحديد موقع غرفة الغلاية، ومسار تمديد الأنابيب مع انحدار لإعادة المكثفات، واتخاذ قرار بشأن ما إذا كانت الغلاية ستوضع داخل غرفة الإنتاج أم في مساحة منفصلة باشتراطات تهوية وقوانين خاصة بها.
- Chiller position, glycol main routing and the drop to each tank jacket. Long runs cost temperature stability; a chiller placed outdoors for noise reasons buys quiet and pays for it in line losses.
- خزانات الماء الساخن والماء البارد. مواضع الخزانات، بالإضافة إلى حقيقة أن خزانات الماء الساخن غالباً ما تكون أطول الأوعية في الغرفة، وبالتالي فهي المحدد الأساسي لارتفاع السقف وليس أجهزة التخمير.
- موقع خزان الغاز السائب أو مجموعة الأسطوانات، وتمديد مسارات خطوط الغاز، والتهوية السفلية للقبو. يتراكم ثاني أكسيد الكربون (CO2) عند مستوى الأرضية، وغالباً ما يعمل الأفراد بمفردهم في الأقبية.
- دخول مياه الشرب وخروج مياه الصرف. موضع مانع التدفق العكسي، ونقطة الربط بالصرف الصحي، والتي غالباً ما تتواجد حيث تصادف وجود خدمات المبنى الحالية بدلاً من الموقع الذي يفضله مصنع الجعة.
أبعاد صالة التخمير وخزانات التخمير التي تُدرج في مخطط ZPET
يتوقف التخطيط العام للمساحة عن كونه عاماً بمجرد اختيار تكوين المعدات، لأن هذا التكوين يغير المساحة المشغولة بشكل كبير.
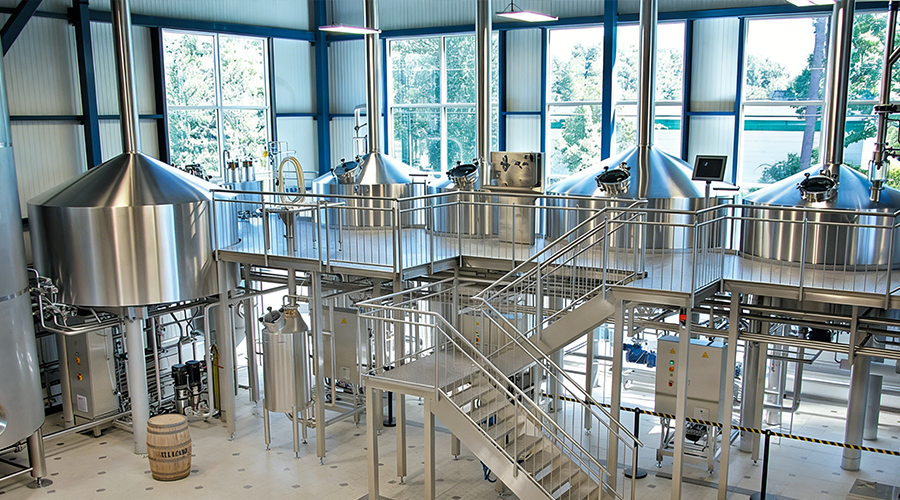
Brewhouse Systems — 2-vessel to 5-vessel configurations. A 2-vessel system combines functions and occupies less floor area, at the cost of longer brew days and less overlap between batches. A 4- or 5-vessel system separates mash tun, lauter tun, kettle and whirlpool, shortening turnaround and increasing daily batch count, and it needs correspondingly more floor space and a larger operating platform. Heating is specified as steam, electric or direct fire, and that choice feeds straight back into the utility plan above.
فئات السعة وتأثيرها على مساحة المكان. أنظمة مصانع الجعة متناهية الصغر (نانو برويري) بسعة 1 إلى 5 براميل تناسب حانات الجعة وقاعات التذوق التي تشكل المساحة فيها العائق الأساسي، وقد صُمم هذا التوزيع المعياري ليلائم المساحات المحدودة. أما أنظمة مصانع الجعة الحرفية الصغيرة (مايكرو برويري) بسعة 7–30 برميلاً هي الفئة التي يحظى فيها التخطيط لتوسعة عنبر التخمير بالأهمية الكبرى، لأن عدد خزانات التخمير يزداد بمعدل أسرع من حجم عنبر الغلي. الأنظمة التجارية ذات سعة 40 برميلاً (BBL) فما فوق تعتمد على أنظمة الأتمتة PLC/HMI وتُصمم للعمل بنظام التشغيل المستمر، مما يغير متطلبات الوصول إليها؛ إذ تصبح مساحة الخلوص اللازمة للصيانة بنفس أهمية مساحة الخلوص المخصصة للتشغيل.
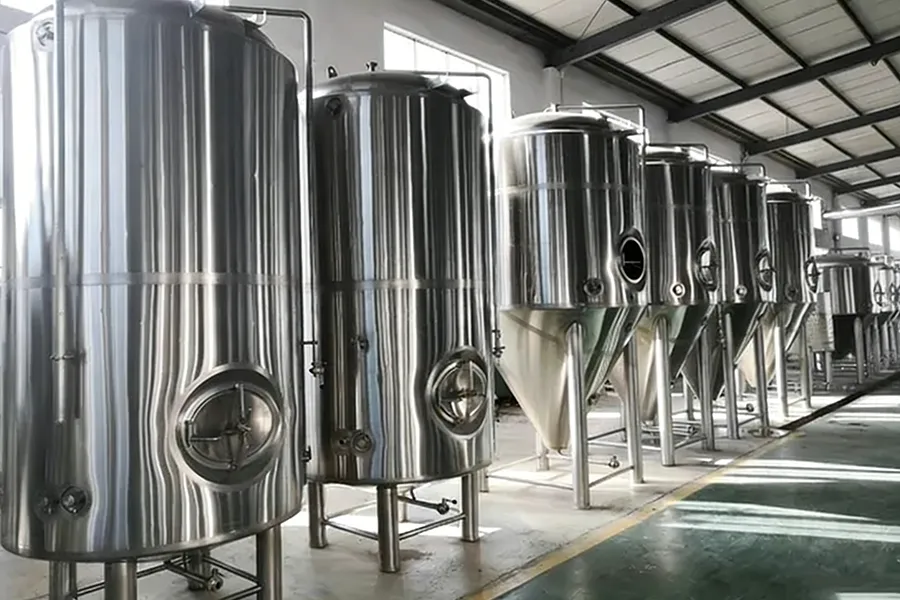
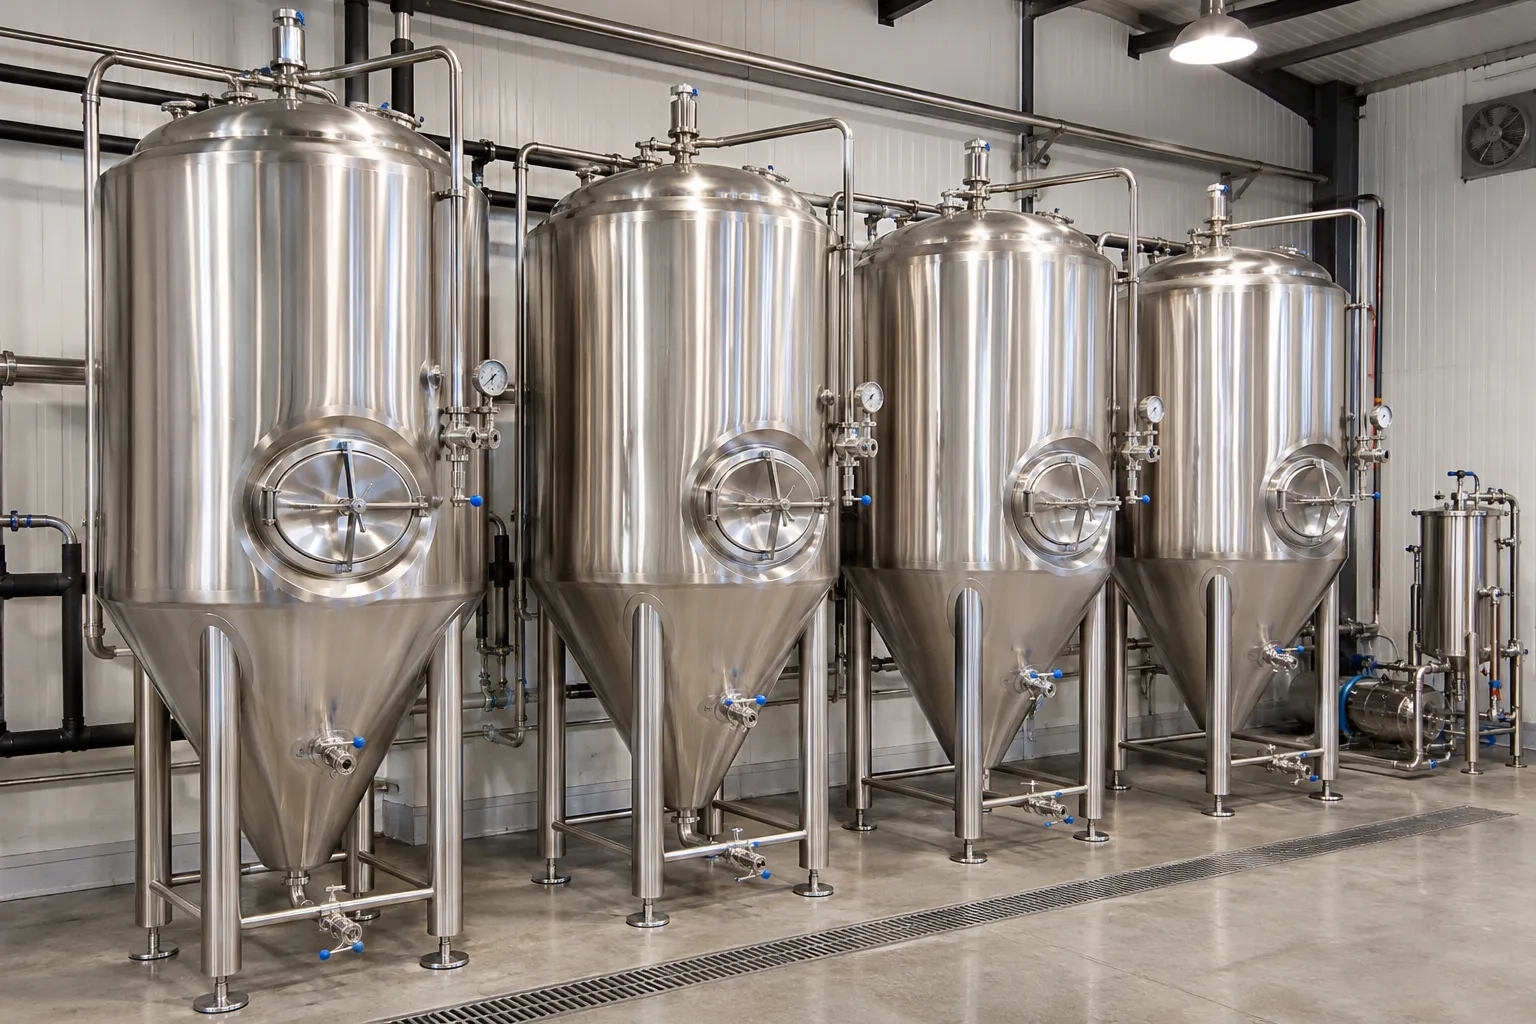
خزانات التخمير و خزانات البيرة اللامعة. Both are built in SS304 or SS316L sanitary grade with a 0.4 μm mirror-polished interior, dimple cooling jacket, optional side manway, and are pressure tested before shipment. Construction uses TIG double-sided argon arc welding, with a 24-hour pressure hold test and X-ray weld inspection as part of a 5-step QC sequence. Tanks carry a 10-year structural warranty.
ثلاث من تلك المواصفات لها عواقب مباشرة على المخطط العام. تحدد سترة التبريد المنقرة (dimple jacket) الجانب الذي توجد به وصلات الجليكول، وبالتالي الاتجاه الذي يجب أن تواجهه الخزانات في الصف الواحد. كما تحدد فتحة الدخول الجانبية الاختيارية عرض الممر الذي تمت مناقشته سابقاً. ولا تكون اللمسة النهائية الداخلية بنعومة 0.4 ميكرومتر ذات جدوى إلا إذا كانت تغطية نظام التنظيف المكاني (CIP) كاملة، وهو ما يعتمد على توفير الخلوص الرأسي الكافي فوق الخزان لصيانة ذراع التنظيف (CIP).
Every ZPET project starts with 3D brewery layouts, technical drawings and flow charts completed before the order, designed around the buyer’s actual building footprint and utilities. Systems are engineered to meet PED (CE), UL/cUL and AS1210 requirements, which matters at layout stage because pressure equipment placement, relief valve discharge routing and inspection access are part of what those frameworks address (EU Pressure Equipment Directive 2014/68/EU; AS 1210 Pressure Vessels, Standards Australia).
لا تنشر ZPET قوائم أسعار أو نطاقات أسعار. يتم تقديم عروض أسعار هندسة التخطيط والمعدات لكل مشروع على حدة، مباشرة من المصنع دون إضافة هوامش ربح الموزعين. وللحصول على سعر محدد، يلزم طلب عرض أسعار.
مقارنة بين ثلاثة أنماط للمخططات الأرضية
| النمط | الأنسب لـ | متطلبات ارتفاع السقف | سلوك التوسع | Main drawback |
| Linear (brewhouse → cellar → packaging in one run) | المباني الضيقة والعميقة؛ وجود باب دوّار واحد (Roll-up) في أحد الطرفين | منتظم على طول المسار | يمتد عند طرف التعبئة فقط | يعيق توسع منطقة التخمير مسار التعبئة والتغليف بمجرد امتلاء الصف |
| على شكل حرف L (يميل القبو عن محور بيت التخمير) | Buildings with a structural core or offices occupying one corner | يمكن أن يكون الارتفاع أقل فوق فرع القبو | يمتد فرع القبو بشكل مستقل | Longer glycol and CIP runs to the far leg |
| محور مركزي (المرافق في المنتصف، والأوعية على كلا الجانبين) | مبانٍ عريضة ذات بحر مفتوح | Highest, because both sides share the tallest constraint | إضافة صفوف خزانات نحو الخارج انطلاقاً من المحور الرئيسي | يتطلب المبنى الأكثر اتساعاً؛ ويسبب هدراً للمساحة في الأماكن الضيقة |
وتُضاف صالات التذوق إلى كل ما سبق. فإذا كانت صالة التذوق تشترك في نفس المساحة مع صالة الإنتاج، فيجب أن يحدد المخطط حداً فاصلاً لمنطقة الجمهور، ومساراً مستقلاً لنقل البراميل إلى البار دون المرور عبر مساحة العمل في منطقة التخمير، بالإضافة إلى تحديد خطوط الرؤية لاختيار الأوعية التي يراها الجمهور فعلياً.
The mistake: designing around today’s tank count
إن الخطأ الأكثر كلفة في التخطيط ليس ضيق مساحات الخلوص، بل هو تحديد أبعاد قبو التخمير لتناسب فقط المخمرات التي يتم شراؤها حالياً.
إن مصنع الجعة الذي يبدأ بأربعة مخمرات ويتضاعف الطلب عليه خلال ثمانية عشر شهراً، لا يرغب عادةً في إضافة غرفة طبخ ثانية، بل يريد مخمرات إضافية، ويريد ربطها بخط الجليكول الرئيسي القائم. وإذا كان مجمع الجليكول الرئيسي قد حُدد حجمه ومساره لأربعة خزانات فقط، فإن إضافة أربعة خزانات أخرى تعني إعادة تمديد أنابيب قبو التخمير بالكامل أو قبول عدم استقرار في التحكم في درجات الحرارة تحت ضغط التشغيل. احرص على حجز سعة إضافية في الخط الرئيسي وتجهيز وصلات فرعية منذ مرحلة التخطيط؛ فالتكلفة الإضافية لا تمثل سوى جزء ضئيل مقارنة بتكلفة التعديل اللاحق.
The related edge case involves buildings with a mezzanine or an uneven slab. Tank legs are cut to a fixed length. On a floor with a 40 mm variation across the cellar footprint, tanks stand out of plumb, which affects both drainage of the cone and the seating of the racking arm. Slab flatness across the tank positions should be surveyed before leg lengths are finalized, and adjustable feet or shims specified where the survey shows variation.
من الرفع المساحي للمبنى إلى المخطط المعتمد: تسع خطوات
- قم بقياس أبعاد البلاطة الخرسانية وحدد كل عمود، ومصرف، وفتحة قائمة، وتغير في الانحدار على مخطط مرسوم بمقياس رسم.
- قِس الارتفاع الصافي عند أربع نقاط كحد أدنى، مع تسجيل أدنى عائق علوي عند كل موضع خزان بدلاً من سطح السقف.
- سجّل أبعاد الأبواب وفتحات الوصول على طول مسار التوريد والتسليم، بما في ذلك أي نصف قطر للدوران من الشارع وصولاً إلى الباب.
- Confirm incoming electrical capacity, voltage, phase and frequency in writing from the supply authority or landlord.
- حدّد موقع نقطة توصيل مياه الصرف وتحقّق من معدل التصريف الأقصى وأي حد أقصى لدرجة الحرارة تفرضه السلطات المحلية.
- حدد الطاقة الإنتاجية المستهدفة للسنة الثالثة وليس للسنة الأولى، واستنتج عدد أوعية التخمير بناءً على هذا الرقم.
- Choose the brewhouse configuration and heating method, then position it against the utility entry points identified in steps 4 and 5.
- ضع الأوعية باستخدام مسافات خلوص الصيانة الموضحة في الجدول أعلاه، وتأكد من مسار رفع الخزانات للوضع القائم من الباب وحتى الموضع النهائي عند كل نقطة على طول المسار.
- Issue the dimensioned layout for review, mark up changes, and approve a single revision as the fabrication reference. Verify that the approved revision number appears on the order.
تقع الخطوات من 1 إلى 5 على عاتق المشتري ولا يمكن تفويضها إلى مورد المعدات، نظراً لأن المشتري وحده هو من يمكنه الدخول إلى المبنى. أما الخطوات من 6 إلى 9 فهي المرحلة التي يثبت فيها فريق الرسم والتصميم لدى الشركة المصنّعة كفاءته وجدارته.
ما يكلفك إياه نهج البدء بالأبعاد
ينطوي هذا النهج على تكاليف حقيقية، ومن الأفضل توضيحها بصراحة.
It adds time before fabrication starts. Producing a 3D layout, circulating it, and getting approval takes weeks that a catalogue order does not. If a brewery is racing a lease clock, that delay is felt immediately and the payoff arrives much later.
يتطلب ذلك من المشتري تقديم قياسات دقيقة للمبنى، بما في ذلك العوائق التي قلّما يخطر ببال معظم الناس تسجيلها؛ فالمسح الذي يُجرى دون عناية بشريط قياس ودون سلم يثمر عن رسم دقيق ولكنه خاطئ.
فهو يُلزمك بالقرارات في وقت مبكر؛ إذ يصبح تغيير اتجاه فتحة الفحص، أو جهة توصيل قميص التبريد، أو ارتفاع الأرجل أمراً مكلفاً بمجرد اعتماد المخطط للإنتاج. وسيجد المشترون الذين يفضلون إبقاء خياراتهم مفتوحة حتى وقت متأخر من المشروع صعوبة في التعامل مع هذا النهج.
كما أنه لا يغني عن المراجعة المهنية المحلية؛ فمخطط التصنيع ليس مجموعة مخططات للحصول على التراخيص. إذ تتطلب اشتراطات مثل العزل ضد الحرائق، وتصنيف الإشغال، والتهوية الميكانيكية، والأحمال الإنشائية مهندساً أو معمارياً مرخصاً محلياً، ولا يمكن لأي مخطط يقدمه مورد المعدات أن يعوض ذلك.
الخطوة التالية
قبل طلب مخطط من أي مورد، استكمل الخطوات من 1 إلى 5 المذكورة أعلاه وضع النتائج في مستند واحد؛ فهذا الرفع المساحي هو المدخل الذي يحدد ما إذا كان المخطط الذي ستتلقاه قابلاً للاستخدام الفعلي أم مجرد رسم شكلي، وسيظل مفيداً مع كل مورد تتواصل معه. وهناك منطقتان تعمد هذا الدليل إغفالهما وتستحقان معالجة منفصلة: مخطط خط التعبئة والتغليف، حيث تخضع مسافات الخلوص لخطوط العلب والبراميل لمنطق مختلف عن الخزانات، ومناولة الحبوب، حيث يتداخل موضع الصوامع والبريمة والمطحنة مع متطلبات مكافحة الغبار التي تختلف اختلافاً كبيراً باختلاف السلطات التنظيمية.
الأسئلة الشائعة
س: ما هو الحد الأدنى لارتفاع السقف في مصنع جعة حرفية؟
ج: لا يوجد رقم محدد وثابت، لأن الأمر يعتمد على الأبعاد الهندسية للخزان وليس على سعته فحسب. يتم حسابه بجمع الارتفاع الكلي للخزان مع هامش الخلوص اللازم لصيانة الوصلات العلوية، والتحقق بشكل منفصل مما إذا كان يمكن نصب الخزان عمودياً داخل المبنى. إذ يمكن لخزانَي تخمير سعة كل منهما 1,000 لتر (حوالي 8.5 برميل) بأبعاد هندسية مختلفة أن يتفاوتا بمقدار نصف متر في الارتفاع الكلي.
س: كم تبلغ المساحة الأرضية التي يحتاجها مصنع الجعة لكل برميل من السعة؟
ج: القواعد العامة التقديرية للمساحة لكل برميل غير موثوقة لأن عدد المخمرات، وليس حجم صالة التخمير، هو ما يحدد مساحة القبو، كما يعتمد عدد المخمرات على مدة دورة الإنتاج وأنواع الجعة. لذا استنتج المساحة الأرضية من جدول الخزانات المخصص لهدفك في العام الثالث بدلاً من ذلك. وتتبع اصطلاحات فئات السعة بوحدة البرميل (BBL) استخدام جمعية صانعي الجعة (Brewers Association).
س: هل ينبغي تخطيط صالة التخمير أولاً أم القبو؟
ج: عنبر التخمير (القبو)، في معظم الحالات. فهو يشغل مساحة أرضية أكبر، ويتوسع بمرور الوقت، كما يصعب تعديل متطلبات الجليكول وشبكة الصرف الخاصة به لاحقاً. بعد ذلك يُحدد موضع عنبر الغلي (البروهاوس) بالنسبة إلى عنبر التخمير ونقاط دخول المرافق الخدمية.
Q: Can a layout be changed after the equipment order is placed?
ج: يمكن تغيير ترتيب الغرفة، بينما لا يمكن عموماً تعديل أبعاد الأوعية، وتوجيه فتحات الدخول، ووصلات قمصان التبريد بمجرد بدء التصنيع. ولهذا السبب يتم اعتماد المخطط برقم المراجعة قبل الشروع في تنفيذ الطلب.
Q: Do I need trench drains or are point drains enough?
ج: تعد المصارف الخندقية الخيار المعتاد لمنطقة التخمير وصالة الطبخ، حيث تكون كميات مياه الغسيل كبيرة والانسكابات متكررة. أما المصارف النقطية، فغالباً ما تكون كافية تحت معدات التعبئة والتغليف. احرص على تحديد الحجم وفقاً لأسوأ سيناريو محتمل، وهو إفراغ وعاء كامل في المصرف، وليس وفقاً لعمليات التنظيف الروتينية.
س: كم تبلغ تكلفة حزمة المعدات والتخطيط العام لمصنع الجعة؟
ج: لا تنشر ZPET الأسعار أو نطاقاتها، إذ تتوقف التكلفة على المواصفات، والسعة، والمواد المستخدمة، ومتطلبات سوق الوجهة، ويتم تقديم عرض السعر لكل مشروع على حدة. يُرجى التواصل معنا للحصول على عرض أسعار.