Una bassa efficienza della sala cottura significa che potrebbe essere necessario più malto per produrre lo stesso volume di birra. Può inoltre causare una densità del mosto incostante, costi di produzione più elevati e un utilizzo inefficiente della capacità produttiva. Comprendere dove si verificano le perdite di estratto aiuta i birrifici a migliorare i propri processi senza compromettere la qualità della birra.
L'efficienza della sala cottura è la percentuale dell'estratto potenziale totale del malto che un impianto di birrificazione riesce a recuperare nel mosto. Misura l'efficacia con cui il birraio converte l'amido del malto in zuccheri solubili, raccoglie il mosto tramite filtrazione e sparging e trasferisce l'estratto al punto di misurazione prestabilito. Un'efficienza più elevata si traduce generalmente in un migliore utilizzo delle materie prime e in costi di produzione più prevedibili.
1. Che cosa significa l'efficienza di sala cottura nella produzione della birra?
L'efficienza della sala cottura viene solitamente espressa in percentuale. Ad esempio, un risultato del 75% indica che l'impianto recupera circa il 75% del potenziale teorico di estrazione dei cereali nel punto di misurazione scelto.
In termini pratici, indica al birraio quanto estratto utile le attrezzature e il processo di birrificazione riescono a recuperare dalle materie prime.
Un errore comune è considerare l'efficienza come una misura relativa al solo tino di ammostamento. In realtà, il risultato finale dipende anche dal lautering, dallo sparging, dalle perdite in caldaia e dal trasferimento del mosto.
Per i birrifici commerciali, questa misurazione è particolarmente importante perché piccole differenze possono sommarsi nel corso di centinaia di cotte ogni anno.
2. Qual è la differenza tra efficienza di ammostamento ed efficienza di sala cottura?
L'efficienza di ammostamento e l'efficienza di sala cottura sono strettamente correlate, ma misurano fasi diverse della produzione.
L'efficienza di ammostamento misura la quantità di estratto del malto che raggiunge la caldaia dopo l'ammostamento e la filtrazione. Si concentra sulla conversione dell'amido e sulla separazione del mosto dalle trebbie.
L'efficienza di sala cottura misura quanta parte dell'estratto potenziale del malto raggiunge il punto di misurazione finale, che questa guida definisce come il mosto trasferito nel fermentatore. Tiene conto anche delle perdite durante la bollitura, il whirlpool e il trasferimento.
|
Tipo di efficienza |
Punto di misurazione |
Cosa valuta |
|---|---|---|
| Efficienza di conversione | Fine dell'ammostamento | Conversione dell'amido in estratto |
| Efficienza di filtrazione | Raccolta in caldaia | Estratto recuperato dal letto di trebbie |
| Efficienza di ammostamento | Mosto in ingresso nella caldaia | Conversione e filtrazione |
| Efficienza di sala cottura | Mosto in ingresso nel fermentatore | Recupero complessivo dell'estratto |
Ad esempio, un birrificio può raggiungere un'efficienza di ammostamento dell'85%, ma un'efficienza di sala cottura di appena il 78%. Questa differenza indica che una parte dell'estratto va perduta dopo la raccolta del mosto.
Il birraio dovrebbe esaminare lo spazio morto della caldaia, la separazione del trub, l'assorbimento dei luppoli e le perdite di trasferimento anziché modificare immediatamente la temperatura di ammostamento.
Anche BeerSmith distingue queste due misurazioni, definendo l'efficienza di ammostamento in relazione alle fasi di ammostamento e sparging e l'efficienza complessiva lungo l'intero impianto fino al fermentatore.
Importante: birrifici e software diversi possono utilizzare limiti di misurazione differenti. Prima di confrontare i risultati, specifica sempre se il valore di efficienza è misurato nel tino di bollitura, dopo la bollitura o nel fermentatore.
3. Come si calcola l'efficienza di sala cottura?
La formula di base è:
Per calcolare l'efficienza sono necessari:
-
Peso totale dei grani.
-
Potenziale di estrazione di ciascun malto.
-
Volume effettivo del mosto.
-
Densità specifica del mosto o gradi Plato.
-
Un punto di misurazione chiaramente definito.
Esistono due metodi di calcolo comuni.
Metodo 1: utilizzo dei punti di densità (PPG)
Per i birrai che utilizzano libbre e galloni:
Dove:
-
Punti di gravità = (gravità specifica − 1,000) × 1.000.
-
PPG = punti per libbra per gallone (points per pound per gallon).
-
Volume effettivo = volume del mosto nel punto di misurazione prescelto.
Ad esempio, una densità specifica di 1,050 fornisce 50 punti di densità.
Ciascun malto presenta un potenziale di estratto differente. Per il malto pale, il malto crystal e il malto tostato occorre quindi utilizzare i rispettivi valori di potenziale del cereale nel calcolo del totale.
Metodo 2: utilizzo di chilogrammi, litri e gradi Plato
I birrifici commerciali spesso preferiscono i calcoli metrici perché possono calcolare direttamente la massa dell'estratto.
Esempio pratico di calcolo
Si consideri un birrificio che impiega 100 kg di malto.
|
Parametro |
Valore |
|---|---|
| Peso totale dei grani | 100 kg |
| Potenziale di estratto del malto | 80% |
| Estratto teorico | 80 kg |
| Volume di mosto nel fermentatore | 500 L |
| Densità relativa | 1.048 |
| Gradi Plato approssimativi | 11,9°P |
Questo è un esempio illustrativo. Il potenziale effettivo di estratto del malto dovrebbe essere ricavato dalla scheda tecnica del fornitore del malto, utilizzando una base di umidità coerente.
4. Cos'è l'efficienza di conversione e perché è importante?
L'efficienza di conversione misura quanto efficacemente gli enzimi degradano l'amido nel malto e lo trasformano in estratto solubile durante l'ammostamento.
Quando il malto macinato si mescola con l'acqua calda, gli enzimi naturali si attivano, scomponendo l'amido in diversi tipi di zuccheri, tra cui maltosio e altri carboidrati.
Il processo dipende da diverse condizioni:
-
Temperatura di ammostamento.
-
Durata dell'ammostamento.
-
pH dell'ammostamento.
-
Modificazione del malto.
-
Rapporto acqua/grani.
-
Attività enzimatica.
Se la conversione è incompleta, parte dell'amido rimane nei grani invece di passare nel mosto. Ciò riduce la quantità di estratto disponibile per la fase successiva.
Tuttavia, l'efficienza di conversione non coincide con l'estratto totale raccolto. Un ammostamento può raggiungere un'eccellente conversione degli amidi, pur registrando comunque una perdita consistente di estratto durante la filtrazione.
Ad esempio, un birraio può avere un ammostamento ben controllato ma un letto di trebbie mal progettato che trattiene troppo mosto. In questo caso, la conversione è buona, ma la quantità di estratto raccolto rimane bassa.
La lezione principale: migliorare la conversione è solo una parte del miglioramento dell'intero processo produttivo della birra.
5. In che modo la temperatura e il pH di ammostamento influiscono sull'efficienza?
La temperatura di ammostamento gioca un ruolo fondamentale nell'attività enzimatica. Diversi enzimi lavorano al meglio entro specifici intervalli termici, e la temperatura scelta influisce sull'equilibrio tra zuccheri fermentabili e non fermentabili.
Una temperatura di ammostamento più bassa generalmente favorisce un mosto più fermentabile, mentre una temperatura più alta tende a produrre un mosto con più destrine e un corpo più pieno. Il risultato esatto dipende anche dal malto, dal programma di ammostamento e dall'attività enzimatica.
Il pH di ammostamento è altrettanto importante. Se il pH si allontana troppo dall'intervallo ottimale, l'efficienza degli enzimi può diminuire. Ciò può ridurre l'estrazione e compromettere il profilo complessivo del mosto.
In molti processi tradizionali di birrificazione all-grain, i birrai puntano generalmente a un pH di ammostamento compreso tra 5,2 e 5,6, misurato su un campione raffreddato. Il valore ideale dipende dalla ricetta e dal processo.
|
Fattore |
Potenziale problema |
Controllo consigliato |
|---|---|---|
| Temperatura di ammostamento | Attività enzimatica incostante | Sensori di temperatura precisi |
| pH dell'ammostamento | Ridotta attività enzimatica | Analisi dell'acqua e misurazione del pH |
| Durata dell'ammostamento | Conversione incompleta | Programma di ammostamento coerente |
| Rapporto dell'acqua | Scarsa miscelazione o estrazione | Corretto rapporto acqua/grani |
| Qualità del malto | Potenziale estrattivo diverso | Controllare le specifiche del malto |
Per la produzione commerciale, un tino di ammostamento ben progettato deve distribuire il calore in modo uniforme e consentire una miscelazione efficace. Il controllo automatizzato della temperatura può inoltre ridurre le variazioni tra i lotti.
6. In che modo lautering e sparging influiscono sull'efficienza di sala cottura?
Dopo l'ammostamento, il birraio deve separare il mosto liquido dalle trebbie esauste. Questo processo è chiamato lautering.
Lo sparging impiega poi ulteriore acqua calda per risciacquare altro estratto dal letto di trebbie.
Entrambe le operazioni hanno un effetto significativo sull'efficienza di ammostamento.
If the grain crush is too fine, the grain bed may become compacted. This can slow wort flow and create problems during lautering. If the crush is too coarse, the brewer may not extract all the available material.
Altri fattori importanti includono:
-
Progettazione del doppio fondo.
-
Profondità del letto di trebbie.
-
Punti di raccolta del mosto.
-
Distribuzione dell'acqua di sparging.
-
Velocità di deflusso.
Grain bed permeability.
Un tino filtro ben progettato deve raccogliere il mosto in modo uniforme attraverso il letto di trebbie. Il doppio fondo deve sostenere le trebbie consentendo al contempo il passaggio del liquido senza creare una resistenza eccessiva.
Durante lo sparging, il birraio deve distribuire l'acqua in modo uniforme e controllare la velocità di deflusso. Un flusso eccessivamente rapido può causare canalizzazioni o compattare il letto di trebbie, mentre una cattiva distribuzione dell'acqua può trattenere dell'estratto.
L'obiettivo non è semplicemente usare più acqua di sparging, ma recuperare l'estratto in modo controllato preservando al tempo stesso la composizione desiderata del mosto.
7. Dove si verificano le perdite di mosto tra pre-bollitura e fermentazione?
Anche quando le prestazioni di ammostamento e filtrazione sono buone, il birrificio può perdere estratto durante le fasi successive.
Per comprendere queste perdite, misurate il volume e la densità del mosto in diversi punti del processo.
|
Fase di birrificazione |
Misurazione |
Cosa verificare |
|---|---|---|
| Pre-ebollizione | Volume e densità | Prestazioni di ammostamento e filtrazione |
| Post-ebollizione | Volume e densità | Evaporazione e prestazioni della caldaia |
| Dopo il whirlpool | Volume e densità | Separazione delle scorie |
| Trasferimento nel fermentatore | Volume e densità iniziale | Perdite durante il trasferimento e negli impianti |
One important detail is that boiling reduces wort volume while increasing its gravity. This does not necessarily mean extract has been lost. Water evaporates, but most of the dissolved extract remains in the kettle.
The brewer should therefore calculate extract mass rather than compare gravity readings alone.
Other possible losses include:
Spazio morto della caldaia: una parte del mosto rimane al di sotto dello scarico o in zone che non possono drenare completamente.
Perdite per trub: il mosto rimane mescolato con hot break, cold break e residui di luppolo.
Assorbimento del luppolo: il luppolo trattiene una parte del mosto, soprattutto nelle ricette con luppolatura generosa.
Perdite nelle tubazioni: il mosto rimane nei tubi di trasferimento, nelle pompe e nei raccordi.
Transfer losses: Incomplete draining can leave usable wort behind.
Questi fattori spiegano perché l'efficienza pre-ebollizione e l'efficienza complessiva della sala cottura possono dare risultati diversi.
La guida ai calcoli di birrificazione dell'American Institute of Chemical Engineers raccomanda di misurare la densità intermedia dopo l'ammostamento, lo sparging, il whirlpool e il trasferimento, per aiutare a individuare dove si verificano le perdite di processo.
8. Quali fattori dell'attrezzatura influenzano l'efficienza della sala cottura?
La progettazione degli impianti influisce direttamente sull'estrazione, sulla raccolta del mosto e sulle prestazioni di trasferimento.
Un impianto di birrificazione professionale deve supportare ogni fase della produzione. Un grande tino di ammostamento da solo non basta a garantire un'alta efficienza.
Ecco i principali fattori relativi agli impianti da prendere in considerazione.
| Attrezzature | Il suo ruolo nell'efficienza |
Caratteristiche progettuali importanti |
|---|---|---|
| Tino di ammostamento | Conversione dell'amido | Riscaldamento e miscelazione uniformi |
| Tino di filtrazione | Wort separation | Falso fondo e sistema di raccolta |
| Bollitore di bollitura | Bollitura del mosto | Distribuzione uniforme del calore |
| Vortice | Separazione delle scorie | Ingresso tangenziale adeguato |
| Pompe | Trasferimento del mosto | Portata e capacità adeguate |
| Tubazioni | Movimentazione dei liquidi | Percorsi efficienti e volumi morti ridotti |
Ad esempio, un doppio fondo efficiente aiuta a distribuire la raccolta del mosto e favorisce una filtrazione stabile. Un sistema di riscaldamento della caldaia ben progettato garantisce una distribuzione controllata del calore, mentre pompe correttamente dimensionate riducono i ritardi di trasferimento non necessari.
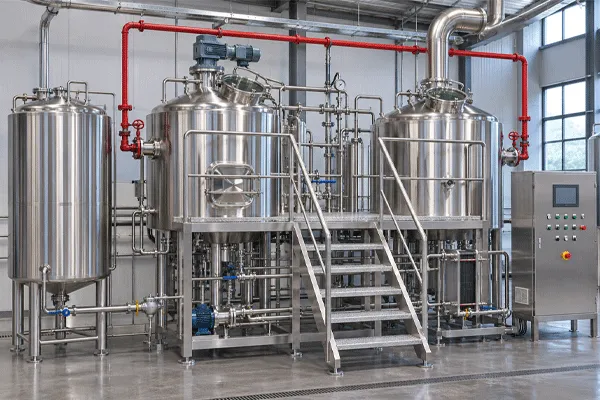
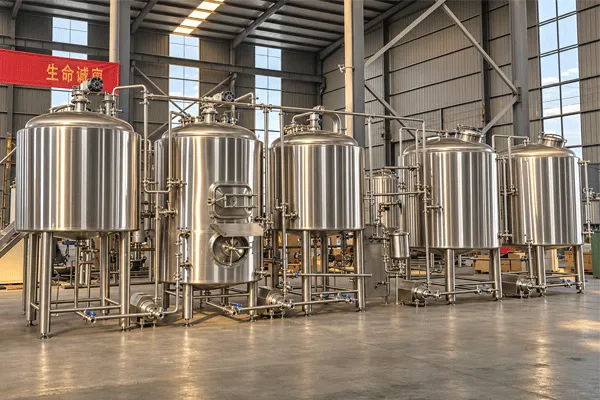
In ZPET, le nostre configurazioni di sala cottura spaziano da impianti da due a sei tini, con capacità da 100 l a 5.000 l. I metodi di riscaldamento comprendono vapore, elettrico e fiamma diretta, mentre la geometria dei tini, i sistemi di controllo e la qualità dei materiali possono essere personalizzati in base alle esigenze di produzione.
Per chi sta valutando l'acquisto di attrezzature, le seguenti pagine forniscono maggiori informazioni:
9. Come possono i birrai migliorare una bassa efficienza della sala cottura?
Quando l'efficienza diminuisce, evitare di modificare immediatamente l'intera ricetta o la configurazione dell'impianto. Prima di tutto, identificare quale fase sta causando il problema.
Una procedura pratica di risoluzione dei problemi può essere d'aiuto.
| Problema | Possible Cause | Azione consigliata |
|---|---|---|
| Bassa conversione | Temperatura o pH non corretti | Verificare le condizioni di ammostamento |
| Bassa efficienza di ammostamento | Macinatura del malto inadeguata | Controllare la distanza tra i rulli del mulino |
| Deflusso lento | Letto di trebbie compattato | Regolare la macinatura e il flusso |
| Elevato estratto residuo nelle trebbie | Poor sparging | Migliorare la distribuzione dell'acqua |
| Elevate perdite nella caldaia | Spazio morto eccessivo | Rivedere la progettazione dell'uscita |
| High transfer losses | Drenaggio insufficiente delle tubazioni | Ottimizzare le tubazioni e le procedure |
Sette modi pratici per migliorare le prestazioni
-
Controllare la macinatura dei grani: assicurarsi che il malto sia macinato in modo uniforme.
-
Monitorare la temperatura di ammostamento: utilizzare sensori calibrati.
-
Controllare il pH del mash: analizzare direttamente l'ammostamento anziché basarsi su stime relative all'acqua.
-
Improve sparging: Distribute sparge water evenly.
-
Verificare il flusso del mosto: evitare una velocità di deflusso eccessiva.
-
Misurare le perdite dell'impianto: verificare i volumi di caldaia, pompa e tubazioni.
-
Registra ogni cotta: confronta i risultati per individuare problemi ricorrenti.
È inoltre importante considerare le differenze tra le ricette. Le birre a più alta densità richiedono più malto e possono presentare caratteristiche di estrazione diverse rispetto alle birre con gradazione standard.
Non sacrificate la qualità della birra solo per ottenere un valore di efficienza più elevato. Un processo di birrificazione stabile e costante vale più di un singolo risultato isolato.
10. How Can BeerSmith Help Track Efficiency in Home Brewing and Commercial Brewing?
I software per la produzione di birra semplificano il calcolo dell'efficienza combinando il potenziale dei grani, il loro peso, il volume del mosto e le letture della densità.
BeerSmith è una scelta popolare per lo sviluppo di ricette e la produzione di birra in casa. I birrai possono inserire un valore di efficienza nel profilo dell'attrezzatura e utilizzarlo per stimare la densità iniziale delle ricette future.
Ad esempio, se una ricetta ha una densità teorica di 1,060 al 100% di efficienza e l'impianto lavora al 75%, il contributo stimato alla densità diventa di circa 45 punti, ovvero 1,045, a parità di volume.
This makes recipe planning more accurate.
Per gli utenti di BeerSmith che producono birra in casa, è importante aggiornare il profilo dell'attrezzatura quando cambiano il processo produttivo o l'impianto. Un profilo basato su misurazioni precedenti può portare a previsioni errate della densità.
Commercial breweries can use the same principles with production software, spreadsheets, or PLC-integrated batch records.
Una registrazione efficace dell'efficienza dovrebbe includere:
-
Malt type and grain weight.
-
Potenziale di estrazione del malto.
-
Temperatura e pH dell'ammostamento.
-
Pre-boil volume and gravity.
-
Volume e densità dopo la bollitura.
-
Volume trasferito nel fermentatore.
-
Densità iniziale.
-
Trub and transfer losses.
-
Valore finale dell'efficienza.
L'analisi di queste registrazioni lotto per lotto aiuta il birraio a capire se l'efficienza cala a causa delle materie prime, del controllo di processo o della progettazione dell'impianto.
Come ZPET supporta una produzione brassicola efficiente
Per un birrificio che progetta un nuovo impianto, la configurazione delle attrezzature dovrebbe essere adeguata alla capacità produttiva desiderata e al processo di birrificazione.
ZPET offre impianti di produzione della birra personalizzati, serbatoi di fermentazione e soluzioni chiavi in mano per birrifici. Il nostro team di ingegneri può aiutarti a valutare:
-
Configurazione del tino di ammostamento e del tino di filtrazione.
-
Configurazione della raccolta del mosto e dello sparging.
-
Heating capacity and temperature control.
-
Progettazione della caldaia di bollitura e del tino whirlpool.
-
Disposizione delle pompe e delle tubazioni.
-
Capacità di fermentazione e raffreddamento.
-
CIP connections and cleaning access.
-
Esigenze di automazione e di espansione futura.
Un impianto adeguato non dovrebbe solo recuperare l'estratto in modo efficiente, ma anche garantire un funzionamento stabile, una produzione igienica e la crescita dell'attività nel lungo periodo.
Se stai progettando un nuovo birrificio o ammodernando un impianto esistente, il nostro team può aiutarti a scegliere un sistema di birrificazione in base alle dimensioni delle cotte, al programma di produzione e allo spazio disponibile.
Scopri Le soluzioni ZPET per impianti di birrificazione personalizzati per discutere del tuo progetto.
Domande frequenti
Qual è una buona percentuale di efficienza dell'impianto di produzione?
There is no universal target for every brewery. Results depend on equipment design, recipe, grain quality, and measurement methods. Consistency across batches is often more valuable than achieving an unusually high number.
Is mash efficiency the same as brewhouse efficiency?
No. Mash efficiency measures extract recovered into the kettle, while brewhouse efficiency measures extract reaching the defined final measurement point, usually the fermenter in this guide.
La temperatura di ammostamento influisce sull'efficienza dell'impianto di produzione?
Sì. La temperatura di ammostamento influisce sull'attività enzimatica e sulla conversione degli amidi. Un controllo inadeguato della temperatura può ridurre la conversione e influire sulla composizione del mosto.
Quali sono le cause di una bassa efficienza dell'impianto di produzione?
Common causes include poor grain crush, incomplete starch conversion, unsuitable mash pH, inefficient sparging, grain bed compaction, excessive trub loss, and wort remaining in pipes or vessels.
Un impianto di produzione a tre tini può migliorare l'efficienza?
A three-vessel system can improve process flexibility by separating mashing, lautering, and boiling operations. However, more vessels do not automatically guarantee higher efficiency. Correct vessel design and process control are more important.
BeerSmith può calcolare l'efficienza dell'impianto di produzione?
Yes. BeerSmith can estimate and calculate efficiency using grain potential, measured gravity, and actual wort volume. The results depend on accurate measurements and the correct equipment profile.
Punti chiave: cosa ricordare sull'efficienza dell'impianto di produzione
-
L'efficienza dell'impianto di produzione misura quanto estratto potenziale del malto raggiunge il punto di misurazione finale prestabilito.
-
L'efficienza di ammostamento riguarda l'estrazione durante l'ammostamento e la filtrazione delle trebbie.
-
Conversion efficiency measures how effectively enzymes convert starch into soluble extract.
-
La temperatura e il pH dell'ammostamento, la qualità del malto e il grado di macinazione dei grani influiscono tutti sull'estrazione.
-
La filtrazione e il risciacquo delle trebbie influiscono sulla quantità di estratto che raggiunge la caldaia di bollitura.
-
Lo spazio morto del tino di bollitura, il trub, l'assorbimento del luppolo e le perdite di trasferimento influenzano le prestazioni complessive.
-
Per calcolare l'efficienza, usa insieme le misurazioni della densità e del volume.
-
BeerSmith può aiutare i birrai a calcolare e monitorare l'efficienza.
-
Equipment design should support uniform heating, effective wort collection, and efficient transfer.
-
Higher efficiency should never come at the expense of beer quality and process stability.
Planning a new brewery or looking to improve your existing brewhouse? Contact ZPET for customized brewing equipment, professional engineering support, and turnkey brewery solutions designed around your production requirement