

معدات مصنع الجعة الصغير في فئة 7-30 BBL، هي نظام وليست عملية شراء واحدة: دار تخمير، وقبو لخزانات التخمير وخزانات البيرة الصافية، وحلقة جليكول، وحلقة CIP، وطبقة تحكم تربطها جميعًا. يسعّر معظم المشترين لأول مرة دار التخمير أولًا ويتعاملون مع العناصر الأربعة الأخرى كأمور ثانوية — وهنا عادةً ما تسوء الميزانيات والجداول الزمنية.
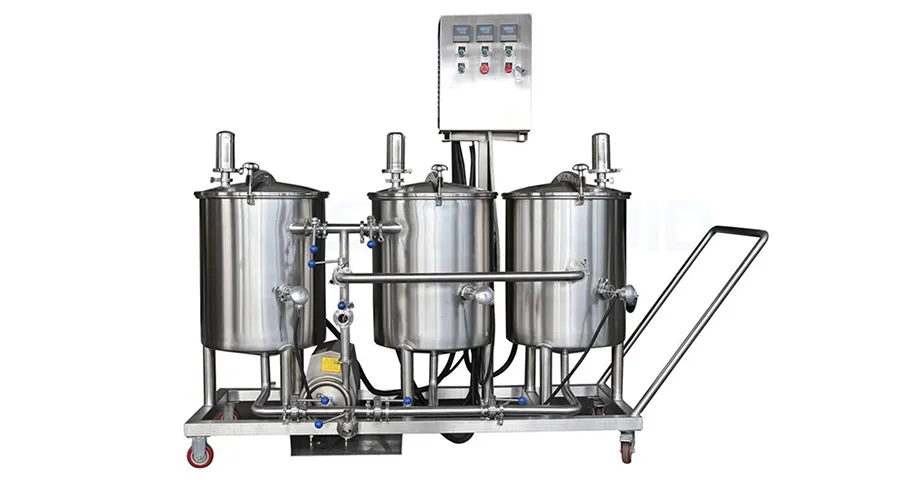
ما الذي تشمل عليه «معدات مصنع الجعة الصغير» فعليًا؟
تعرض نتائج البحث وصفحات الموردين تحت هذا المصطلح في الغالب دار تخمير — حوض الهرس والغلاية والدوامة التي تنتج النقيع. وهذا جزء واحد من نظام مصنع جعة صغير بسعة 7-30 BBL، وليس النظام بأكمله. يحتاج النظام العامل في هذه الفئة أيضًا إلى مكان لتخمير هذا النقيع وتكييفه (القبو)، وطريقة للحفاظ على درجات حرارة التخمير والتبريد السريع (الجليكول)، وطريقة لتنظيف الخزانات والخطوط بين الدفعات (CIP)، وشيء ينسق بين العناصر الثلاثة جميعًا (التحكم).
إن إغفال أي واحد من هذه العناصر في المواصفات الأولية لا يعني مجرد إجراء عملية شراء لاحقة. بل يعني أن عملية الشراء اللاحقة يجب أن تتوافق مع نقاط الواجهة — أحجام الأنابيب، ودرجة حرارة إمداد الجليكول، وطول دائرة CIP — التي ثبتتها معدات المورد الأول، سواء شارك ذلك المورد في المرحلة الثانية أم لا.
الأنظمة الفرعية الخمسة وكيف يعتمد كل منها على الآخر
A microbrewery system only works as a system if each piece is sized against the others, not against a target batch volume in isolation.
- تحدد دار التخمير حجم الدفعة وتكرار التخمير، مما يحدد بدوره مقدار سعة التخمير التي يحتاجها القبو ومدى تكرار تعامل حلقة الجليكول مع حمل تبريد النقيع إضافةً إلى التخمير النشط.
- يحدد القبو (خزانات التخمير وخزانات البيرة الصافية) إجمالي الحمل الحراري للجليكول الذي يجب أن تتحمله المبرّدة، كما يحدد عدد خزاناته وهندستها مدة تشغيل حلقة CIP في كل دورة.
- Glycol loophas to be sized for the worst realistic combination of active fermentation, cold crash, and wort cooling happening at once — not for one tank in isolation.
- يجب أن تصل حلقة CIP إلى سرعة تنظيف كافية في أطول مسار وأكبر وعاء في القبو، وليس في دار التخمير فقط.
- Controlstie sensor and valve data from all four into one interface, and how much automation is worth paying for at this tier depends on labor plans more than on batch size.
The rest of this guide walks through each piece with the sizing questions that actually determine whether they work together.
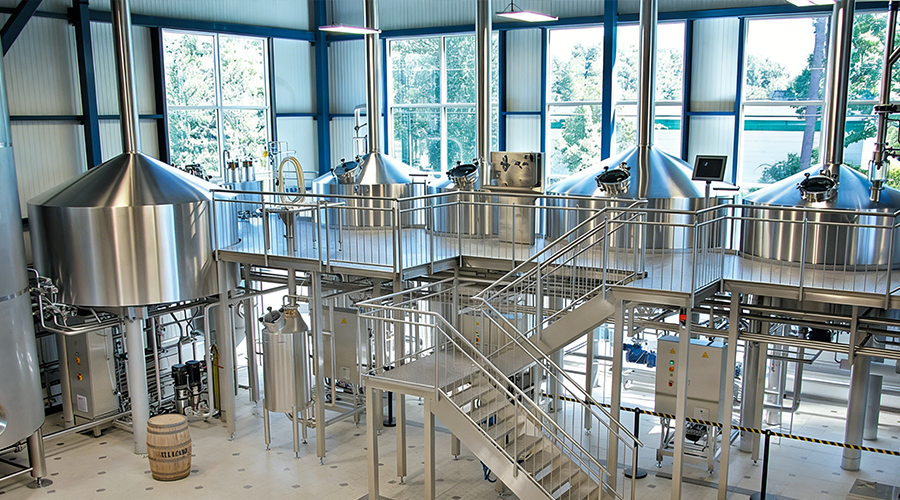
دار التخمير: عدد الأوعية ومصدر الحرارة
في فئة 7 إلى 30 برميلاً، تعمل صالات التخمير عادةً بتهيئة تتراوح بين 3 إلى 4 أوعية (الهرس/الترشيح، والغلي/الدوامة، وأحياناً خزان ماء ساخن منفصل)، وتُسخّن بالبخار أو بالسخانات الكهربائية. أما التسخين باللهب المباشر، الشائع في وحدات التخمير المتناهية الصغر والتجريبية، فيقل استخدامه عند هذا النطاق نظراً لاعتبارات مساحة السطح ومخاطر الاحتراق المصاحبة لأحجام الغلايات الأكبر.
The heat source decision made here isn’t isolated. Steam heating requires a boiler and steam distribution, which adds a utility interface the cellar and CIP loop don’t touch but the facility’s overall plant sizing does. Electric heating simplifies utilities but changes boil vigor and evaporation rate compared to steam — a detail that matters more for recipe consistency than for capacity planning, but shows up the first time a brewer tries to reproduce a pilot-scale recipe at production volume.
Cellar: Fermentation Tanks and Bright Beer Tanks
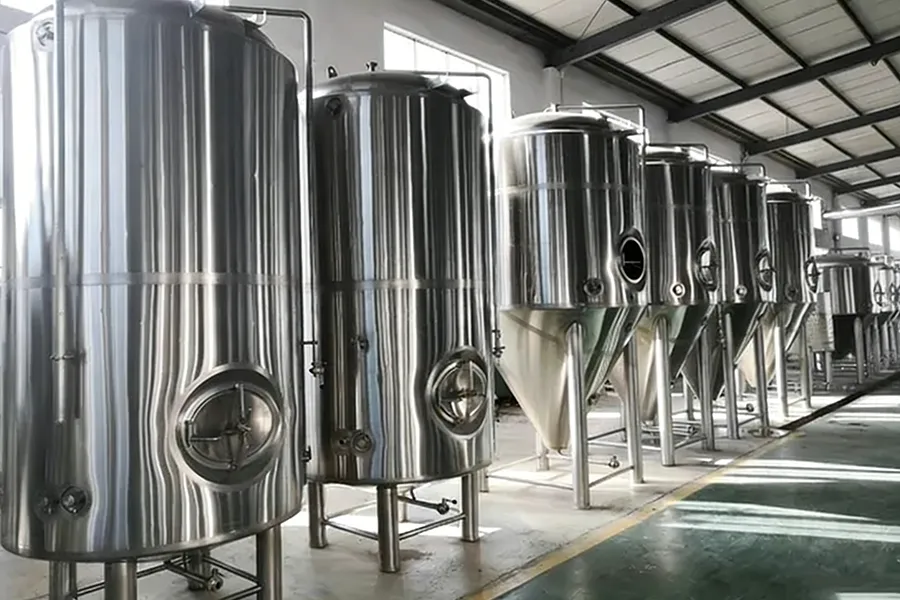
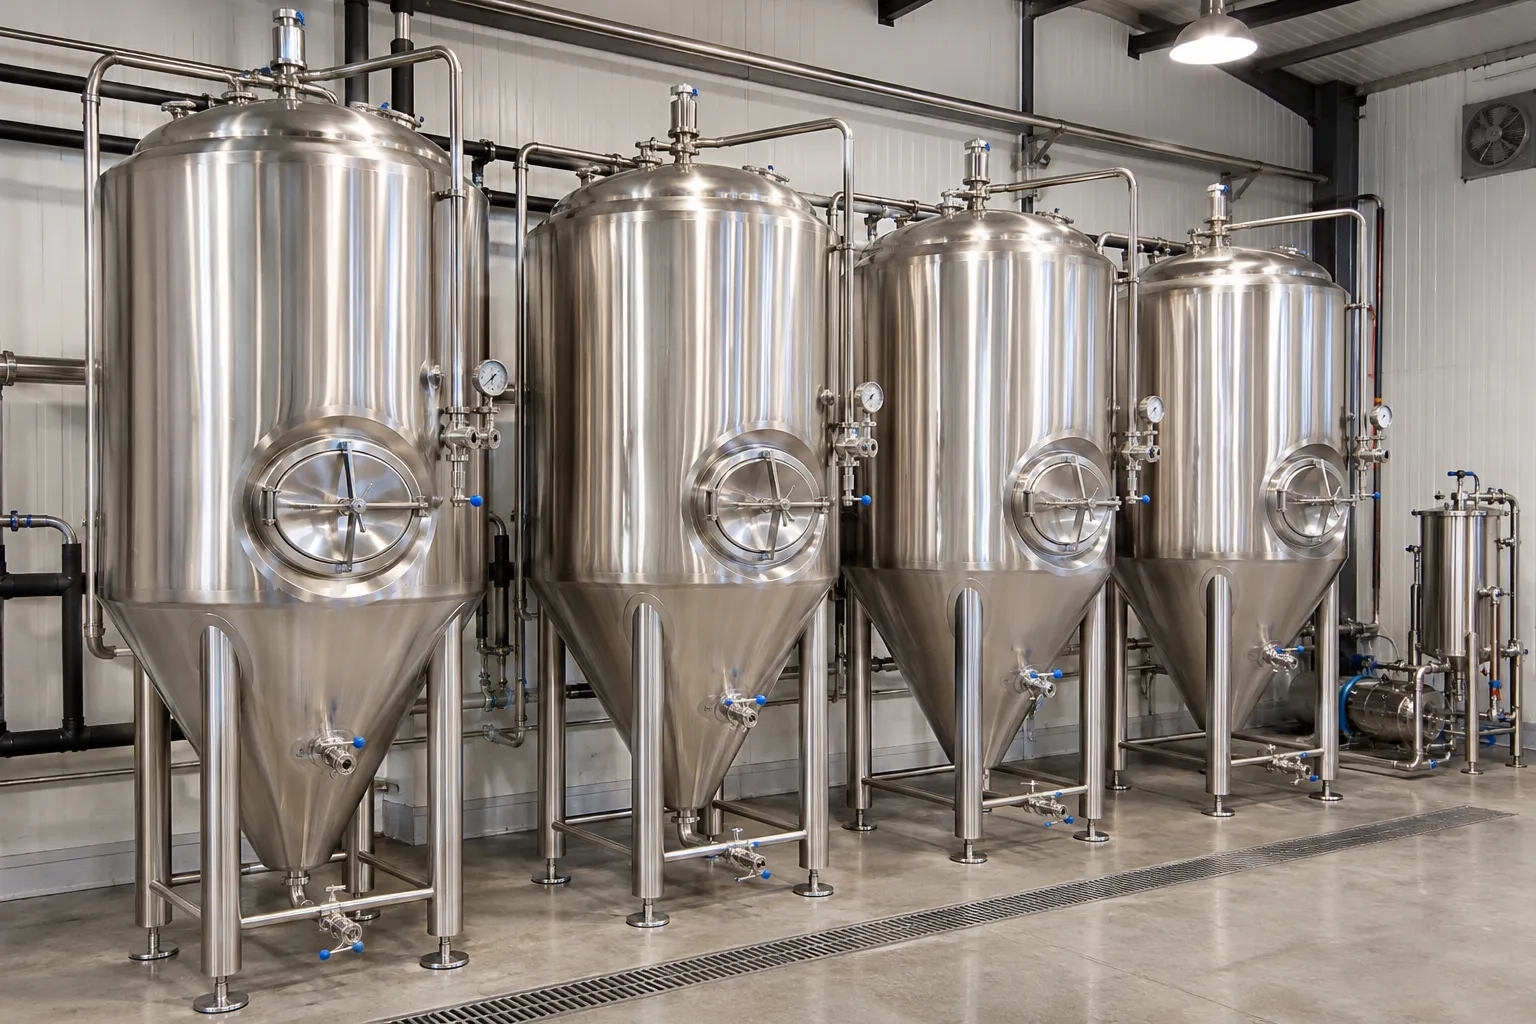
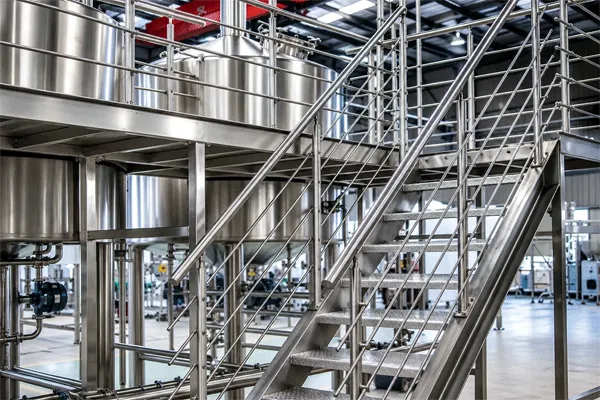
خزانات التخمير و خزانات البيرة اللامعة في هذه الفئة تشترك في نفس المواصفات الأساسية: تصنيع من الفولاذ المقاوم للصدأ SS304/316L، وتشطيب داخلي مصقول كمرآة بدرجة 0.4 ميكرومتر، وقميص تبريد ذو نتوءات (dimple jacket)، وفتحة صيانة جانبية اختيارية، واختبارات ضغط، مدعومة بضمان هيكلي لمدة 10 سنوات على أعمال الخزان. إن قرار التصميم الذي يهم حقاً المشتري في نطاق 7 إلى 30 برميلاً ليس مواصفات التشطيب السطحي — فمعظم الموردين يقدمون أرقاماً متقاربة — بل عدد الخزانات بالنسبة إلى معدل تكرار التخمير.
واحد بيت التخمير feeding too few fermenters creates a bottleneck: the brewhouse sits idle waiting for tank space to free up, which is the opposite of what a “high-efficiency” microbrewery system is supposed to deliver. As a rough starting point, a brewery running one brew day per fermentation cycle needs enough fermenters to hold at least two to three cycles’ worth of beer in various stages (active fermentation, conditioning, and one being cleaned or awaiting transfer) before it becomes brewhouse-limited rather than cellar-limited. The right ratio depends on fermentation length for the beer styles being brewed and how often the brewhouse actually runs, which is a conversation worth having with a vendor before tank count gets fixed.
حلقة الجليكول: تحديد الحجم لأسوأ السيناريوهات المحتملة وليس لليوم المعتاد
يظهر القصور في تحديد المواصفات بأسرع ما يكون عند حساب حجم مبرد الجليكول، لأن الخلل لا يتمثل في نقص قطعة ما، بل في مبرد يعمل ولكنه يعجز عن مواكبة الحمل الحراري بمجرد أن يحتاج أكثر من خزان إلى التبريد في الوقت نفسه.
A commonly used engineering rule of thumb for active fermentation heat load is roughly 280 BTU per degree Plato per barrel over a 70-hour fermentation window; a 20 BBL batch at 15°P works out to roughly (280 × 15 × 20) ÷ 70 ≈ 1,200 BTU/hr for that single tank in steady active fermentation. That’s a manageable number on its own. The problem is that real breweries rarely run one tank in isolation — a cold crash on one fermenter, active fermentation in two others, and a hot wort knockdown into a fourth can all land on the same afternoon, and the chiller has to handle that combined load, not the single-tank average.
Two variables change the number more than most first-time buyers expect: tank insulation (an insulated jacket meaningfully reduces standing heat gain) and ambient temperature in the brewhouse space. A chiller sized for a temperature-controlled facility will underperform in a hot, poorly ventilated production space, which is a facility question that has nothing to do with the equipment spec sheet.
CIP: تصميم الحلقة، وليس مجرد مضخة وخزان
تُعامل أنظمة التنظيف المكاني (CIP) كملحق تجاري روتيني أكثر من أي نظام فرعي آخر في هذه القائمة، وهو خطأ كبير عند نطاق 7 إلى 30 برميلاً؛ نظراً لأن مسارات الأنابيب وأحجام الخزانات تكون كبيرة بما يكفي ليتسبب أي قصور في سرعة التدفق في ظهور رواسب مرئية بوضوح.
Sanitary process design conventions consistent with 3-A Sanitary Standards call for CIP circulation velocity of at least 5 ft/s (1.5 m/s) to sustain the turbulent flow that mechanically scrubs interior surfaces — lower velocities can leave laminar zones where residue simply doesn’t get moved. A CIP pump and supply tank sized around the brewhouse’s smaller lines will often fail to reach that velocity in the cellar’s larger bright beer tank connections, which is exactly the kind of mismatch that shows up only after the system is already installed.
يكمن الحل العملي في تحديد حجم حلقة التنظيف المكاني (CIP) بناءً على أكبر وعاء وأطول مسار في النظام — عادةً خزان الجعة الصافية أو أكبر جهاز تخمير — بدلاً من الاعتماد على أي قطر للأنابيب تصادف استخدامه في صالة الغلي.
أنظمة التحكم: أين تحقق الأتمتة قيمتها في هذه الفئة
تُعد الأتمتة الكاملة عبر أنظمة PLC/HMI معياراً أساسياً في السعات التي تبدأ من 40 برميلاً فما فوق commercial tier, where continuous, multi-shift operation makes manual monitoring impractical. At 7-30 BBL, the calculation is different. A microbrewery running one or two brew days a week with a small crew often gets more value from targeted automation — temperature control on fermenters, automated CIP cycle sequencing — than from a fully integrated HMI covering every subsystem.
إن مسألة واجهة الربط مهمة هنا أيضاً: فأياً كانت طبقة التحكم المحددة، يجب أن تتواصل فعلياً مع لوحة تحكم مبرد الغليكول الخاصة به ومجسات درجة حرارة صالة الغلي، بدلاً من أن تعمل كثلاثة أنظمة منفصلة تصادف وجودها في نفس الغرفة. وتستحق نقطة التكامل هذه التأكيد كتابياً مع المورد قبل تقديم الطلب، وعدم افتراض أنها ستعمل لمجرد أن جميع المكونات الفردية قابلة للأتمتة.
مراحل وخطوات شراء نظام مصنع تخمير صغير
- Fix brewhouse batch size and target brew frequency first.Everything downstream sizes against these two numbers.
- Size the cellar to brewhouse throughput, not to a round tank count — work backward from how many brew cycles need to be in-progress simultaneously without idling the brewhouse.
- Calculate glycol load for the worst realistic simultaneous scenario(cold crash plus active fermentation plus wort knockdown), not the average day.
- Design the CIP loop around the largest vessel and longest run, confirming minimum circulation velocity rather than assuming pump size scales linearly with tank count.
- Decide the controls layer against labor plans, not against what’s technically available at the next tier up.
- تحقق من متطلبات الامتثال للتصدير الخاصة بالسوق المستهدف قبل التصنيع — PED (CE) لأوروبا، وUL/cUL للوحات التحكم في أمريكا الشمالية، وAS1210 لأستراليا — إذ إن تحديث الامتثال بعد التصنيع أعلى تكلفة بكثير من التصميم وفقًا له منذ البداية.
شراء نظام واحد مقابل تجميع نظام من عدة موردين
تشتري بعض مصانع الجعة دار التخمير من مصنع واحد، بينما تشتري القبو والجليكول ونظام CIP من مصانع أخرى، وغالبًا ما تسعى وراء أدنى سعر لكل قطعة على حدة. وبالمقارنة مع نظام تسليم مفتاح من مورد واحد، قد يخفض هذا النهج السعر المعلن على الورق، لكنه ينقل مخاطر التوافق بين الواجهات إلى المشتري.
The single-vendor route means brewhouse output rate, cellar tank connections, glycol supply lines, and CIP loop diameters get engineered against each other before fabrication starts — which is the practical meaning behind 3D layout engineering completed before the order is placed, rather than each vendor engineering their own piece in isolation. The tradeoff is less room to individually price-shop each subsystem against the cheapest available option.
قد يبدو خيار الاعتماد على موردين متعددين موفراً لكل بند على حدة، إلا أن كل نقطة تداخل بين هؤلاء الموردين — مثل وصلات الأنابيب، وتوافق إشارات التحكم، ودرجة حرارة إمداد الجليكول ومعدل تدفقه — تصبح أمراً يتحتم على المشتري تحديده والتحقق منه بنفسه؛ نظراً لعدم وجود مورد واحد مسؤول عن تكامل الأجزاء وتوافقها الفعلي. وبالنسبة لمشترٍ للمرة الأولى دون وجود فريق هندسي داخلي لدعمه، فمن السهل الاستهانة بعبء هذا التحقق حتى يفاجأ بفريق التركيب داخل الموقع يواجه وصلات غير متطابقة.
What to Ask a Vendor Before Signing
- Does the quote include a 3D facility layout showing brewhouse, cellar, glycol, and CIP interface points, or only the brewhouse?
- ما هو مصدر الحرارة الذي تستخدمه صالة الغلي، وهل يتطابق ذلك مع المرافق المتوفرة بالفعل أو المخطط لها في الموقع؟
- ما هو حساب حمل الغليكول الذي تم على أساسه تحديد حجم المبرد — هل هو متوسط الخزان الفردي أم التشغيل المتزامن في أسوأ الحالات؟
- ما هي سرعة تدوير التنظيف المكاني (CIP) المستهدفة في تصميم الحلقة، وبالنسبة لأي وعاء؟
- ما معايير الامتثال التي صُمم النظام لتلبيتها لسوق التصدير المستهدف؟
فيما يتعلق بالتسعير: تُسعَّر أنظمة مصانع الجعة الصغيرة في هذه الفئة بحسب كل مشروع، بدلًا من قائمة أسعار منشورة، لأن إعداد مصنع التخمير وعدد الخزانات ومستوى الأتمتة تؤثر جميعها في الإجمالي. يُعد التسعير المباشر من المصنع من دون هامش موزع توقعًا عامًا معقولًا من شركة مصنّعة تبيع مباشرة، لكن أي رقم محدد يتطلب عرض سعر وفق مواصفات فعلية — فنطاق سعري معروض في صفحة مورد من دون هذا السياق ليس مفيدًا كثيرًا لإعداد الميزانية.
الأسئلة الشائعة
س: ما الذي تشمله "معدات مصانع الجعة الصغيرة"؟
في فئة 7-30 BBL، يشمل النظام المتكامل مصنع التخمير (الهرس/الترشيح، الغلاية/الدوامة)، وقسم خزانات التخمير والبيرة الصافية، ودائرة تبريد بالجليكول، ودائرة تنظيف CIP، وطبقة تحكم تربط بينها. تعرض العديد من صفحات الموردين ضمن مصطلح البحث هذا معدات مصنع التخمير فقط.
س: كم عدد أجهزة التخمير التي يحتاجها مصنع جعة صغير بسعة 7-30 برميلاً (BBL)؟
عدد يكفي لاستيعاب كمية بيرة تعادل دورتين إلى ثلاث دورات تخمير عبر مراحل التخمير النشط، والتكييف، والتنظيف/النقل، من دون تعطيل مصنع التخمير — ويعتمد العدد الدقيق على مدة التخمير لأنماط البيرة المُنتجة ومدى تكرار تشغيل مصنع التخمير.
س: هل أتمتة PLC/HMI ضرورية في هذه الفئة؟
ليس في جميع الحالات. تصبح الأتمتة الكاملة أكثر قيمة عند 40 BBL وما فوق، حيث يجعل التشغيل المستمر عبر نوبات عمل متعددة المراقبة اليدوية غير عملية. عند 7-30 BBL، غالبًا ما توفر الأتمتة الموجهة لدرجة حرارة التخمير وتسلسل CIP قيمة أكبر مقابل كل دولار من نظام متكامل بالكامل.
س: هل يتناسب تحديد سعة نظام الجليكول خطيًا مع عدد الخزانات؟
لا. فهي تتناسب مع أسوأ مزيج واقعي من الأحمال المتزامنة — التبريد السريع، والتخمير النشط، وتبريد نقيع الشعير دفعة واحدة — إضافةً إلى متغيرات خاصة بالمنشأة، مثل العزل ودرجة الحرارة المحيطة.