Équipement de microbrasserie at the 7-30 BBL tier is a system, not a single purchase: a brewhouse, a fermentation and bright beer tank cellar, a glycol loop, a CIP loop, and a control layer that ties them together. Most first-time buyers price the brewhouse first and treat the other four as an afterthought — which is where budgets and timelines usually go wrong.
Ce que recouvre réellement l'expression « équipement de microbrasserie »
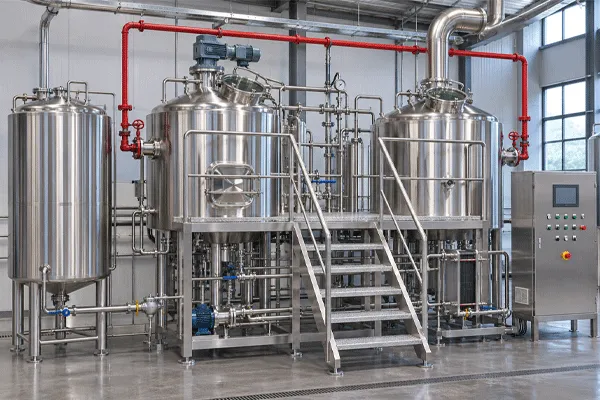
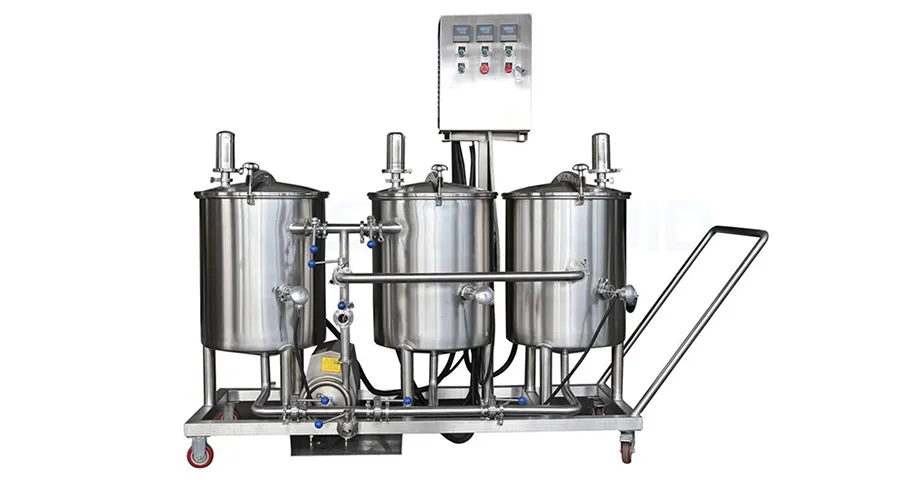
Search results and vendor pages under this term mostly show a brewhouse — the mash tun, kettle, and whirlpool that produce wort. That’s one piece of a 7-30 BBL microbrewery system, not the whole thing. A working system at this tier also needs somewhere for that wort to ferment and condition (the cellar), a way to hold fermentation and cold-crash temperatures (glycol), a way to clean tanks and lines between batches (CIP), and something coordinating all three (controls).
Omettre l’un de ces éléments dans le cahier des charges initial ne signifie pas seulement devoir effectuer un achat complémentaire plus tard. Cela signifie que cet achat complémentaire devra correspondre à des points d’interface — dimensions des tuyauteries, température d’alimentation en glycol, longueur du circuit de CIP — qui ont été fixés par l’équipement du premier fournisseur, que ce fournisseur participe ou non à la deuxième phase.
The Five Subsystems and How They Depend on Each Other
Une installation de microbrasserie ne fonctionne véritablement comme un système que si chaque élément est dimensionné par rapport aux autres, et non pas uniquement en fonction d'un volume de brassin cible envisagé isolément.
- La salle de brassage fixe le volume des brassins et la fréquence de brassage, ce qui détermine à son tour la capacité de fermentation requise en cave et la fréquence à laquelle la boucle de glycol doit absorber la charge de refroidissement du moût en plus de la fermentation active.
- La cave (cuves de fermentation et cuves de bière finie) détermine la charge thermique totale en glycol que le refroidisseur doit absorber, tandis que le nombre de cuves et leur géométrie définissent la durée de fonctionnement de la boucle NEP par cycle.
- La boucle de glycol doit être dimensionnée pour le pire scénario réaliste combinant simultanément fermentation active, « cold crash » et refroidissement du moût — et non pour une seule cuve isolée.
- La boucle de CIP doit atteindre une vitesse de nettoyage adéquate dans le tronçon le plus long et la cuve la plus grande de la cave, et pas seulement dans la salle de brassage.
- Le système de commande centralise les données des capteurs et des vannes de ces quatre composantes sur une seule interface, et le niveau d'automatisation qu'il vaut la peine de financer à cette échelle dépend davantage des besoins en main-d'œuvre que du volume des brassins.
The rest of this guide walks through each piece with the sizing questions that actually determine whether they work together.
Brewhouse: Vessel Count and Heat Source
Dans la gamme des 7 à 30 BBL, les salles de brassage fonctionnent généralement selon des configurations à 3 ou 4 cuves (empâtage/filtration, ébullition/whirlpool et parfois une cuve d'eau chaude dédiée), chauffées à la vapeur ou à l'électricité. Le chauffage à feu direct, courant sur les petites installations de type nano ou pilote, est moins répandu à cette échelle en raison de la surface d'échange requise et des risques d'accrochage thermique liés à des volumes d'ébullition plus élevés.
The heat source decision made here isn’t isolated. Steam heating requires a boiler and steam distribution, which adds a utility interface the cellar and CIP loop don’t touch but the facility’s overall plant sizing does. Electric heating simplifies utilities but changes boil vigor and evaporation rate compared to steam — a detail that matters more for recipe consistency than for capacity planning, but shows up the first time a brewer tries to reproduce a pilot-scale recipe at production volume.
Cave : cuves de fermentation et cuves de bière claire
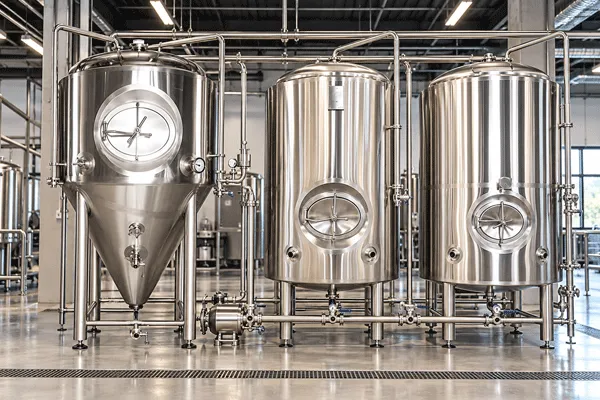
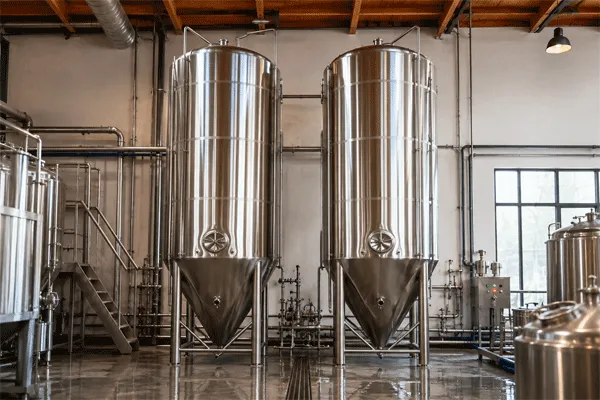
Cuves de fermentation et cuves à bière lumineuses à ce niveau partagent la même base de spécifications : fabrication en inox 304/316L, finition intérieure poli miroir à 0,4 μm, chemise de refroidissement alvéolée, trou d'homme latéral en option et essais sous pression, assortis d'une garantie structurelle de 10 ans sur la cuverie. Pour un acheteur dans la tranche des 7 à 30 BBL, le véritable choix de conception ne réside pas dans la finition — la plupart des fabricants affichant des valeurs comparables —, mais dans le ratio entre le nombre de cuves et la fréquence de brassage.
Une seule salle de brassage feeding too few fermenters creates a bottleneck: the brewhouse sits idle waiting for tank space to free up, which is the opposite of what a “high-efficiency” microbrewery system is supposed to deliver. As a rough starting point, a brewery running one brew day per fermentation cycle needs enough fermenters to hold at least two to three cycles’ worth of beer in various stages (active fermentation, conditioning, and one being cleaned or awaiting transfer) before it becomes brewhouse-limited rather than cellar-limited. The right ratio depends on fermentation length for the beer styles being brewed and how often the brewhouse actually runs, which is a conversation worth having with a vendor before tank count gets fixed.
Glycol Loop: Size for the Worst Combination, Not the Average Day
Glycol chiller sizing is where under-specification shows up fastest, because the failure mode isn’t a missing part — it’s a chiller that runs but can’t keep up once more than one tank needs cooling at the same time.
Une règle empirique couramment utilisée en ingénierie pour calculer la charge thermique d'une fermentation active est d'environ 280 BTU par degré Plato et par baril sur une fenêtre de fermentation de 70 heures ; pour un brassin de 20 BBL à 15 °P, le calcul donne environ (280 × 15 × 20) ÷ 70 ≈ 1 200 BTU/h pour cette seule cuve en fermentation active stable. Pris isolément, ce chiffre reste modeste. Le problème est qu'en pratique, une brasserie ne fait jamais tourner une seule cuve : un cold crash sur un fermenteur, une fermentation active dans deux autres et le refroidissement d'un moût chaud vers un quatrième peuvent tous coïncider le même après-midi, et le groupe froid doit impérativement absorber cette charge cumulée, et non la moyenne d'une cuve individuelle.
Two variables change the number more than most first-time buyers expect: tank insulation (an insulated jacket meaningfully reduces standing heat gain) and ambient temperature in the brewhouse space. A chiller sized for a temperature-controlled facility will underperform in a hot, poorly ventilated production space, which is a facility question that has nothing to do with the equipment spec sheet.
CIP: Loop Design, Not Just a Pump and a Tank
Les systèmes de nettoyage en place (NEP/CIP) sont plus souvent traités comme de simples équipements secondaires standard que n'importe quel autre sous-système de cette liste, ce qui est une erreur à l'échelle de 7 à 30 BBL : les longueurs de tuyauterie et le volume des cuves y sont suffisamment importants pour qu'un défaut de vitesse d'écoulement se traduise concrètement par des résidus visibles.
Les conventions de conception des procédés sanitaires conformes aux normes sanitaires 3-A exigent une vitesse de circulation CIP d’au moins 5 ft/s (1.5 m/s) afin de maintenir l’écoulement turbulent qui récurre mécaniquement les surfaces intérieures — des vitesses plus faibles peuvent laisser des zones laminaires où les résidus ne sont tout simplement pas déplacés. Une pompe CIP et une cuve d’alimentation dimensionnées en fonction des conduites plus petites de la salle de brassage ne parviennent souvent pas à atteindre cette vitesse dans les raccordements plus larges des cuves de bière claire de la cave, ce qui est précisément le type d’inadéquation qui n’apparaît qu’une fois le système déjà installé.
La solution concrète consiste à dimensionner la boucle NEP (CIP) en fonction de la plus grande cuve et de la plus longue section de tuyauterie du système — généralement la cuve de bière finie ou le plus grand fermenteur — plutôt qu'en fonction du diamètre des conduites équipant par défaut la salle de brassage.
Commandes : quand l’automatisation devient rentable à cette échelle
L’automatisation complète par PLC/HMI est standard à partir de 40 BBL commercialier, where continuous, multi-shift operation makes manual monitoring impractical. At 7-30 BBL, the calculation is different. A microbrewery running one or two brew days a week with a small crew often gets more value from targeted automation — temperature control on fermenters, automated CIP cycle sequencing — than from a fully integrated HMI covering every subsystem.
The interface question matters here too: whatever controls layer gets specified needs to actually talk to the glycol chiller’s own control panel and the brewhouse’s temperature probes, not run as three separate systems that happen to sit in the same room. That integration point is worth confirming with a vendor in writing before ordering, not assumed to work because all the individual components are automation-capable.
Planifier l'achat d'un système de microbrasserie
- Définissez d'abord la taille des brassins de la salle de brassage et la fréquence de brassage cible. Tout ce qui suit est dimensionné en fonction de ces deux chiffres.
- Dimensionnez la cave en fonction du débit de la salle de brassage, et non d'un nombre rond de cuves — partez à rebours du nombre de cycles de brassage qui doivent être simultanément en cours sans immobiliser la salle de brassage.
- Calculez la charge glycolée pour le pire scénario réaliste simultané (refroidissement brutal, fermentation active et refroidissement du moût), et non pour une journée moyenne.
- Concevez la boucle CIP autour de la plus grande cuve et du trajet le plus long, en confirmant la vitesse minimale de circulation plutôt qu'en supposant que la taille de la pompe évolue linéairement avec le nombre de cuves.
- Choisissez le niveau de contrôle en fonction des plans de main-d'œuvre, et non de ce qui est techniquement disponible au niveau supérieur.
- Confirmez les exigences de conformité à l'exportation pour le marché cible avant la fabrication — PED (CE) pour l'Europe, UL/cUL pour les panneaux de commande nord-américains, AS1210 pour l'Australie — car mettre la conformité à niveau après fabrication coûte bien plus cher que de la prévoir dès le départ.
Acheter un système unique ou en assembler un auprès de plusieurs fournisseurs
Certaines brasseries achètent la salle de brassage auprès d'un fabricant et la cave, le glycol et le CIP auprès d'autres, généralement pour obtenir le prix le plus bas sur chaque élément. Par rapport à un système clé en main fourni par un seul vendeur, cette approche peut réduire le prix affiché sur le papier, mais transfère le risque d'interface à l'acheteur.
L'option d'un fournisseur unique signifie que le débit de production de la salle de brassage, les raccordements des cuves de cave, les conduites d'alimentation en glycol et les diamètres des boucles CIP sont conçus les uns par rapport aux autres avant le début de la fabrication — c'est le sens pratique de l'ingénierie d'implantation 3D réalisée avant la passation de la commande, plutôt que chaque fournisseur ne conçoive son propre élément de manière isolée. En contrepartie, il est moins possible de comparer individuellement les prix de chaque sous-système avec l'option disponible la moins chère.
L'approche multi-fournisseurs peut l'emporter poste par poste, mais chaque interface entre les fournisseurs — raccords de tuyauterie, compatibilité des signaux de commande, température et débit d'alimentation en glycol — devient un élément que l'acheteur doit lui-même spécifier et vérifier, puisqu'aucun fournisseur unique n'est responsable de l'assemblage effectif des éléments. Pour un premier acheteur sans soutien technique interne, il est facile de sous-estimer cette charge de vérification jusqu'à ce que l'équipe d'installation se retrouve sur place avec des raccordements incompatibles.
Questions à poser à un fournisseur avant de signer
- Le devis comprend-il un plan 3D de l'installation indiquant les points d'interface de la salle de brassage, de la cave, du glycol et du CIP, ou uniquement la salle de brassage ?
- Quelle source de chaleur la salle de brassage utilise-t-elle, et correspond-elle aux réseaux techniques déjà disponibles ou prévus sur le site ?
- Par rapport à quel calcul de charge glycolée le groupe frigorifique a-t-il été dimensionné — moyenne pour une seule cuve ou fonctionnement simultané dans le pire des cas ?
- Quelle vitesse de circulation CIP la conception de la boucle vise-t-elle, et pour quelle cuve ?
- À quelles normes de conformité le système est-il conçu pour répondre sur le marché d'exportation visé ?
Concernant les prix : les systèmes de microbrasserie de cette catégorie font l'objet d'un devis par projet plutôt que d'une liste de prix publiée, car la configuration de la salle de brassage, le nombre de cuves et le niveau d'automatisation influent tous sur le total. Une tarification directe usine sans marge de distributeur est une attente générale raisonnable de la part d'un fabricant qui vend directement, mais tout chiffre précis nécessite un devis basé sur des spécifications réelles — une fourchette affichée sur la page d'un fournisseur sans ce contexte n'est pas particulièrement utile pour établir un budget.
Foire aux questions
Q : Qu'est-ce qui est inclus dans l'« équipement de microbrasserie » ?
Dans la catégorie 7-30 BBL, un système complet comprend la salle de brassage (cuve d'empâtage/filtration, chaudière/cuve à whirlpool), une cave de cuves de fermentation et de garde, une boucle de réfrigération au glycol, une boucle de nettoyage NEP et une couche de contrôle-commande les reliant. De nombreuses pages de fournisseurs correspondant à ce terme de recherche ne présentent que l'équipement de salle de brassage.
Q : Combien de fermenteurs une microbrasserie de 7 à 30 BBL nécessite-t-elle ?
Suffisamment pour contenir l'équivalent de deux à trois cycles de brassage de bière entre les phases de fermentation active, de garde et de nettoyage/transfert, sans immobiliser la salle de brassage — le nombre exact dépend de la durée de fermentation des styles de bière produits et de la fréquence de fonctionnement de la salle de brassage.
Q : L'automatisation PLC/HMI est-elle nécessaire à cette échelle ?
Pas systématiquement. L'automatisation complète prend davantage de valeur à partir de 40 BBL, où le fonctionnement continu en plusieurs équipes rend la surveillance manuelle peu pratique. Entre 7 et 30 BBL, une automatisation ciblée de la température de fermentation et du séquençage CIP offre souvent un meilleur rapport qualité-prix qu'un système entièrement intégré.
Q : Le dimensionnement du glycol évolue-t-il linéairement avec le nombre de cuves ?
Non. Il est dimensionné en fonction de la pire combinaison réaliste de charges simultanées — refroidissement brutal, fermentation active et refroidissement du moût ayant lieu en même temps — ainsi que de variables propres à l'installation, comme l'isolation et la température ambiante.