Equipos para microcervecerías en la escala de 7 a 30 BBL es un sistema, no una compra única: una sala de cocción, una bodega con tanques de fermentación y de cerveza brillante, un circuito de glicol, un circuito CIP y un sistema de control que los integra. La mayoría de quienes compran por primera vez calculan primero el precio de la sala de cocción y dejan los otros cuatro elementos para después; ahí es donde suelen surgir los problemas de presupuesto y plazos.
Qué abarca realmente el «equipamiento para microcervecerías»
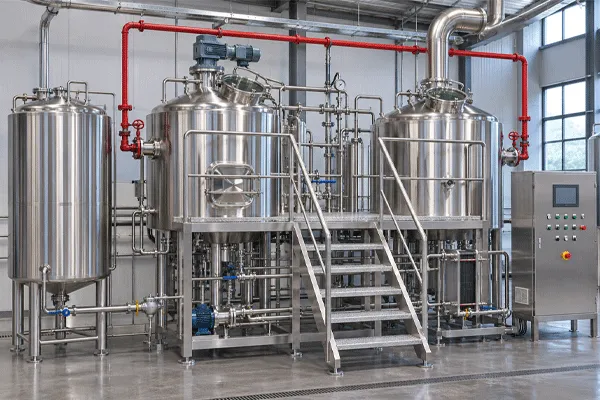
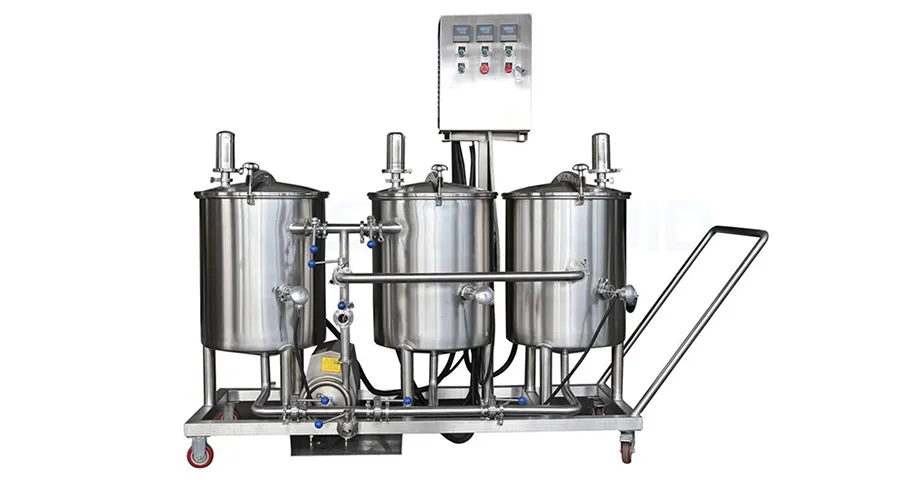
Los resultados de búsqueda y las páginas de proveedores que utilizan este término muestran principalmente una sala de cocción: el macerador, la caldera y el tanque de remolino que producen el mosto. Eso es solo una parte de un sistema de microcervecería de 7 a 30 BBL, no el conjunto completo. Un sistema operativo de esta escala también necesita un lugar donde fermentar y acondicionar el mosto (la bodega), una forma de mantener las temperaturas de fermentación y enfriamiento rápido (glicol), un método para limpiar los tanques y las tuberías entre lotes (CIP) y un sistema que coordine los tres (controles).
Omitir cualquiera de estos elementos en la especificación inicial no solo implica tener que comprarlo más adelante. También significa que esa compra posterior tendrá que ajustarse a los puntos de conexión —diámetros de tubería, temperatura de suministro del glicol y longitud del circuito CIP— que ya habrá fijado el equipo del primer proveedor, participe o no ese proveedor en la segunda fase.
Los cinco subsistemas y cómo dependen unos de otros
Un sistema de microcervecería solo funciona como tal si cada componente se dimensiona en relación con los demás, no en función de un volumen de lote objetivo considerado de forma aislada.
- Brewhousesets batch size and brew frequency, which in turn sets how much fermentation capacity the cellar needs and how often the glycol loop has to handle a wort knockdown load on top of active fermentation.
- La bodega de tanques de fermentación y de cerveza brillante determina la carga térmica total que debe soportar la enfriadora de glicol; además, el número y la geometría de los tanques determinan cuánto debe funcionar el circuito CIP en cada ciclo.
- El circuito de glicol debe dimensionarse para la peor combinación realista de fermentación activa, enfriamiento rápido y enfriamiento del mosto que pueda producirse simultáneamente, no para un solo tanque de forma aislada.
- El circuito CIP debe alcanzar una velocidad de limpieza adecuada en el tramo más largo y el recipiente más grande de la bodega, no solo en la sala de cocción.
- Los controles reúnen en una sola interfaz los datos de los sensores y las válvulas de los cuatro subsistemas, y el grado de automatización que merece la pena pagar en esta escala depende más de los planes de personal que del tamaño del lote.
El resto de esta guía examina cada componente y las cuestiones de dimensionamiento que realmente determinan si funcionan bien juntos.
Sala de cocción: número de recipientes y fuente de calor
En la escala de 7 a 30 BBL, las salas de cocción suelen tener configuraciones de 3 a 4 recipientes (maceración y filtración, caldera y remolino, y a veces un tanque de agua caliente independiente), calentados mediante vapor o resistencias eléctricas. El calentamiento por fuego directo, habitual en las instalaciones nano y piloto más pequeñas, es menos frecuente en esta escala debido a las consideraciones de superficie y riesgo de quemaduras asociadas a volúmenes mayores de la caldera.
La decisión sobre la fuente de calor no es aislada. La calefacción por vapor requiere una caldera y distribución de vapor, lo que añade una interfaz de servicios que la bodega y el circuito CIP no utilizan, pero que sí afecta al dimensionamiento general de la planta. La calefacción eléctrica simplifica los servicios, pero modifica la intensidad de ebullición y la tasa de evaporación en comparación con el vapor; un detalle que importa más para la consistencia de las recetas que para la planificación de capacidad, pero que se hace evidente la primera vez que un cervecero intenta reproducir una receta a escala piloto en volumen de producción.
Bodega: tanques de fermentación y tanques de cerveza brillante
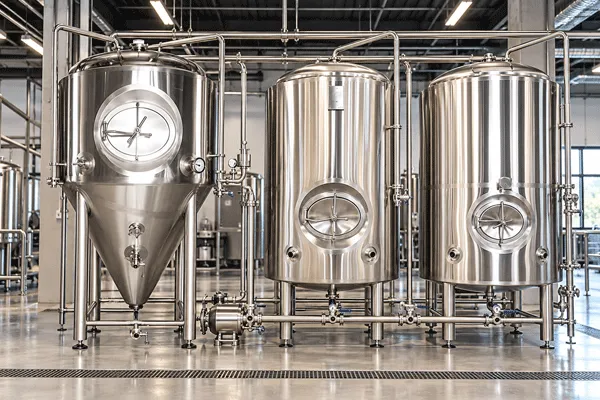
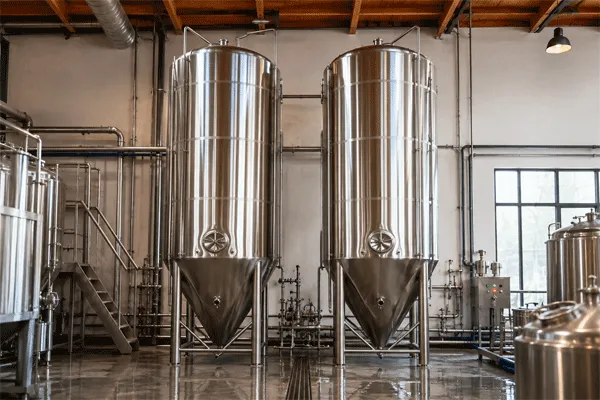
Tanques de fermentación y tanques de cerveza brillantes de esta escala comparten las mismas especificaciones básicas: construcción en acero inoxidable SS304/316L, acabado interior pulido espejo de 0,4 μm, camisa de refrigeración con hoyuelos, boca de hombre lateral opcional y pruebas de presión, con una garantía estructural de 10 años para la fabricación de los tanques. La decisión de diseño que realmente importa a quien compra un sistema de 7 a 30 BBL no es la especificación del acabado —la mayoría de los proveedores ofrecen valores similares—, sino el número de tanques en relación con la frecuencia de elaboración.
A single brewhouse alimentar muy pocos fermentadores crea un cuello de botella: la sala de cocción permanece inactiva esperando que se libere espacio en los tanques, lo cual es lo contrario de lo que se supone que debe ofrecer un sistema de microcervecería de «alta eficiencia». Como punto de partida aproximado, una cervecería que realiza una jornada de cocción por ciclo de fermentación necesita suficientes fermentadores para contener al menos el equivalente a dos o tres ciclos de cerveza en distintas etapas (fermentación activa, acondicionamiento y uno en limpieza o a la espera de transferencia) antes de verse limitada por la sala de cocción en lugar de por la bodega. La proporción adecuada depende de la duración de la fermentación de los estilos de cerveza elaborados y de la frecuencia con la que realmente opera la sala de cocción; conviene hablarlo con un proveedor antes de fijar la cantidad de tanques.
Circuito de glicol: dimensionar para la peor combinación, no para un día promedio
Glycol chiller sizing is where under-specification shows up fastest, because the failure mode isn’t a missing part — it’s a chiller that runs but can’t keep up once more than one tank needs cooling at the same time.
Una regla práctica de ingeniería habitual para calcular la carga térmica de la fermentación activa es de aproximadamente 280 BTU por grado Plato y por barril durante un periodo de fermentación de 70 horas; para un lote de 20 BBL a 15 °P, el cálculo es aproximadamente (280 × 15 × 20) ÷ 70 ≈ 1.200 BTU/h para ese único tanque en fermentación activa sostenida. Por sí sola, es una cifra manejable. El problema es que las cervecerías reales rara vez trabajan con un solo tanque de forma aislada: el enfriamiento rápido de un fermentador, la fermentación activa en otros dos y el enfriamiento del mosto caliente para introducirlo en un cuarto pueden coincidir una misma tarde, y la enfriadora debe poder afrontar esa carga combinada, no la media de un solo tanque.
Dos variables modifican esta cifra más de lo que espera la mayoría de los compradores primerizos: el aislamiento del tanque (una camisa aislante reduce de forma significativa la ganancia de calor en reposo) y la temperatura ambiente en la sala de elaboración. Un enfriador dimensionado para una instalación con temperatura controlada rendirá por debajo de lo esperado en un espacio de producción caluroso y mal ventilado, lo cual es una cuestión de las instalaciones que no tiene nada que ver con la ficha técnica del equipo.
CIP: diseño del circuito, no solo una bomba y un tanque
Clean-in-place systems get treated as a commodity add-on more often than any other subsystem on this list, which is a mistake at 7-30 BBL scale because pipe runs and vessel sizes are large enough for velocity shortfalls to actually show up as visible residue.
Sanitary process design conventions consistent with 3-A Sanitary Standards call for CIP circulation velocity of at least 5 ft/s (1.5 m/s) to sustain the turbulent flow that mechanically scrubs interior surfaces — lower velocities can leave laminar zones where residue simply doesn’t get moved. A CIP pump and supply tank sized around the brewhouse’s smaller lines will often fail to reach that velocity in the cellar’s larger bright beer tank connections, which is exactly the kind of mismatch that shows up only after the system is already installed.
La solución práctica consiste en dimensionar el circuito CIP en torno al recipiente más grande y al tramo de tubería más largo del sistema —normalmente el tanque de cerveza brillante o el fermentador más grande—, en lugar de basarse en el diámetro de tubería que utilice la sala de cocción.
Controles: dónde compensa la automatización en esta escala
La automatización completa con PLC/HMI es estándar a partir de 40 BBL comercial tier, where continuous, multi-shift operation makes manual monitoring impractical. At 7-30 BBL, the calculation is different. A microbrewery running one or two brew days a week with a small crew often gets more value from targeted automation — temperature control on fermenters, automated CIP cycle sequencing — than from a fully integrated HMI covering every subsystem.
La cuestión de las interfaces también importa aquí: el sistema de control especificado debe poder comunicarse con el propio panel de control de la enfriadora de glicol y con las sondas de temperatura de la sala de cocción, en lugar de funcionar como tres sistemas independientes que casualmente están en la misma sala. Conviene confirmar por escrito este punto de integración con el proveedor antes de hacer el pedido, en vez de dar por sentado que funcionará porque todos los componentes individuales admiten automatización.
Orden de compra de un sistema para microcervecería
- Defina primero el tamaño del lote de cocción y la frecuencia de elaboración prevista. Todos los componentes posteriores se dimensionan en función de esas dos cifras.
- Size the cellar to brewhouse throughput, not to a round tank count — work backward from how many brew cycles need to be in-progress simultaneously without idling the brewhouse.
- Calculate glycol load for the worst realistic simultaneous scenario(cold crash plus active fermentation plus wort knockdown), not the average day.
- Design the CIP loop around the largest vessel and longest run, confirming minimum circulation velocity rather than assuming pump size scales linearly with tank count.
- Decide the controls layer against labor plans, not against what’s technically available at the next tier up.
- Confirme los requisitos normativos de exportación para el mercado de destino antes de la fabricación —PED (CE) para Europa, UL/cUL para los paneles de control en Norteamérica, AS1210 para Australia—, ya que adaptar el equipo para cumplir con la normativa después de fabricarlo resulta mucho más costoso que diseñarlo conforme a ella desde el principio.
Comprar un sistema completo o montarlo con componentes de varios proveedores
Algunas cervecerías compran la sala de cocción a un fabricante y los tanques de la bodega, el sistema de glicol y el CIP a otros, generalmente buscando el precio más bajo para cada componente. En comparación con un sistema llave en mano de un único proveedor, ese enfoque puede reducir el precio inicial sobre el papel, pero traslada al comprador los riesgos de compatibilidad entre componentes.
La opción de un único proveedor implica que el ritmo de producción de la sala de cocción, las conexiones de los tanques de la bodega, las líneas de suministro de glicol y los diámetros del circuito CIP se diseñen de forma coordinada antes de comenzar la fabricación. Ese es el sentido práctico de completar el diseño de la distribución en 3D antes de hacer el pedido, en lugar de que cada proveedor diseñe su componente de forma aislada. La contrapartida es que hay menos margen para comparar el precio de cada subsistema con la opción más barata disponible.
The multi-vendor route can win on a line-item basis, but every interface between vendors — pipe fittings, control signal compatibility, glycol supply temperature and flow rate — becomes something the buyer has to specify and verify themselves, since no single vendor is responsible for whether the pieces actually fit together. For a first-time buyer without in-house engineering support, that verification burden is easy to underestimate until the installation crew is standing in the room with mismatched connections.
Qué preguntar a un proveedor antes de firmar
- Does the quote include a 3D facility layout showing brewhouse, cellar, glycol, and CIP interface points, or only the brewhouse?
- ¿Qué fuente de calor utiliza la sala de cocción y coincide con los servicios ya disponibles o previstos en el sitio?
- ¿Para qué cálculo de carga de glicol se dimensionó el enfriador: el promedio de un solo tanque o la operación simultánea en el peor caso?
- ¿Qué velocidad de circulación CIP se busca con el diseño del circuito y para qué tanque?
- ¿Qué normas de cumplimiento está diseñado el sistema para cumplir en el mercado de exportación previsto?
En cuanto al precio, los sistemas para microcervecerías de esta escala se presupuestan por proyecto, en lugar de figurar en una lista de precios publicada, ya que la configuración de la sala de cocción, el número de tanques y el nivel de automatización afectan al total. Es razonable esperar un precio directo de fábrica, sin el margen de un distribuidor, cuando se compra directamente a un fabricante, pero cualquier cifra concreta requiere un presupuesto basado en especificaciones reales; un rango de precios publicado en la página de un proveedor sin ese contexto no resulta especialmente útil para elaborar un presupuesto.
Preguntas frecuentes
Q: What’s included in “microbrewery equipment”?
En el rango de 7-30 BBL, un sistema completo incluye la sala de cocción (maceración/filtración, caldera/whirlpool), una bodega de tanques de fermentación y de cerveza brillante, un circuito de refrigeración por glicol, un circuito de limpieza CIP y una capa de control que los conecta. Muchas páginas de proveedores bajo este término de búsqueda muestran solo equipos de sala de cocción.
P: ¿Cuántos fermentadores necesita una microcervecería de 7-30 BBL?
Lo suficiente para contener el equivalente a dos o tres ciclos de cocción de cerveza entre fermentación activa, acondicionamiento y etapas de limpieza/transferencia sin dejar inactiva la sala de cocción; la cantidad exacta depende de la duración de la fermentación de los estilos de cerveza elaborados y de la frecuencia con la que opera la sala de cocción.
P: ¿Es necesaria la automatización mediante PLC/HMI en esta escala?
Not universally. Full automation becomes more valuable at 40 BBL and above, where continuous multi-shift operation makes manual monitoring impractical. At 7-30 BBL, targeted automation on fermentation temperature and CIP sequencing often delivers more value per dollar than a fully integrated system.
P: ¿El dimensionamiento del glicol aumenta linealmente con la cantidad de tanques?
No. Se dimensiona según la peor combinación realista de cargas simultáneas —enfriamiento rápido, fermentación activa y enfriamiento del mosto ocurriendo a la vez—, además de variables específicas de la instalación, como el aislamiento y la temperatura ambiente.