Un faible rendement de la salle de brassage signifie qu'il faudra potentiellement plus de malt pour produire le même volume de bière. Cela peut également entraîner une densité de moût irrégulière, des coûts de production plus élevés et une mauvaise utilisation de la capacité de brassage. Comprendre où l'extrait est perdu permet aux brasseries d'optimiser leur procédé sans sacrifier la qualité de la bière.
L’efficacité de la salle de brassage est le pourcentage de l’extrait potentiel total du malt qu’un système de brassage récupère avec succès dans le moût. Elle mesure l’efficacité avec laquelle un brasseur convertit l’amidon du malt en sucres solubles, recueille le moût par filtration et rinçage des drêches, puis transfère l’extrait jusqu’au point de mesure défini. Une efficacité plus élevée signifie généralement une meilleure utilisation des matières premières et des coûts de production plus prévisibles.
1. Que signifie l’efficacité de la salle de brassage dans la production de bière ?
Le rendement de la salle de brassage est généralement exprimé en pourcentage. Par exemple, un résultat de 75 % signifie que le système récupère environ 75 % du potentiel d'extrait théorique du grain au point de mesure choisi.
Concrètement, elle indique à un brasseur la quantité d’extrait utile que l’équipement et le processus de brassage récupèrent à partir des matières premières.
Une erreur courante consiste à considérer le rendement comme une mesure propre à la seule cuve d'empâtage. En réalité, le résultat final dépend également de la filtration, du rinçage, des pertes en chaudière et du transfert du moût.
Pour les brasseries commerciales, cette mesure est particulièrement importante, car de petites différences peuvent s’accumuler sur des centaines de brassins chaque année.
2. Quelle est la différence entre le rendement d'empâtage et le rendement de la salle de brassage ?
Le rendement d'empâtage et le rendement de la salle de brassage sont étroitement liés, mais ils mesurent différentes étapes de la production.
L’efficacité d’empâtage mesure la quantité d’extrait du malt qui atteint la cuve d’ébullition après l’empâtage et la filtration. Elle se concentre sur la conversion de l’amidon et la séparation du moût des drêches.
L’efficacité de la salle de brassage mesure la quantité d’extrait potentiel des céréales qui atteint le point de mesure final, que ce guide définit comme le moût transféré dans le fermenteur. Elle tient également compte des pertes pendant l’ébullition, le whirlpool et le transfert.
|
Type d’efficacité |
Point de mesure |
Ce qu’elle évalue |
|---|---|---|
| Efficacité de conversion | Fin de l'empâtage | Conversion de l'amidon en extrait |
| Efficacité de filtration | Collecte dans la cuve d’ébullition | Extrait récupéré du lit de drêches |
| Efficacité d’empâtage | Moût entrant dans la cuve d’ébullition | Conversion et filtration |
| Efficacité de la salle de brassage | Moût entrant dans le fermenteur | Récupération globale de l’extrait |
Par exemple, une brasserie peut atteindre une efficacité d’empâtage de 85 %, mais une efficacité de salle de brassage de seulement 78 %. Cette différence suggère qu’une partie de l’extrait est perdue après la collecte du moût.
Le brasseur devrait examiner l'espace mort de la cuve d'ébullition, la séparation des dépôts (trub), l'absorption par le houblon et les pertes de transfert plutôt que de modifier immédiatement la température d'empâtage.
BeerSmith fait également la distinction entre ces deux mesures, en définissant le rendement d'empâtage autour des étapes d'empâtage et de rinçage, et le rendement global sur l'ensemble du système jusqu'au fermenteur.
Important : Les brasseries et les logiciels peuvent définir les limites de mesure de manière différente. Précisez toujours si votre valeur de rendement est mesurée au niveau de la chaudière, après ébullition ou au fermenteur avant de comparer les résultats.
3. Comment calculer le rendement de la salle de brassage ?
La formule de base est :
Pour calculer le rendement, vous avez besoin de :
-
Poids total des céréales.
-
Potentiel d'extrait de chaque malt.
-
Volume réel de moût.
-
Densité spécifique du moût ou degrés Plato.
-
Un point de mesure clairement défini.
Il existe deux méthodes de calcul courantes.
Méthode 1 : Utilisation des points de densité (PPG)
Pour les brasseurs utilisant les livres et les gallons :
Où :
-
Gravity points = (specific gravity − 1.000) × 1,000.
-
PPG = points par livre et par gallon.
-
Volume réel = volume de moût au point de mesure choisi.
Par exemple, une densité spécifique de 1,050 fournit 50 points de densité.
Chaque malt possède un potentiel d’extraction différent. Pour calculer le total, il convient donc d’utiliser la valeur propre à chaque type de malt, qu’il s’agisse de malt pâle, de malt caramel ou de malt torréfié.
Méthode 2 : Utilisation des kilogrammes, des litres et des degrés Plato
Les brasseries commerciales privilégient souvent les calculs en unités métriques, car ils permettent de calculer directement la masse d’extrait.
Exemple de calcul pratique
Prenons le cas d'une brasserie utilisant 100 kg de malt.
|
Paramètre |
Valeur |
|---|---|
| Poids total du grain | 100 kg |
| Potentiel d’extraction du malt | 80% |
| Extrait théorique | 80 kg |
| Volume de moût en fermenteur | 500 L |
| Densité relative | 1.048 |
| Valeur approximative en degrés Plato | 11,9 °P |
Il s'agit d'un exemple indicatif. Le potentiel réel d'extrait du malt doit être tiré de la fiche technique du fournisseur de malt, sur une base d'humidité cohérente.
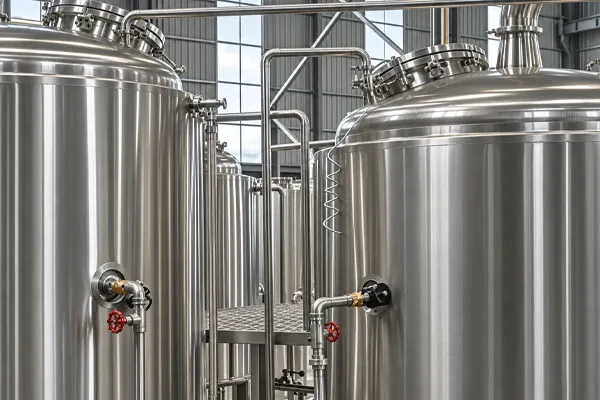
4. Qu’est-ce que le rendement de conversion et pourquoi est-il important ?
Le rendement de conversion mesure l’efficacité avec laquelle les enzymes décomposent l’amidon du malt et le transforment en extrait soluble pendant l’empâtage.
Lorsque le malt concassé est mélangé à de l'eau chaude, les enzymes naturelles s'activent. Elles décomposent l'amidon en différents types de sucres, notamment en maltose et en d'autres glucides.
Le processus dépend de plusieurs conditions :
-
Température d’empâtage.
-
Durée de l’empâtage.
-
pH de la maische.
-
Désagrégation du malt.
-
Ratio eau/grain.
-
Activité enzymatique.
Si la conversion est incomplète, une partie de l’amidon reste dans le grain au lieu de passer dans le moût. Cela réduit la quantité d’extrait disponible pour l’étape suivante.
Toutefois, le rendement de conversion ne correspond pas à la quantité totale d’extrait recueillie. La conversion de l’amidon peut être excellente lors de l’empâtage, tandis que la brasserie perd malgré tout une grande quantité d’extrait pendant la filtration du moût.
Par exemple, un brasseur peut avoir un empâtage bien maîtrisé mais un gâteau de drêches mal formé qui retient trop de moût. Dans ce cas, la conversion est bonne, mais la quantité d'extrait récupéré reste faible.
À retenir : améliorer la conversion n’est qu’une partie de l’amélioration de l’ensemble du processus de brassage.
5. Comment la température et le pH d'empâtage influent-ils sur le rendement ?
La température d'empâtage joue un rôle essentiel dans l'activité enzymatique. Différentes enzymes fonctionnent de façon optimale dans des plages de température distinctes, et la température choisie influe sur l'équilibre entre sucres fermentescibles et non fermentescibles.
Une température d'empâtage plus basse favorise généralement un moût plus fermentescible, tandis qu'une température plus élevée a tendance à produire un moût plus riche en dextrines et avec plus de corps. Le résultat exact dépend également du malt, du profil d'empâtage et de l'activité enzymatique.
Le pH de la maische est tout aussi important. S’il s’éloigne trop de la plage appropriée, les performances enzymatiques peuvent diminuer. Cela peut réduire l’extraction et affecter le profil global du moût.
Pour de nombreux procédés traditionnels de brassage tout grain, les brasseurs visent généralement un pH de maische compris entre 5,2 et 5,6, mesuré sur un échantillon refroidi. La valeur idéale dépend de la recette et du procédé.
|
Facteur |
Problème potentiel |
Mesure de contrôle recommandée |
|---|---|---|
| Température d'empâtage | Activité enzymatique irrégulière | Sondes de température précises |
| pH de la maische | Performance enzymatique réduite | Analyse de l’eau et mesure du pH |
| Mash duration | Conversion incomplète | Programme d’empâtage constant |
| Ratio eau/grain | Mauvais mélange ou mauvaise extraction | Ratio eau/mouture adéquat |
| Qualité du malt | Potentiel d'extrait différent | Vérifier les caractéristiques du malt |
Pour une production commerciale, une cuve d'empâtage bien conçue doit répartir la chaleur de manière homogène et permettre un brassage efficace. La régulation automatique de la température permet également de réduire les variations d'un brassin à l'autre.
6. Comment la filtration et le rinçage influent-ils sur le rendement de la salle de brassage ?
Après l'empâtage, le brasseur doit séparer le moût liquide des drêches. Ce processus est appelé la filtration.
Le rinçage utilise ensuite de l'eau chaude supplémentaire pour récupérer davantage d'extrait du lit de drêches.
Ces deux opérations ont un impact majeur sur le rendement d'empâtage.
Si le concassage des céréales est trop fin, le lit de céréales peut se compacter. Cela peut ralentir l’écoulement du moût et créer des problèmes lors de la filtration. Si le concassage est trop grossier, le brasseur risque de ne pas extraire toute la matière disponible.
Autres facteurs importants :
-
Conception du faux-fond.
-
Profondeur du lit de céréales.
-
Points de collecte du moût.
-
Répartition de l’eau de rinçage.
-
Vitesse d'écoulement.
Perméabilité du lit de drêches.
Une cuve-filtre bien conçue doit recueillir le moût uniformément sur toute la surface du lit de drêches. Le faux fond doit soutenir les drêches tout en laissant passer le liquide sans opposer une résistance excessive.
Pendant le rinçage des drêches, le brasseur doit répartir l’eau uniformément et contrôler le débit d’écoulement. Un débit trop rapide peut provoquer la formation de chemins préférentiels ou compacter le lit de drêches, tandis qu’une mauvaise répartition de l’eau peut laisser de l’extrait dans les drêches.
L’objectif n’est pas simplement d’utiliser davantage d’eau de rinçage. Il consiste à récupérer l’extrait de manière contrôlée tout en maintenant la composition souhaitée du moût.
7. Où se produisent les pertes de moût entre la pré-ébullition et la fermentation ?
Même lorsque les performances d’empâtage et de filtration sont bonnes, la brasserie peut perdre de l’extrait lors des étapes ultérieures.
Pour comprendre ces pertes, mesurez le volume et la densité du moût à plusieurs étapes.
|
Étape du brassage |
Mesure |
Points à examiner |
|---|---|---|
| Pré-ébullition | Volume et densité | Performance de l’empâtage et de la filtration |
| Après ébullition | Volume et densité | Évaporation et performance de la cuve |
| Après le whirlpool | Volume et densité | Séparation des drêches |
| Transfert vers le fermenteur | Volume et densité initiale | Pertes lors des transferts et dans l’équipement |
Un point important à retenir est que l’ébullition réduit le volume du moût tout en augmentant sa densité. Cela ne signifie pas nécessairement que de l’extrait a été perdu. L’eau s’évapore, mais la majeure partie de l’extrait dissous reste dans la chaudière.
Le brasseur doit donc calculer la masse d’extrait plutôt que de comparer uniquement les mesures de densité.
Parmi les autres pertes possibles, on trouve :
Espace mort de la cuve d'ébullition : une partie du moût subsiste sous la vanne de vidange ou dans des zones qui ne peuvent pas s'écouler complètement.
Pertes de trub : du moût reste mélangé à la cassure à chaud, à la cassure à froid et aux résidus de houblon.
Absorption par le houblon : le houblon retient une partie du moût, en particulier dans les recettes fortement houblonnées.
Pertes dans les tuyauteries : du moût reste dans les tuyaux de transfert, les pompes et les raccords.
Pertes de transfert : une vidange incomplète peut laisser du moût utilisable.
Ces facteurs expliquent pourquoi l’efficacité pré-ébullition et l’efficacité globale de la salle de brassage peuvent produire des résultats différents.
Le guide de calculs de brassage de l'American Institute of Chemical Engineers recommande d'effectuer des prises de densité intermédiaires après l'empâtage, le rinçage, le whirlpool et le transfert afin de repérer précisément l'origine des pertes de procédé.
8. Quels facteurs liés à l’équipement influencent le rendement de la salle de brassage ?
La conception de l’équipement a une incidence directe sur l’extraction, la collecte du moût et les transferts.
Un système de brassage professionnel doit prendre en charge chaque étape de la production. Une grande cuve d’empâtage à elle seule ne peut pas garantir une efficacité élevée.
Voici les principaux points à considérer concernant l’équipement.
| Équipement | Son rôle dans le rendement |
Caractéristiques de conception importantes |
|---|---|---|
| Cuve d'empâtage | Conversion de l’amidon | Chauffage et mélange uniformes |
| Cuve-filtre | Séparation du moût | Faux fond et système de collecte |
| Brew kettle | Ébullition du moût | Répartition homogène de la chaleur |
| Whirlpool | Séparation des drêches | Entrée tangentielle adéquate |
| Pompes | Transfert du moût | Débit et capacité adaptés |
| Tuyauterie | Circulation des liquides | Cheminement efficace et faible volume mort |
Par exemple, un faux-fond efficace aide à répartir la collecte du moût et favorise une filtration stable. Un système de chauffe de la cuve d'ébullition bien conçu assure une répartition contrôlée de la chaleur, tandis que des pompes correctement dimensionnées évitent les délais de transfert inutiles.
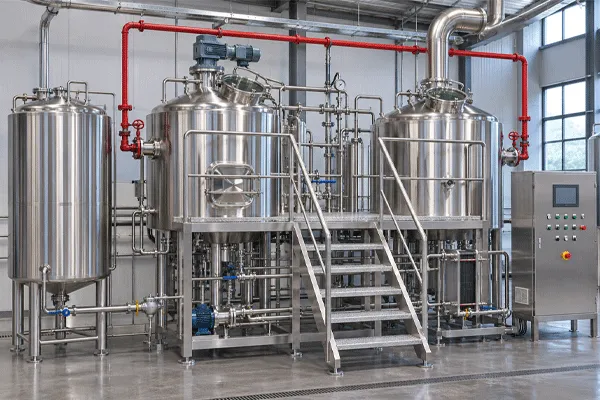
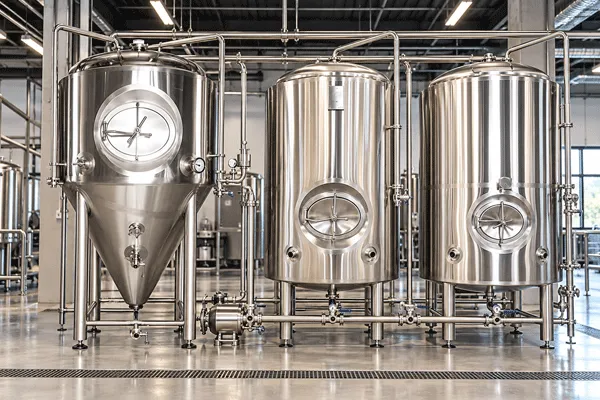
Chez ZPET, nos configurations de salles de brassage vont des systèmes à deux cuves aux installations à six cuves, avec des capacités allant de 100 L à 5 000 L. Les modes de chauffe comprennent la vapeur, l'électricité et le feu direct, tandis que la géométrie des cuves, les systèmes de contrôle et les nuances de matériaux peuvent être adaptés sur mesure aux impératifs de production.
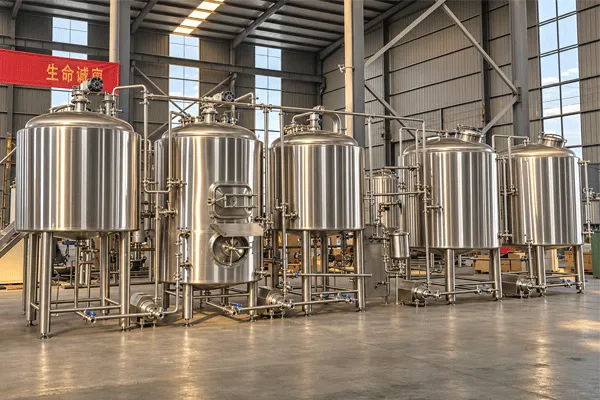
Pour les acheteurs qui évaluent des équipements, les pages suivantes fournissent de plus amples informations :
9. Comment les brasseurs peuvent-ils améliorer une faible efficacité de la salle de brassage ?
Lorsque le rendement baisse, évitez de modifier immédiatement l'ensemble de la recette ou de la configuration de l'équipement. Identifiez d'abord l'étape à l'origine du problème.
Une démarche pratique de diagnostic peut aider.
| Problème | Cause possible | Action recommandée |
|---|---|---|
| Faible conversion | Température ou pH incorrect | Vérifier les conditions d'empâtage |
| Faible rendement d'empâtage | Mauvais concassage du grain | Vérifier l’écartement du moulin |
| Écoulement lent | Gâteau de drêches compacté | Ajuster le concassage et le débit |
| Quantité élevée d’extrait restant dans les drêches | Mauvais rinçage | Améliorer la distribution de l’eau |
| Pertes élevées en cuve d'ébullition | Volume mort excessif | Revoir la conception de la sortie |
| Pertes élevées lors du transfert | Mauvaise vidange des tuyauteries | Optimiser la tuyauterie et les procédures |
Sept moyens pratiques d’améliorer les performances
-
Vérifier le concassage du grain : s'assurer que le malt est concassé de manière homogène.
-
Surveiller la température d'empâtage : utiliser des capteurs étalonnés.
-
Contrôler le pH de l’empâtage : testez l’empâtage plutôt que de vous fier aux hypothèses concernant l’eau.
-
Améliorer le rinçage : répartir l'eau de rinçage de manière uniforme.
-
Examinez le débit du moût : évitez une vitesse d’écoulement excessive.
-
Mesurer les pertes de l’équipement : vérifiez les volumes de la cuve, de la pompe et des conduites.
-
Consignez chaque brassin : comparez les résultats pour déceler les problèmes récurrents.
Il est également important de prendre en compte les différences de recettes. Les bières à densité plus élevée utilisent davantage de malt et peuvent présenter des caractéristiques d'extraction différentes de celles des bières de densité standard.
Ne sacrifiez pas la qualité de la bière dans le seul but d'afficher un rendement plus élevé. Un processus de brassage régulier a bien plus de valeur qu'un résultat élevé mais isolé.
10. Comment BeerSmith peut-il aider à suivre le rendement en brassage amateur et commercial ?
Les logiciels de brassage facilitent le calcul du rendement en combinant le potentiel du grain, le poids de malt, le volume de moût et les mesures de densité.
BeerSmith est un outil populaire pour l’élaboration de recettes et le brassage amateur. Les brasseurs peuvent saisir une valeur de rendement dans un profil d’équipement et l’utiliser pour estimer la densité initiale de leurs futures recettes.
For example, if a recipe has a theoretical gravity of 1.060 at 100% efficiency and the system operates at 75%, the estimated gravity contribution becomes approximately 45 points, or 1.045, assuming the same volume.
Cela rend la planification des recettes plus précise.
Pour les utilisateurs amateurs de BeerSmith, il est important de mettre à jour le profil de matériel lorsque le procédé ou le système de brassage change. Un profil basé sur d'anciennes mesures peut fausser les prédictions de densité.
Les brasseries commerciales peuvent appliquer les mêmes principes avec des logiciels de production, des tableurs ou des fiches de brassin intégrées à un automate (PLC).
Un registre de rendement utile doit inclure :
-
Type de malt et poids des grains.
-
Potentiel d'extrait du malt.
-
Température et pH d'empâtage.
-
Volume et densité avant ébullition.
-
Post-boil volume and gravity.
-
Volume en fermenteur.
-
Original gravity.
-
Trub and transfer losses.
-
Valeur finale du rendement.
L’examen de ces relevés d’un brassin à l’autre aide le brasseur à déterminer si les baisses d’efficacité sont dues aux matières premières, au contrôle du procédé ou à la conception des équipements.
How ZPET supports efficient brewery production
Pour une brasserie qui prévoit un nouveau système de brassage, la configuration des équipements doit correspondre au volume de production souhaité et au procédé de brassage.
ZPET provides customized brewhouse systems, fermentation tanks, and turnkey brewery solutions. Our engineering team can help evaluate:
-
Mash tun and lauter tun configuration.
-
Dispositifs de collecte du moût et de rinçage.
-
Capacité de chauffe et régulation de la température.
-
Kettle and whirlpool design.
-
Configuration des pompes et de la tuyauterie.
-
Capacité de fermentation et de refroidissement.
-
Raccordements CIP et accès pour le nettoyage.
-
Exigences en matière d’automatisation et d’extension future.
A suitable system should not only recover extract efficiently but also support stable operation, sanitary production, and long-term business growth.
Si vous envisagez une nouvelle brasserie ou la modernisation d’une installation existante, notre équipe peut vous aider à sélectionner un système de brassage adapté à la taille de vos brassins, à votre calendrier de production et à l’espace disponible.
Découvrir Solutions d'équipements de brasserie sur mesure de ZPET pour discuter de votre projet.
Foire aux questions
What is a good brewhouse efficiency percentage?
Il n’existe pas d’objectif universel pour toutes les brasseries. Les résultats dépendent de la conception des équipements, de la recette, de la qualité des grains et des méthodes de mesure. La régularité entre les brassins est souvent plus précieuse que l’obtention d’un chiffre exceptionnellement élevé.
Le rendement d'empâtage est-il identique au rendement de la salle de brassage ?
Non. Le rendement d'empâtage mesure l'extrait récupéré dans la cuve d'ébullition, tandis que le rendement de la salle de brassage mesure l'extrait parvenant au point de mesure final défini, généralement le fermenteur dans ce guide.
La température d'empâtage influe-t-elle sur le rendement de la salle de brassage ?
Yes. Mash temperature influences enzyme activity and starch conversion. Poor temperature control can reduce conversion and affect wort composition.
Quelles sont les causes d'un faible rendement de brassage ?
Les causes courantes comprennent un mauvais concassage des grains, une conversion incomplète de l'amidon, un pH d'empâtage inadapté, un rinçage inefficace, le compactage du gâteau de drêches, des pertes excessives de cassure (trub) et du moût résiduel dans les tuyaux ou les cuves.
Une salle de brassage à trois cuves peut-elle améliorer le rendement ?
A three-vessel system can improve process flexibility by separating mashing, lautering, and boiling operations. However, more vessels do not automatically guarantee higher efficiency. Correct vessel design and process control are more important.
BeerSmith peut-il calculer le rendement de la salle de brassage ?
Oui. BeerSmith peut estimer et calculer le rendement à partir du potentiel des grains, de la densité mesurée et du volume réel de moût. Les résultats dépendent de mesures précises et d'un profil de matériel adéquat.
Points clés à retenir : ce qu’il faut savoir sur l’efficacité de la salle de brassage
-
Le rendement de la salle de brassage mesure la part d'extrait potentiel du malt qui parvient au point de mesure final défini.
-
Mash efficiency focuses on extraction during mashing and lautering.
-
Conversion efficiency measures how effectively enzymes convert starch into soluble extract.
-
Mash temperature, mash pH, malt quality, and grain crush all influence extraction.
-
La filtration et le rinçage des drêches influent sur la quantité d'extrait parvenant à la cuve d'ébullition.
-
L'espace mort de la cuve d'ébullition, le trub, l'absorption par le houblon et les pertes de transfert influent sur les performances globales.
-
Associez les mesures de densité et de volume lors du calcul du rendement.
-
BeerSmith peut aider les brasseurs à calculer et à suivre le rendement.
-
La conception de l'équipement doit favoriser une chauffe uniforme, une collecte efficace du moût et des transferts performants.
-
Un rendement plus élevé ne doit jamais se faire au détriment de la qualité de la bière et de la stabilité du procédé.
Vous prévoyez une nouvelle brasserie ou cherchez à améliorer votre salle de brassage actuelle ? Contactez ZPET pour obtenir des équipements de brassage sur mesure, une assistance technique professionnelle et des solutions de brasserie clé en main conçues selon vos exigences de production