David Zhang | Fondatore e CEO, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Pubblicato il 7 agosto 2026
Un impianto di birrificazione a 3 tini separa il whirlpool (o il tino di filtrazione) dai recipienti con cui viene condiviso in una configurazione a 2 tini, riducendo il tempo di ciclo tra un knockout e l'altro da circa sei ore a meno di quattro. Ciò consente di passare da una a due o tre cotte al giorno. Un quarto tino permette di arrivare a una terza o quarta cotta.
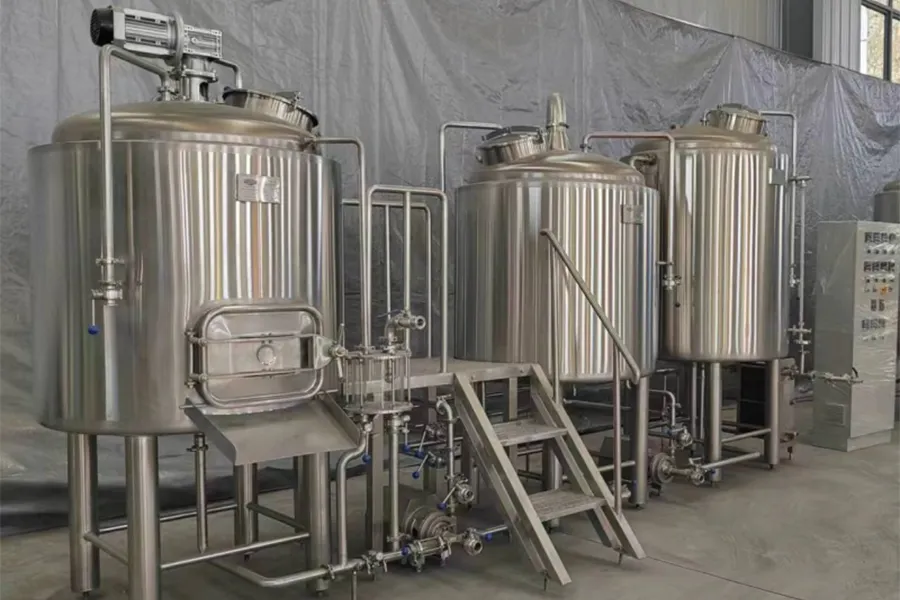
Per prima cosa, chiariamo cosa si intende per “tino”: i fornitori non sono d’accordo
È qui che la maggior parte dei confronti tra preventivi va storta. Alcuni produttori conteggiano il serbatoio dell’acqua calda e il serbatoio dell’acqua fredda nel totale dei tini; altri conteggiano solo i tini che contengono ammostamento o mosto. Un preventivo per un “sistema a 4 tini” di una fabbrica può essere funzionalmente identico a un “sistema a 2 tini più HLT e CLT” di un’altra, con un numero in evidenza molto diverso.
Before comparing anything, ask each supplier to list the vessels by function. The process vessels are:
- Tino di ammostamento— miscela il macinato con l'acqua d'impasto e lo mantiene durante la sosta di conversione.
- Tino di filtrazione— contiene il letto di trebbie e separa il mosto dolce dalle trebbie esauste, di solito tramite pale frangitorta e un falso fondo.
- Caldaia di bollitura— fa bollire il mosto e accoglie le gittate di luppolo.
- Vortice— separa per centrifugazione il trub e i coaguli a caldo, e accoglie gli hop stand post-bollitura.
- Serbatoio acqua calda / serbatoio acqua fredda— servizio acqua, non tini di processo. Ogni configurazione ne ha bisogno.
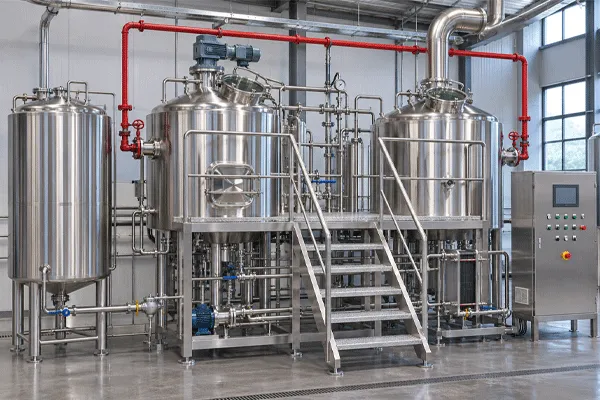
Un impianto di produzione della birra a 2 tini combina gli elementi 1 e 2 in un tino di ammostamento-filtrazione, e gli elementi 3 e 4 in una caldaia-whirlpool. Un impianto a 4 tini mantiene tutti e quattro separati. Un impianto a 3 tini separa una di queste coppie e lascia l’altra combinata, motivo per cui due sistemi entrambi venduti come “a 3 tini” possono comportarsi in modo diverso:
- Tino di ammostamento-filtrazione + caldaia + whirlpool.Libera in anticipo il bollitore. Favorisce le birre con forte profilo di luppolo e lunghi hop stand nel whirlpool.
- Tino di ammostamento + tino di filtrazione + caldaia-whirlpool.Salvaguarda le prestazioni di filtrazione con macinati ad alto contenuto di frumento, segale e succedanei. Favorisce i birrifici con ammostamenti complessi rispetto a quelli con luppolature abbondanti.
Nessuno dei due è il sistema a 3 tini “corretto”. Quello giusto dipende dal fatto che il tuo collo di bottiglia sia la caldaia o il letto di trebbie.
Confronto tra le configurazioni
I dati presuppongono una sala cottura da 1.200 L (circa 10 BBL) per ale a densità standard, con riscaldamento a vapore, un mastro birraio qualificato e un aiutante.
| Dimension | A 2 vasi | A 3 vasi | 4-vessel |
| Tini di processo | Tino di ammostamento-filtrazione; caldaia-whirlpool | Tino di ammostamento-filtrazione + caldaia + whirlpool, o tino di ammostamento + tino di filtrazione + caldaia-whirlpool | Tino di ammostamento; tino filtro; caldaia; whirlpool |
| Ciclo da knockout a knockout | 5,5–7 h | 3,5–4,5 h | 2–2.5 h |
| Cotte realistiche per turno di 10 ore | 1 (2 with overtime) | 2, or 3 with a disciplined crew | 3–4 |
| Parallel operation available | Nessuna; ogni fase attende il tino davanti a sé | Ammostare la cotta successiva mentre quella precedente è in whirlpool | Mash the next batch while the previous one lauters |
| Lunghezza aggiuntiva della piattaforma rispetto al 2 tini | — | +1.2–1.5 m | +2.4–3.0 m |
| Superficie aggiuntiva della piattaforma rispetto al 2 tini | — | +2.5–3.5 m² | +5–7 m² |
| Filtrazione con >30% di frumento o succedanei | Compromesso; la geometria delle pale è un compromesso tra miscelazione e taglio delle trebbie | Good with a separate lauter tun; moderate otherwise | Migliore |
| Late hop additions and whirlpool stands | Occupa la caldaia; ritarda il lavaggio CIP della caldaia | Dedicato (nella variante ammostamento-filtrazione) | Dedicato |
| Picco della domanda di vapore | Minimo | Same as 2-vessel; the whirlpool is unjacketed for heat input | Higher if the mash tun carries its own heating |
| Personale necessario durante una cotta | 1 | 1–2 | 2 |
| Fascia di capacità tipica | 400–2.000 L (circa 3,5–17 BBL) | 1.000–3.500 L (circa 8,5–30 BBL) | Da 2.000 L (circa 17 BBL) in su |
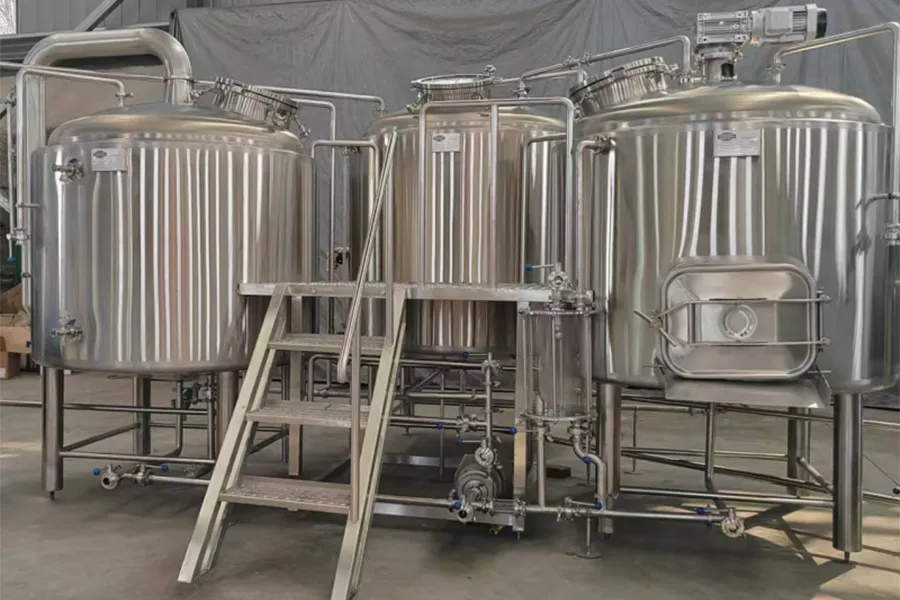
Ciò che stai effettivamente acquistando sono le cotte al giorno, non il numero di tini
Il numero di tini non aggiunge volume. Una sala cottura a 4 tini da 1.200 L produce esattamente 1.200 L a cotta, proprio come un impianto a 2 tini. Ciò che offrono i tini aggiuntivi è la sovrapposizione delle fasi, e la sovrapposizione conta solo se il collo di bottiglia è rappresentato dalla filtrazione o dalla bollitura.
Facendo i calcoli sulla capacità annua per quell'impianto da 1.200 L (circa 10 BBL) su quattro giorni di cotta a settimana e 48 settimane lavorative:
| Configurazione | Cotte medie/giorno | Cotte/anno | Mosto lordo annuo |
| A 2 vasi | 1.5 | 288 | circa 2.880 BBL |
| A 3 vasi | 2.5 | 480 | circa 4.800 BBL |
| 4-vessel | 3.5 | 672 | circa 6.720 BBL |
Sottraendo un 6–8% per le perdite tra sala cottura e confezionamento, la colonna del sistema a 3 tini si attesta intorno a 4.450 BBL di birra finita. Per contestualizzare questo valore sul mercato, la Brewers Association definisce le categorie dei birrifici statunitensi in base ai barili annui prodotti, con microbirrificio fascia con un tetto massimo di 15.000 BBL (Brewers Association, definizioni dei birrifici).
Ecco l’aspetto che manda a monte molti progetti: quelle cotte non valgono nulla senza serbatoi in cui metterle. Dieci cotte alla settimana con 14 giorni di permanenza per una ale significano circa 20 volumi di cotta di capacità di fermentazione sempre presenti in cantina — ossia dieci fermentatori da 2.400 L a doppia cotta, prima di considerare lo spazio di testa per il dry hopping, una o due lager a 28 giorni o un serbatoio fermo per riparazioni. Acquistare un quarto tino quando la cantina può assorbire sei cotte alla settimana significa spendere denaro per un collo di bottiglia che non hai.
Cosa comportano i tini aggiuntivi a livello strutturale
La lunghezza della piattaforma è il costo evidente. Quelli meno evidenti:
- Altezza del soffitto. Un tino di ammostamento-filtrazione con azionamento del rastrello e camino di sfiato richiede 4,5–5,0 m di altezza libera a 1.200–2.000 L. L’aggiunta di tini non aumenta questo requisito, ma significa che l’intera linea ne ha bisogno, non solo una campata.
- Numero di tubazioni e valvole. Ogni tino aggiuntivo comporta linee di trasferimento, un ramo CIP e solitamente altre 6–10 connessioni sanitarie. Più giunzioni significano un volume di CIP maggiore, più guarnizioni nel piano di sostituzione e più punti a rischio di tampone positivo.
- Cicli CIP per giornata di cotta. Quattro tini per tre cotte significano dodici lavaggi, a fronte dei due lavaggi necessari per una sola cotta su un sistema a 2 tini. Soda caustica, acqua calda e manodopera aumentano di conseguenza.
- Carico di lavoro per gli operatori. Three turns a day on a 4-vessel brewhouse is a two-person job for ten hours with overlapping timers. Breweries that budget for the steel and not the second brewer end up running two turns anyway.
Quando il quarto tino smette di ripagarsi
Al di sotto di circa 1.000 BBL all'anno, una sala cottura a 2 tini è la risposta più onesta. Una cotta al giorno, quattro giorni alla settimana, è sufficiente, e il denaro è speso meglio per fermentazione capacity or a glycol system with real reserve.
Between roughly 1,000 and 4,500 BBL a year, a 3-vessel configuration is the usual fit. It doubles achievable turns for a modest platform extension, and it fixes whichever specific problem you have — kettle occupancy or grain bed depth — depending on which pair you split.
Al di sopra di circa 4.500–5.000 BBL all'anno a dimensione di cotta fissa, il quarto tino inizia a giustificare lo spazio occupato. Ma prima conviene valutare l'alternativa, perché spesso si rivela vincente: una sala cottura a 3 tini con una dimensione del lotto raddoppiata raggiunge la stessa produzione annua di una a 4 tini della dimensione originaria, dimezzando i cicli CIP e con un operatore in meno. Un impianto a 3 tini da 2.400 L (circa 20 BBL) con 2,5 cotte al giorno eguaglia un impianto a 4 tini da 1.200 L con 3,5 cotte, e lo fa con meno ore di lavoro nella giornata di produzione.
Il motivo per non fare questa scelta è la flessibilità degli SKU. Lotti più grandi significano che la tua stagionale più piccola ora riempie due fermentatori che preferiresti usare per il prodotto di punta, e un prodotto a bassa rotazione resta nel serbatoio più a lungo. I birrifici con 12 SKU attivi e un assortimento trainato dalla taproom spesso preferiscono più cotte con una dimensione di lotto minore, pur conoscendone il costo in manodopera. I birrifici con quattro marchi principali e volumi di distribuzione preferiscono quasi sempre il lotto più grande.
Un altro caso in cui un maggior numero di tini non può davvero sostituire il volume: se l’altezza libera del tuo edificio limita il diametro dei tini e i fermentatori sono già al limite della capacità dell’ingombro a pavimento, il quarto tino può essere l’unico modo per aumentare la produzione senza trasferirsi. È uno scenario reale e rappresenta una decisione diversa da quella relativa alla produttività.
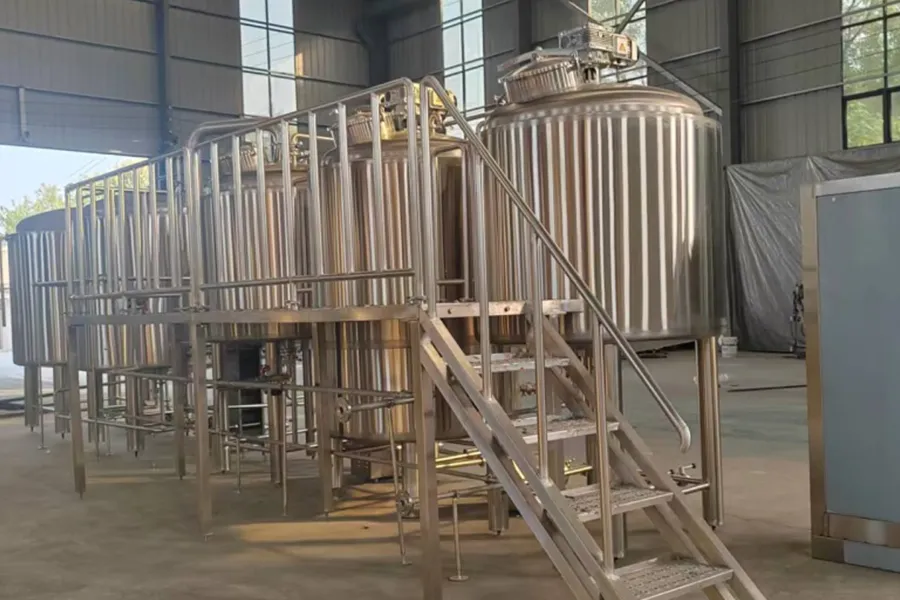
Configurazioni delle sale cottura ZPET
ZPET realizza impianti di produzione della birra in configurazioni da 2 a 5 tini, con il layout definito in fase di ingegnerizzazione anziché scelto dalle pagine di un catalogo.
| Articolo | Specifiche |
| Configurazioni | da 2 vasi a 5 vasi |
| Opzioni di riscaldamento | Vapore, elettrico, fuoco diretto |
| Materiali di contatto | SS304 / SS316L per uso sanitario |
| Finiture interne | Lucidatura a specchio da 0,4 μm |
| Saldatura | TIG ad arco di argon su entrambi i lati; taglio laser CNC; robot di saldatura automatici |
| Test | Analisi dei materiali mediante spettrometro; prova di mantenimento della pressione per 24 ore; ispezione delle saldature a raggi X; controllo qualità in 5 fasi |
| Garanzia strutturale | 10 anni |
| Conformità alle norme sull'esportazione | Progettato per soddisfare i requisiti PED (CE), UL/cUL e AS1210 |
| Piattaforma | Piattaforma operativa ergonomica, configurata in base all'ingombro dell'edificio |
| Prezzi | Preventivo a progetto; nessun listino prezzi o fascia di prezzo pubblicata |
Un valore Ra di 0,4 μm è un dato misurabile e non un semplice termine descrittivo. La norma ASME BPE definisce le designazioni della finitura superficiale e le convenzioni di misura di Ra per le apparecchiature di processo igienico-sanitarie, che rappresentano il punto di riferimento da richiedere a qualunque fornitore in sede di preventivo — ed è opportuno verificare se tale valore si applichi solo all'interno del fasciame o anche alle saldature.
Per questa specifica decisione, la fase di progettazione conta più del numero di tini. Prima della fabbricazione, ZPET realizza layout 3D, disegni tecnici e diagrammi di flusso di processo in base alle dimensioni effettive dell’edificio e alle utenze disponibili. Una configurazione a 4 tini che non entra sotto un soffitto di 4,2 m è un problema che è meglio scoprire in un disegno piuttosto che alla banchina di ricevimento. Poiché i sistemi vengono spediti direttamente dalla fabbrica senza ricarico del distributore, la differenza di budget tra tre e quattro tini tende a riflettersi nello spessore delle piastre e nella selezione dei componenti piuttosto che nel margine.
I compromessi che vale la pena considerare
Contro il sistema a 2 tini: le giornate con una sola cotta pongono presto un limite e ogni tino di ammostamento/filtrazione rappresenta un compromesso tra un gruppo di pale che miscela bene e uno che taglia bene il letto di trebbie. L'efficienza di sparging su un impianto a 2 tini è solitamente inferiore di qualche punto percentuale rispetto a un tino di filtrazione dedicato a parità di ricetta.
Contro il 3 tini: è necessario scegliere quale coppia separare prima ancora di conoscere il mix di ricette dei cinque anni successivi. I birrifici che scelgono la variante mash-lauter e poi passano a produzioni ad alto contenuto di frumento o segale devono convivere con filtrazioni più lente.
Rispetto all'impianto a 4 tini: la piattaforma, le tubazioni, il carico CIP e il secondo operatore sono tutti costi reali e ricorrenti, mentre la cotta aggiuntiva è disponibile solo nei giorni in cui la cantina può gestirla. Se sottoutilizzata, è l’acciaio inattivo più costoso dell’edificio.
Cosa definire prima di richiedere un preventivo di configurazione
Affrontate questi punti in ordine. Rispondere nell'ordine sbagliato porta spesso i birrifici ad avere una sala cottura che supera le capacità della cantina:
- Puntate sul volume annuo di barili previsto per il terzo anno, non per il primo.
- La capacità di fermentazione che è possibile inserire fisicamente, in volumi di cotta, e i giorni medi di permanenza nel serbatoio.
- Numero di SKU attivi e lotto minimo che è necessario poter produrre.
- Clear ceiling height at the brewhouse location, measured to the lowest obstruction.
- Capacità elettrica o di vapore disponibile, e se la caldaia è dimensionata per i picchi o per il carico medio.
- Quante ore-operatore alla settimana saranno effettivamente coperte dal personale.
Questo confronto non tratta due temi: le configurazioni a 5 tini con un miscelatore di ammostamento dedicato o un filtro mosto, che cambiano completamente i calcoli di filtrazione e meritano un’analisi separata oltre i 4.000 L; e i condensatori di vapore con recupero di calore, che modificano abbastanza il bilancio energetico delle cotte aggiuntive da spostare il punto di pareggio. Vale la pena affrontarli entrambi nella stessa discussione sul numero di tini, poiché competono per la stessa superficie a pavimento.
Domande frequenti
D: Una sala cottura a 3 tini è migliore di una a 2 tini?
R: Solo se il vincolo principale è la produttività giornaliera della sala cottura. Un impianto a 3 tini raddoppia all'incirca le cotte realizzabili al giorno a fronte di circa 1,2–1,5 m di pedana aggiuntiva. Se fate una sola cotta al giorno e disponete di capacità di fermentazione residua, la seconda coppia di tini comporta costi maggiori senza incrementare la produzione.
D: Una sala cottura a 4 tini produce più birra per cotta?
R: No. Il volume del lotto è determinato dalla capacità dei tini, non dal loro numero. Un impianto a 4 tini produce più birra al giorno perché consente di effettuare l'ammostamento di una cotta mentre si procede alla filtrazione di quella precedente.
D: In un impianto a 3 tini, conviene separare il tino di ammostamento e filtrazione o la caldaia di bollitura e whirlpool?
R: Separate bollitore e whirlpool se eseguite hop stand prolungati o volete avviare prima il lavaggio CIP del bollitore. Separate invece tino di ammostamento e tino filtro se la miscela di cereali contiene più del 30% circa di frumento, segale o succedanei non maltati, dove la filtrazione del letto di trebbie costituisce la fase più lenta.
D: I serbatoi dell'acqua calda e fredda sono considerati tini?
R: Non in termini di processo, ma alcuni fornitori li includono nel numero complessivo di tini pubblicizzato. Prima di confrontare i preventivi, richiedi sempre l'elenco dei recipienti suddiviso per funzione.
D: Quanto costa una sala cottura ZPET a 3 tini?
R: Il prezzo viene formulato su base progettuale: configurazione, capacità, metodo di riscaldamento, livello di automazione e conformità per il paese di destinazione influiscono sul costo, per cui non viene pubblicato un listino prezzi. Inviaci la capacità desiderata, le dimensioni dell'edificio e i dettagli delle utenze per ricevere un preventivo e un layout 3D.
D: Quanta capacità di fermentazione richiede a valle una sala cottura a 3 tini?
R: Come dato indicativo per la pianificazione, calcola circa due volumi-cotta di capacità di fermentazione per ogni cotta settimanale su un ciclo di 14 giorni per birre ale. Dieci cotte a settimana corrispondono a circa 20 volumi-cotta. Le lager e i cicli prolungati di dry-hopping fanno salire ulteriormente questo numero.