David Zhang | Fondatore e CEO, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Pubblicato il 7 agosto 2026
Commercial brewery equipment indica impianti a partire da 4.700 L (circa 40 BBL), in cui cambiano contemporaneamente quattro soglie: la valutazione di conformità dei recipienti a pressione diventa obbligatoria, il CIP supera la capacità dei carrelli portatili, l'impianto a glicole deve essere dimensionato sul picco di carico contemporaneo e i quadri di comando richiedono la certificazione per il mercato di destinazione. Il volume in sé è il cambiamento minore.
Dove comincia davvero la scala “commerciale”
The word gets used loosely. A brewpub selling pints across a bar is running a commercial operation on 700 L of steel, and nobody would call that impianti per birrifici commerciali in termini di approvvigionamento.
The useful line is drawn by annual output, and the Brewers Association sets its US brewery categories that way, with the microbrewery band capped at 15,000 BBL a year and regional breweries running from there up to 6,000,000 BBL (Brewers Association, brewery definitions). Equipment vendors map onto that with three broad tiers:
- Nanobrewery, 1–5 BBL.Sviluppo di ricette, taproom di brewpub, giornate di cotta con un solo operatore.
- Microbirrificio, 7–30 BBL.La stragrande maggioranza operativa dei birrifici di produzione indipendenti. CIP portatile, chiller compatti, controlli semiautomatici.
- Commerciale, da 40 BBL in su.Operatività su più turni, utenze su skid, controllo di processo gestito da PLC, impianti dell'edificio progettati su misura.
Il salto dal secondo al terzo livello non è proporzionale. Raddoppiare da 20 a 40 BBL raddoppia il volume del mosto, ma fa più che raddoppiare il fabbisogno di raffreddamento nei momenti di picco, modifica l'iter normativo a cui sono soggetti i serbatoi e trasforma il lavaggio da un'attività svolta da una sola persona con un carrello a un sistema fisso con un proprio ingombro a terra e un proprio stoccaggio di prodotti chimici.
Le quattro soglie che si superano a 40 BBL
Tutto ciò che è trattato in questa guida rientra in una di queste voci. Se dovete ricordare solo quattro punti:
- Pressure-vessel conformity assessment stops being optional.La classificazione PED è determinata dal prodotto della pressione massima ammissibile per il volume, per cui le sole dimensioni del serbatoio possono far uscire un fermentatore dalla "corretta prassi costruttiva" e farlo rientrare in una categoria che richiede l'intervento di un organismo notificato.
- L'impianto a glicole deve essere dimensionato sul picco di contemporaneità, non sulla somma dei carichi nominali.Il raffreddamento del mosto rappresenta il picco e, al di sopra dei 40 BBL, inizia a sovrapporsi al crash cooling su altri serbatoi.
- La portata del CIP è determinata dalla circonferenza del serbatoio, non dal suo volume.È proprio questo singolo dato a mandare in pensione il carrello portatile.
- I quadri di controllo devono essere certificati per il mercato di destinazione, e un componente certificato non rende certificato l'intero quadro.This is the most common and most expensive import surprise at this scale.
Sala cottura: la bolletta delle utenze che si firma contemporaneamente
Un impianto di produzione commerciale da 4.700 L a cotta rappresenta, dal punto di vista della caldaia, due grandi richieste termiche che possono essere sovrapposte o sequenziate.
Evaporazione in bollitura. Con un'evaporazione del 7% all'ora su 4.700 L, si vaporizzano circa 330 kg di acqua all'ora. Con un calore latente di circa 2.260 kJ/kg, servono quasi 207 kW di apporto termico continuo solo per mantenere un'ebollizione vigorosa.
Heat-up ramp. Raising 4,700 L of wort from 72 °C to boiling in 40 minutes needs about 526,000 kJ, or 219 kW. The ramp, not the boil, sets your peak.
Ricarica dell'acqua calda. Bringing 6,000 L of strike and sparge water from 15 °C to 78 °C over three hours adds about 146 kW.
Stack the kettle ramp and the HLT recharge in the same window and you are asking for roughly 365 kW, which lands a boiler in the neighborhood of 700–900 kg/h of steam once you allow for distribution losses and margin. Sequence them so the HLT recharges during the boil instead, and a materially smaller boiler does the same work. That sequencing decision belongs in the PLC program, and it is worth raising during layout engineering rather than after the boiler is bought.
Heating method changes with scale too. Direct fire becomes impractical above roughly 2,000 L because the heat flux at the pan scorches wort. Electric elements stay viable to about 3,000 L before the connected load and element density get awkward. Above 40 BBL, steam through a jacketed or external calandria commercial brew kettle is effectively the default, and the boiler becomes a permitted piece of plant with its own inspection regime in most jurisdictions.
Glicole: dimensionare sul picco di contemporaneità
È qui che i progetti di impianti di birrificazione su larga scala vengono più spesso sottodimensionati nelle specifiche: chi dimensiona il chiller somma tutti i carichi della cantina e poi, allarmato dal totale, applica un fattore di riduzione a caso. Il metodo corretto consiste invece nell'individuare quali carichi si verificano effettivamente in contemporanea.
Esempio pratico: una sala cottura da 4.700 L che alimenta sei fermentatori a doppia cotta da 9.400 L (circa 80 BBL).
| Carico | Base di calcolo | Assorbimento di picco |
| Wort knockout, second-stage cooling | 4,700 L from 18 °C to 10 °C over 60 min | 42 kW |
| Active fermentation, two tanks at krausen | 18,800 L at approx. 0.8 kW per 1,000 L | 15 kW |
| Crash cooling, un serbatoio | 9.400 L da 20 °C a 4 °C nell'arco di 24 h | 7 kW |
| Serbatoio di chiarificazione hold plus trunk line losses | — | 4 kW |
| Picco di contemporaneità | 68 kW | |
| With 20% design margin | approx. 82 kW (approx. 23 tons refrigeration) |
Notate l'andamento di quella tabella: il knockout rappresenta il 62% del picco e dura un'ora. Dimensionare un chiller per coprirlo significa acquistare una macchina che trascorre gran parte della settimana a carico parziale, sottoponendo i compressori a continui cicli brevi e lavorando al di sotto della sua efficienza nominale.
The alternative is a glycol reservoir that rides through the spike. Absorbing the full 42 kW for an hour at a 6 K glycol temperature swing would need roughly 6,600 L of reservoir, which is more buffer than most plants want to house. So real installations split the difference: a 2,000–3,000 L reservoir plus a chiller sized for about 60–70% of coincident peak, with knockout scheduled away from crash-cool starts. Get that scheduling rule into the control program and the reservoir does its job. Leave it to whoever is on shift and you will eventually knock out into a warm cellar.
Due dettagli che vengono trascurati nei preventivi su questa scala:
- Concentrazione di glicole.Il glicole propilenico al 30–35% protegge indicativamente fino a una temperatura compresa tra −13 e −17 °C, ma comporta anche una penalizzazione in termini di viscosità che riduce il coefficiente di scambio termico e aumenta la prevalenza della pompa. Specificate la concentrazione esatta, non semplicemente “glicole”.
- Progettazione della linea dorsale.At 40 BBL+ the mains run long enough that a reverse-return loop and correctly sized trunk (typically 2 inch and up) determine whether your last tank in the loop can hold temperature at all. Balancing valves at each tank are not a luxury.
Il CIP smette di essere qualcosa che si trasporta su ruote
I requisiti di portata dei dispositivi di lavaggio scalano in base alla circonferenza del serbatoio da pulire, non alla sua capacità. Il valore di riferimento è di 2,5–3,0 gpm USA per piede di circonferenza del serbatoio.
Un fermentatore da 9.400 l con un diametro di circa 2,4 m ha una circonferenza di 7,5 m (24,7 ft). Ciò richiede 62–74 gpm, vale a dire 14–17 m³/h erogati alla sfera di lavaggio e non alla mandata della pompa. I carrelli CIP portatili gestiscono in genere 5–8 m³/h. Questo divario non si colma prolungando la durata del ciclo: al di sotto della portata di progetto, una sfera di lavaggio statica semplicemente non garantisce una copertura completa.
So above 40 BBL you are buying a CIP skid, and with it:
| Elemento | What changes at production scale |
| Pompa di mandata | 14–17 m³/h at 2–3 bar at the spray device |
| Pompa e linea di ritorno | Sized to match supply; drain lines typically 2–2.5 inch |
| Serbatoio della soda | Recovered and reused rather than dumped; 400–800 L working volume |
| Serbatoio dell'acido | Serbatoio separato; acido fosforico o nitrico allo 0,5–1% |
| Riscaldamento | Riscaldamento a vapore o elettrico per mantenere la soda a 70–80 °C lungo il circuito |
| Controllo di conducibilità e temperatura | Commutazione automatica delle fasi e registrazione dei dati di verifica |
| Effluenti | Neutralizzazione prima dello scarico; i volumi di produzione richiedono solitamente un'autorizzazione |
Quest'ultimo punto sorprende molti. Un microbirrificio che scarica soda caustica in una canalina di drenaggio rientra spesso nei limiti locali solo per puro caso. A 40 BBL con tre cotte al giorno, le escursioni di pH e il carico di BOD fanno scattare di frequente l'obbligo di un'autorizzazione allo scarico, con relativi obblighi di campionamento. Informatevi prima della gettata del massetto, perché realizzare una vasca di neutralizzazione da zero è economico, mentre adeguarla a posteriori costa molto.
La finitura superficiale qui conta ancora di più per la stessa ragione. L'ASME BPE definisce le designazioni superficiali e le convenzioni di misurazione della Ra per le apparecchiature di processo igienico, mentre gli standard 3-A Sanitary regolano la drenabilità e la progettazione priva di fessure. Un interno con Ra di 0,4 μm si pulisce più rapidamente a parità di portata rispetto a una finitura più grossolana, il che si riflette direttamente nei minuti di CIP per serbatoio su tre cotte al giorno. Chiedete se il valore di Ra indicato nel preventivo comprende saldature e fondi o soltanto l'interno del fasciame.
PLC e HMI: cosa automatizzare e cosa lasciare manuale
Un impianto di birrificazione commerciale automatizzato di queste dimensioni solitamente affida al controllo del PLC quanto segue:
- Rampe di ammostamento con timer di sosta e interblocchi dell'agitatore.
- Portata e temperatura dell'acqua di sparge, solitamente con un misuratore di portata e una valvola modulante.
- Intensità di ebollizione nella caldaia tramite valvola del vapore modulante anziché on/off.
- Whirlpool rest timing and knockout temperature, with PID control on the heat exchanger coolant side.
- PerFermentazione nei serbatoi temperatura con controllo individuale a elettrovalvola e profili di setpoint.
- CIP recipe sequencing, phase timing and conductivity-based changeover.
- Batch data logging: every setpoint, actual and deviation, retained per batch.
Quest'ultima voce ripaga ampiamente il suo costo su scala produttiva. Quando una cotta finisce fuori specifica su un volume di 4.700 l, il registro fa la differenza tra una diagnosi e un tirare a indovinare.
Ora, un'idea errata che vale la pena sfatare. L'automazione non sostituisce la strumentazione. Una ricetta che automatizza l'ammostamento resta comunque ostaggio della precisione del macinato se manca una misurazione di massa sul mulino. Un anello PID sulla temperatura di knockout è valido solo quanto il posizionamento della relativa sonda RTD. Prima di concordare un livello di automazione, elencate ogni variabile misurata da cui dipende il programma e verificate che ciascuna disponga di un sensore, in una posizione idonea e con una procedura di calibrazione.
Altri due aspetti delle specifiche che si fanno sentire solo dopo la consegna:
- Marchio del PLC e supporto locale.Le piattaforme Siemens, Allen-Bradley e Mitsubishi funzionano tutte bene. La vera differenza sta nel fatto che un integratore a breve distanza dal vostro stabilimento sia in grado di aprire il programma e che nel vostro Paese siano disponibili a magazzino schede I/O di ricambio. Una piattaforma più economica priva di supporto locale rappresenta un rischio di fermo impianto, non un risparmio.
- HMI language and units.Trovarsi in un birrificio statunitense quadri elettrici programmati nel sistema metrico e con interfaccia in lingua cinese è un problema evitabile. Richiedete espressamente nell'ordine d'acquisto i testi dell'HMI in inglese e la possibilità di commutare la visualizzazione su °F/galloni.
Il ciclo operativo 24/7 modifica la selezione dei componenti
Un impianto brassicolo professionale che effettua una sola cotta al giorno e lo stesso impianto che ne effettua tre non hanno le stesse specifiche, anche se i disegni tecnici sembrano identici.
Pumps.
Continuous-duty centrifugal pumps need mechanical seals rated for the hours, and seal flush arrangements on anything running hot. A seal that lasts two years at one turn a day fails in eight months at three.
Motori.
Servizio continuo S1, protezione IP55 o superiore per le zone soggette a lavaggio frequente e VFD dimensionati per tensione e frequenza del Paese di destinazione. Se un set di motori da 400 V / 50 Hz viene consegnato in un impianto a 480 V / 60 Hz, nella migliore delle ipotesi richiederà il ricablaggio completo.
Attuatori delle valvole.
Con tre cotte al giorno, una valvola a farfalla in un circuito CIP compie diverse migliaia di cicli all’anno. La durata dei cicli dell’attuatore deve essere indicata nella scheda tecnica.
Ridondanza.
Questa è la vera differenza. Su scala da microbirrificio, un guasto alla pompa del glicole ritarda una giornata di produzione. A 40 BBL, con i serbatoi in fermentazione attiva, mette a rischio il prodotto. La soluzione abituale è la configurazione N+1 per le pompe di circolazione del glicole e per l’alimentazione di aria compressa, insieme a un kit di ricambi per la messa in servizio: guarnizioni, tenute, un RTD di riserva, un attuatore di riserva e un relè a stato solido di riserva.
Servizi dell’edificio che si dimentica di verificare
Un fermentatore da 9.400 L contiene circa 9.400 kg di birra e pesa forse 1.400 kg a vuoto. Si tratta di 10.800 kg sostenuti da quattro gambe, ovvero circa 2.700 kg per gamba come carico concentrato. Una soletta non armata da 100 mm non è sufficiente. Le cantine di produzione richiedono in genere calcestruzzo armato di 150–200 mm con fondazioni allargate sotto le gambe dei serbatoi; la scelta spetta a un ingegnere strutturista sulla base della relazione geotecnica, non è un valore da ricavare dalla brochure di un fornitore.
Inoltre:
- Altezza utile sottotrave. Un fermentatore cilindroconico da 9.400 L richiede circa 5,5–6,5 m fino all’ostacolo più basso, oltre allo spazio necessario per aprire un passo d’uomo e sollevare una sfera di lavaggio.
- Canalette di drenaggio. Size for CIP dump volume, not for hose washdown. A 600 L caustic drop needs somewhere to go quickly.
- Approvvigionamento idrico. Plan on 4:1 to 7:1 water to beer at production scale, including CIP and knockout. Metered supply capacity, not just pressure.
- Electrical service. Il carico complessivo allacciato tra sala cottura, chiller, compressore d'aria, skid CIP e confezionamento porta generalmente un impianto da 40 BBL a dover richiedere un potenziamento della fornitura all'ente elettrico. I tempi di attesa per questo adeguamento possono superare quelli di consegna delle apparecchiature.
Conformità per l'esportazione: i requisiti che emergono solo a queste dimensioni
Un impianto da 5 BBL attraversa una frontiera come macchinario. Un impianto da 40 BBL attraversa la frontiera come apparecchiatura a pressione più un assieme di controllo industriale, e ciascuno segue il proprio iter documentale.
| Mercato | Quadro normativo | Cosa significa in pratica |
| Unione Europea / SEE | Pressure Equipment Directive 2014/68/EU | Category depends on PS × V and fluid group. Above the Article 4.3 “sound engineering practice” threshold, conformity assessment with notified-body involvement applies. The glycol jacket is a separate pressure space, assessed on its own PS and V. |
| United States / Canada | UL 508A (quadri di controllo industriali), oltre alle disposizioni delle AHJ statali e locali | L’assieme del quadro deve avere una propria certificazione e un valore di corrente nominale di cortocircuito indicato. Potrebbe essere richiesta anche la registrazione provinciale o statale dei recipienti a pressione. |
| Australia | AS 1210 (recipienti a pressione), con classificazione del livello di pericolo secondo AS 4343 | Il livello di pericolo stabilisce se è necessaria la registrazione del progetto presso l'ente regolatore statale prima dell'installazione. |
La non conformità più frequente riguarda il quadro di controllo, quindi vale la pena chiarirlo. Un quadro realizzato con componenti certificati UL non è automaticamente un quadro certificato UL. L'omologazione si applica all'assieme completo, il quale deve riportare un valore nominale di corrente di cortocircuito (SCCR) superiore alla corrente di guasto disponibile nel punto di installazione. La corrente di guasto in un sito produttivo alimentato da un trasformatore dedicato è di gran lunga superiore a quella di una taproom con allaccio condiviso; pertanto, un quadro approvato per un impianto da 20 BBL può essere respinto in una struttura da 40 BBL. L'unica soluzione a posteriori è una valutazione sul campo da parte di un NRTL, che costa molto più di una corretta specifica iniziale e può bloccare il rilascio del certificato di agibilità.
Il pacchetto documentale è importante quanto l’hardware. Chiedete almeno:
- Certificati dei materiali riconducibili alla piastra, in formato EN 10204 3.1.
- Specifiche delle procedure di saldatura e verbali di qualifica dei saldatori, conformi ai requisiti di qualità ISO 3834 e alla qualifica dei saldatori ISO 9606.
- Registrazioni delle prove di pressione, inclusi durata di mantenimento e taratura del manometro.
- Dati di targa con PS, TS, volume e gruppo del fluido.
- Dichiarazione di conformità e fascicolo tecnico per le apparecchiature con marcatura CE.
- Schemi elettrici as-built (come costruito) e non as-designed (come progettato), con backup del programma PLC regolarmente consegnato.
Se un fornitore è in grado di produrre i macchinari ma non il fascicolo tecnico, i problemi di conformità allo sdoganamento ricadranno interamente su di voi.
ZPET impianti per birrifici commerciali
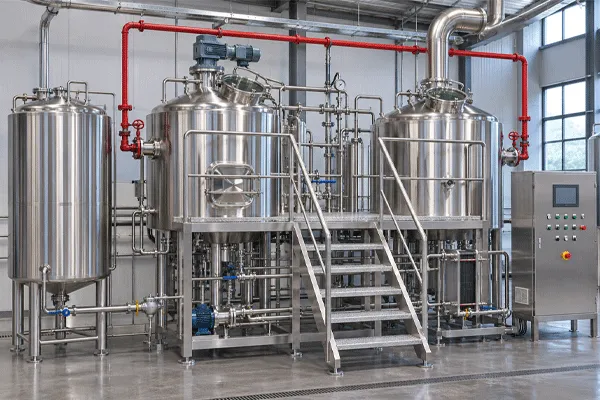
ZPET realizza sistemi chiavi in mano da 40 BBL in su, progettati in funzione dell’edificio e delle utenze dell’acquirente anziché configurati a partire da una pagina di catalogo.
| Articolo | Specifiche |
| Livello di capacità | A partire da 40 BBL (circa 4.700 l); configurazioni della sala cottura da 2 a 5 tini |
| Automation | Controllo PLC/HMI con gestione delle ricette, profili di fermentazione per serbatoio e sequenziamento CIP |
| Carico | Progettato per il funzionamento continuo 24/7 |
| Riscaldamento | A vapore, elettrico o a fuoco diretto, in base alla capacità e alle utenze del sito |
| Materiali di contatto | SS304 / SS316L per uso sanitario |
| Finiture interne | Lucidatura a specchio da 0,4 μm |
| Produzione | Saldatura TIG ad arco con argon su entrambi i lati; taglio laser CNC; robot di saldatura automatici |
| Test | Analisi dei materiali mediante spettrometro; prova di mantenimento della pressione per 24 ore; ispezione delle saldature a raggi X; controllo qualità in 5 fasi |
| Garanzia strutturale | 10 anni |
| Conformità alle norme sull'esportazione | Progettato per soddisfare i requisiti PED (CE), UL/cUL e AS1210 |
| Documentazione tecnica | Layout 3D del birrificio, disegni tecnici e schemi di flusso di processo completati prima della fabbricazione |
| Installazione | Team globali di installazione e messa in servizio in loco |
| Risposta tecnica | Entro un giorno lavorativo |
| Prezzi | Preventivo a progetto; nessun listino prezzi o fascia di prezzo pubblicata |
La fase di progettazione ingegneristica prefabbricazione ha un peso maggiore a questa scala rispetto a qualsiasi altra. Una sala cottura da 4.700 l che non entra sotto un soffitto di 5,2 m, o un layout di cantina che posiziona l'ultimo fermentatore a 40 m lungo una dorsale del glicole senza valvola di bilanciamento, è un problema che a giugno si risolve con la revisione di un disegno e a dicembre richiede un fermo impianto. Poiché i sistemi vengono spediti direttamente dalla fabbrica senza ricarichi di distribuzione, il budget che altrimenti andrebbe a coprire i margini degli intermediari viene investito in spessore delle lamiere, qualità delle valvole e dotazione di strumenti.
Cosa vi costa questa scala
Parliamo con franchezza degli svantaggi, perché sono rilevanti per la decisione:
L’investimento nelle utenze viene prima dei ricavi.
Boiler, chiller, air compressor, electrical service upgrade and slab work are largely spent before your first commercial batch. At microbrewery scale several of those are packaged or deferrable. At 40 BBL they are not.
La flessibilità diminuisce.
Una cotta minima da 4.700 L significa che una piccola produzione stagionale riempie serbatoi che preferireste destinare a un marchio principale, oppure non viene prodotta. I birrifici con una dozzina di SKU attivi e un mix di vendite trainato dalla taproom spesso scoprono che la dimensione della cotta ostacola l’ampiezza della gamma.
Staffing changes shape.
Tre cotte al giorno su un sistema automatizzato richiedono comunque due birrai per turno, oltre a una persona competente in materia di PLC e utenze. È un problema di assunzioni diverso da quello di un microbirrificio gestito da due persone, e l’automazione riduce la manodopera per barile senza portare a zero il numero degli addetti.
La conformità normativa diventa un costo ricorrente.
Una volta raggiunta questa scala, gli intervalli di ricontrollo dei recipienti a pressione, le ispezioni delle caldaie, i campionamenti degli scarichi e i programmi di taratura diventano tutti adempimenti annuali.
Sequenza per ottenere un preventivo utilizzabile
Affrontate questi punti in ordine. Rispondere senza seguire la sequenza è il motivo per cui gli impianti si ritrovano con una sala cottura che la cantina non riesce ad assorbire o un chiller che la fornitura elettrica non può alimentare:
- Obiettivo di produzione annua in barili per il terzo anno e numero di SKU alla base dell’obiettivo.
- Cotte al giorno effettivamente coperte dal personale e giorni di produzione a settimana.
- Capacità di fermentazione espressa in volumi di cotta, con il numero medio di giorni nei serbatoi per stile di birra.
- Mercato di destinazione, che definisce il percorso di conformità e le certificazioni del quadro elettrico prima ancora di tracciare qualsiasi linea di progetto.
- Vincoli strutturali dell'edificio rilevati in loco: altezza utile fino all'ostacolo più basso, spessore e armatura della soletta, posizionamento delle pilette di scarico, dimensioni di porte e accessi per le manovre di movimentazione.
- Utenze disponibili espresse in valori numerici: portata di vapore in kg/h o potenza della caldaia in kW, alimentazione elettrica in ampere con tensione e frequenza specificate, portata dell'acqua.
- Livello di automazione, specificando le variabili che si desidera gestire con controllo ad anello chiuso.
- Aspettative relative a ricambi e assistenza, compreso chi fornisce supporto locale per il PLC.
Two subjects this guide deliberately leaves aside, both of which change the economics above 40 BBL: vapor condensers with heat recovery, which can return a large fraction of that 207 kW boil-off load and shift the boiler sizing above; and packaging line integration, where canning or bottling speed becomes the plant bottleneck long before the brewhouse does. Raise both in the same conversation as capacity, since they compete for the same floor and the same capital.
Domande frequenti
D: Che cosa si intende per attrezzature per birrifici commerciali?
R: In termini di fornitura, sistemi da 4.700 l (circa 40 BBL) a cotta e oltre, con controllo PLC/HMI, impianto CIP fisso e utenze ingegnerizzate come impianto di stabilimento anziché come apparecchiature monoblocco. Le caratteristiche distintive risiedono nel ciclo operativo e nel percorso di conformità normativa, non solo nelle dimensioni dei serbatoi.
Q: How much does a commercial brewing system cost?
R: Il prezzo viene calcolato su base progetto. Capacità, numero di serbatoi, metodo di riscaldamento, livello di automazione, requisiti di conformità del Paese di destinazione ed entità delle utenze incidono in modo sostanziale sulla cifra; non esiste un listino prezzi pubblico. Per ricevere un preventivo e un layout 3D, inviate l'obiettivo di capacità, le dimensioni dell'edificio e i dettagli delle utenze.
D: Di quale potenza deve essere il refrigeratore di glicole per un birrificio da 40 BBL?
R: Dimensionatelo sul carico di picco contemporaneo, non sulla somma di tutti i carichi. Per una sala cottura da 4.700 l con sei fermentatori da 9.400 l, il picco contemporaneo si attesta intorno ai 68 kW, o a circa 82 kW considerando un margine di sicurezza. Un serbatoio di glicole da 2.000–3.000 l unito alla pianificazione del raffreddamento del mosto (knockout) consente di acquistare un gruppo frigo più piccolo, che lavora più vicino al suo intervallo di massima efficienza.
D: Posso usare il mio carrello CIP esistente sui serbatoi da 40 BBL?
R: No. La portata del dispositivo di lavaggio varia in base alla circonferenza del serbatoio con un rapporto di 2,5–3,0 gpm per piede, quindi un fermentatore da 9.400 L richiede 14–17 m³/h alla sfera di lavaggio. I carrelli mobili erogano 5–8 m³/h e l'uso di una portata inferiore a quella di progetto lascia superfici scoperte a prescindere dalla durata del ciclo.
D: Se il PLC è certificato UL, significa che il quadro di controllo è conforme per gli Stati Uniti?
A: No. Listing applies to the panel as an assembly, and the assembly must carry a marked short-circuit current rating that exceeds available fault current at your service. Specify UL 508A panel construction at order stage; an NRTL field evaluation after delivery costs more and can delay occupancy.
Q: Is Chinese-made commercial brewing equipment acceptable in the EU and Australia?
R: La conformità non dipende dal Paese di produzione, bensì dal fascicolo tecnico. Ciò che conta è se l'impianto è progettato secondo i requisiti PED (CE) e AS 1210, se è stata seguita la corretta procedura di valutazione della conformità per la categoria di recipienti e se la fornitura include certificati dei materiali, qualifiche di saldatura e verbali delle prove di pressione.
D: Quanta capacità di fermentazione dovrebbe supportare una sala cottura da 40 BBL?
A: As a planning figure, allow roughly two batch-volumes of fermentation capacity per weekly turn on a 14-day ale schedule. Two turns a day across four days is eight turns weekly, pointing to about 16 batch-volumes. Lagers at 28 days and extended dry-hop programs raise that.
D: Vapore, elettrico o a fuoco diretto sopra i 40 BBL?
R: Vapore, in quasi tutti i casi. Il fuoco diretto diventa poco pratico sopra i 2.000 l circa, poiché l'elevato flusso termico sul fondo rischia di bruciare il mosto, mentre il riscaldamento elettrico diventa problematico oltre i 3.000 l circa a causa del carico elettrico impegnato e della densità di potenza delle resistenze.