David Zhang | Fondateur & PDG, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Publié en août 2026
Une salle de brassage de 5 BBL produit 587 L par brassin ; une installation de 7 BBL en produit 822 L, soit 40 % de bière en plus pour une même journée de brassage de 6 à 8 heures. Le choix dépend du nombre de fermenteurs nécessaires pour alimenter en continu vos becs, et de la probabilité que vous soyez à l'étroit avec 5 BBL d'ici deux ans.
Les deux formats côte à côte
| 5 BBL | 7 barils | |
| Volume utile par brassin | 587 L | 822 L |
| Fûts demi-baril par brassin | 10.0 | 14.0 |
| Pintes américaines (16 oz) par brassin | 1,241 | 1,738 |
| Gamme de produits | Plafond du segment des nanobrasseries | Entrée sur le segment des microbrasseries |
| Diamètre de la cuve d'ébullition (typique) | 1.05 m | 1.15 m |
| Hauteur totale de la cuve d'ébullition | 2.05–2.35 m | 2.20–2.50 m |
| Hauteur totale du fermenteur | 2.35–2.65 m | 2.55–2.90 m |
| Surface au sol de la salle de brassage, 2 cuves | 2.6–3.1 m² | 3.2–3.8 m² |
| Emprise au sol de la brasserie en exploitation, 6 fermenteurs | 60–80 m² | 75–100 m² |
| Hauteur sous plafond minimale pratique | 3.4 m | 3.6 m |
| Alimentation électrique de la salle de brassage | 45–60 kW triphasé | 60–80 kW triphasé |
| Journée de brassage, de l'empâtage au nettoyage complet | 6 à 8 heures | 6 à 8 heures |
| Malt par brassin à 1,050 OG | 110–120 kg | 155–165 kg |
| Eau par journée de brassage | 1,760–2,935 L | 2,470–4,110 L |
| Production hebdomadaire, 6 fermenteurs sur rotation de 14 jours | 15,0 BBL | 21,0 BBL |
| Plafond annuel, 6 fermenteurs, 48 semaines | environ 720 BBL | ~1 008 BBL |
Base de calcul : 1 baril de bière américain = 117,3 L ; fût demi-baril = 58,67 L ; pinte de 16 oz = 0,473 L. Dimensions calculées à partir du volume utile plus 25 % d'espace de tête en salle de brassage et 30 % d'espace de tête dans le fermenteur, selon les rapports hauteur/diamètre courants dans cette gamme, avec ajout des fonds bombés, du cône et de la hauteur des pieds. L'emprise au sol comprend les dégagements de la salle de brassage, l'allée des fermenteurs, la manutention du grain, le glycol, le NEP et la logistique des fûts. Demandez des plans certifiés avant de vous engager sur un bail.
Trois lignes de ce tableau font l'essentiel du travail de décision.
L’écart de volume par brassin est de 235 L, soit deux fûts de demi-barrique pleins et un peu plus. La journée de brassage est identique. Quant à l’écart d’emprise au sol, il est de 15 à 20 m², ce qui, aux tarifs de location commerciaux les plus élevés, représente un coût annuel inférieur à celui d’une journée de brassage supplémentaire par semaine en main-d’œuvre.
Main-d'œuvre par litre : l'argument qui emporte généralement la décision
La durée de la journée de brassage varie à peine avec la taille des cuves dans cette fourchette. Concasser 165 kg prend plus de temps que 115 kg, et nettoyer une cuve d'ébullition de 1,15 m prend un peu plus de temps qu'une cuve de 1,05 m, mais les paliers d'empâtage, la filtration, l'ébullition, le repos du whirlpool et le refroidissement sont tous régis par le temps de process plutôt que par le volume.
| 5 BBL | 7 barils | |
| Heures de brassage par brassin | 7.0 | 7.5 |
| Litres par heure de journée de brassage | 84 L | 110 L |
| Heures de main-d'œuvre pour 1 000 L | 11.9 | 9.1 |
| Journées de brassage pour 21 BBL/semaine | 4.2 | 3.0 |
| Heures de brassage hebdomadaires pour 21 BBL | 29.4 | 22.5 |
| Heures annuelles de brassage pour 21 BBL/semaine (48 semaines) | 1,411 | 1,080 |
Suppose un brassage assuré par une seule personne, un brassin par journée de brassage et l’absence de brassages consécutifs.
Pour un objectif de production courant, le système de 5 BBL coûte environ 330 heures de brassage supplémentaires par an. Cela représente près d'un cinquième d'équivalent temps plein, passé à produire exactement le même volume de bière.
C'est également là que le système 5 BBL atteint une limite qui n'a rien à voir avec le matériel. Quatre jours de brassage par semaine pour un brasseur seul laissent peu de place pour le travail de cave, le conditionnement et le nettoyage sur une semaine normale. Pousser un système 5 BBL au-delà d'environ 20 BBL par semaine implique généralement d'embaucher un second brasseur, d'effectuer un deuxième brassin par jour, ou les deux — et un deuxième brassin sur un même poste nécessite une troisième cuve de brassage, ce qui efface une partie des économies d'investissement.
Nombre de fermenteurs : ce qu’il faut pour garder les tirages approvisionnés
Aucune salle de brassage ne détermine la production hebdomadaire à elle seule. Ce sont le nombre de fermenteurs et le temps de rotation des cuves qui la dictent.
batches per week = (fermenter count ÷ turn days) × 7 production hebdomadaire = brassins par semaine × volume du brassin
La durée de rotation doit inclure la fermentation primaire, le houblonnage à cru ou la garde, le « cold crash » et le cycle de nettoyage en place (CIP). Ne comptabiliser que la fermentation primaire surestime la capacité de 30 à 40 %.
Production hebdomadaire selon le nombre de fermenteurs
| Turn time | 5 BBL, 4 fermenteurs | 5 BBL, 6 fermenteurs | 5 BBL, 8 fermenteurs | 7 BBL, 4 fermenteurs | 7 BBL, 6 fermenteurs | 7 BBL, 8 fermenteurs |
| 10 jours (ale rapide) | 14.0 | 21.0 | 28.0 | 19.6 | 29.4 | 39.2 |
| 14 days (standard ale) | 10.0 | 15.0 | 20.0 | 14.0 | 21.0 | 28.0 |
| 21 jours (houblonnage à cru, cold crash prolongé) | 6.7 | 10.0 | 13.3 | 9.3 | 14.0 | 18.7 |
| 35 days (lager) | 4.0 | 6.0 | 8.0 | 5.6 | 8.4 | 11.2 |
Raisonner à rebours à partir de la demande
Lisez le tableau au regard d'un établissement plutôt que de le considérer isolément :
| Établissement | Demande hebdomadaire | 5 BBL : fermenteurs nécessaires | 7 BBL : nombre de cuves de fermentation nécessaires |
| Salle de dégustation de 60 places, 1 000 pintes/semaine | 4,0 BBL | 2 | 2 |
| Salle de dégustation de 90 places, forte affluence le week-end | 9,0 BBL | 4 | 3 |
| Brewpub de 120 places avec restauration | 15,0 BBL | 6 | 4 |
| Salle de dégustation plus 15 comptes de fûts | 22.0 BBL | 9 | 6 |
| Taproom, keg accounts, small can program | 30,0 BBL | 12 | 8 |
Ce qui compte, c'est la tendance générale. En dessous d'environ 9 BBL par semaine, les deux systèmes conviennent et l'option 5 BBL constitue l'achat le plus raisonnable. Entre 9 et 20 BBL par semaine, le système 7 BBL nécessite deux à trois fermenteurs de moins pour atteindre le même volume — ce qui permet d'amortir une part significative de son surcoût à l'achat grâce aux cuves économisées et à la surface au sol qu'elles auraient occupée.
Au-delà de 22 BBL par semaine, le système de 5 BBL cesse d’être une configuration pertinente. Neuf fermenteurs pour une salle de brassage de 5 BBL constituent une brasserie très déséquilibrée : trop de capacité de fermentation pour la salle de brassage qui l’alimente, et un calendrier de brassage qui occupe toute la semaine de l’opérateur.
To run this for your own plan: take projected weekly BBL, divide by batch size to get batches per week, multiply by realistic turn days, divide by seven, round up. Order that many fermenters or leave the piping and control channels to add them later.
Where the 5 BBL system is the better buy
Against the direction of the argument so far, four situations favor 5 BBL:
- Le local ne peut véritablement pas accueillir un système de 7 BBL.La hauteur sous plafond constitue le point de blocage habituel. Une hauteur libre de 3,4 m permet d'accueillir un fermenteur de 5 BBL avec accès par trou d'homme ; le 7 BBL nécessite 3,6 m, et une fois les sprinkleurs et les gaines techniques déduits, bon nombre de locaux réaménagés se situent entre ces deux valeurs.
- L’alimentation électrique est limitée.If the building delivers 60 kW three-phase and no more, an electric 7 BBL brewhouse plus HLT is at or past the limit while 5 BBL fits with headroom. Upgrading service in a leased retail unit is often slower and more expensive than choosing the smaller system.
- Un programme de tirage tournant et très varié.Un établissement exploitant 14 becs en rotation constante tire profit de brassins plus petits : 10 fûts d'une bière donnée s'écoulent avant d'avoir perdu en fraîcheur, alors que ce n'est pas garanti pour 14 fûts de la même bière.
- Le système de 5 BBL est destiné à devenir une unité pilote.Si le business plan prévoit déjà une brasserie de production distincte d'ici trois ans, acheter un 5 BBL aujourd'hui pour le réaffecter plus tard en unité pilote pour petits brassins est une stratégie cohérente — à condition que ses spécifications soient prévues à cet effet, comme détaillé plus bas.
En dehors de ces quatre cas, le calcul du débit et de la main-d'œuvre penche en faveur du 7 BBL.
Le coût du dépassement de capacité du 5 BBL en deux ans
C’est le scénario que les acheteurs sous-estiment. Passer de 8 BBL par semaine à l’ouverture à 18 BBL par semaine en 24 mois est tout à fait courant pour une salle de dégustation qui réussit, et cela place un système de 5 BBL dans une situation délicate.
Les solutions envisageables et ce que chacune coûte :
Add fermenters. L’option la moins chère, et elle fonctionne jusqu’à un certain point. Atteindre 18 BBL par semaine avec une rotation de 14 jours nécessite huit fermenteurs de 5 BBL et 3,6 journées de brassage par semaine. Cela tient, mais le coût de la main-d’œuvre indiqué dans le tableau précédent s’applique en permanence, et la rangée des fermenteurs occupe 8 à 10 m² de surface au sol de plus que l’équivalent en 7 BBL.
Ajouter une troisième cuve de brassage pour les journées à double brassin. Permet de brasser deux fois sur un même poste, réduisant de moitié le nombre de journées de brassage. Cela coûte une cuve, une surface au sol supplémentaire et la reprise de la tuyauterie de la brasserie existante. Les travaux de tuyauterie dans une brasserie en activité entraînent des temps d’arrêt.
Remplacer la salle de brassage. Un second achat complet en moins de deux ans. L'installation de 5 BBL devient alors une unité pilote ou est revendue, généralement avec une forte décote par rapport à son prix d'achat initial.
Plafonner la production et rester à 5 BBL. Un choix légitime, mais qui implique de refuser des clients fûts et de renoncer au programme de conditionnement.
Aucune de ces options n’est catastrophique, et aucune n’est gratuite. La question à se poser avant l’achat n’est pas « que pouvons-nous vendre aujourd’hui », mais « à quoi ressemble le plan au 24e mois ». Si ce chiffre dépasse 15 BBL par semaine, le système de 7 BBL est moins cher sur l’ensemble de la période, même avec un prix d’achat plus élevé, car il évite d’acheter deux fois.
Utility and site requirements compared
Dimensionnement de la cuve d’ébullition électrique. Two calculations, both answerable before a site visit:
kWh pour atteindre l'ébullition = (litres × 4,186 × ΔT °C) ÷ 3 600 kW pour maintenir l'ébullition = (litres × taux d'évaporation L/h × 2 257 kJ/L) ÷ 3 600
Porter 587 L à 30 °C de plus nécessite 20,5 kWh ; sur 45 minutes, cela correspond à une résistance de 27 kW. Maintenir une ébullition à 7 %/heure sur 587 L évapore 41 L/heure, ce qui demande environ 26 kW en continu. Pour 822 L, ces mêmes valeurs passent à 28,7 kWh, une résistance de 38 kW et 36 kW pour maintenir l'ébullition. Ajoutez à cela le chauffage de la cuve d'eau chaude (HLT) et la puissance triphasée totale requise atteint 45 à 60 kW pour un système de 5 BBL et 60 à 80 kW pour un 7 BBL. Le chauffage à la vapeur reporte cette charge sur le gaz ou le fioul, mais impose des contraintes de chaufferie, de traitement de l'eau, d'inspections périodiques et, dans de nombreuses juridictions, un opérateur certifié.
Charge en glycol. C'est la demande simultanée de pointe qui détermine la taille du refroidisseur, et non le volume de la cuve :
kW de refroidissement = (litres × 4,186 × ΔT) ÷ (heures × 3 600)
Refroidir 587 L de 20 °C à 2 °C en 12 heures nécessite 1,02 kW ; pour 822 L sur la même durée, il faut 1,43 kW. Ajoutez 0,4 à 0,7 kW pour la chaleur de fermentation dégagée par une cuve parallèle, puis les pertes dans les conduites et dues à la température ambiante, qui augmentent si le refroidisseur est installé à l’extérieur. Dimensionner l’installation en fonction de la charge moyenne plutôt que de la charge de pointe produit un système qui maintient la température en hiver, mais n’atteint pas les objectifs de refroidissement accéléré en août.
Charge au sol.
Poids total de la cuve ≈ (volume utile en L × 1,05 kg/L) + tare Charge répartie = poids total ÷ surface d'assise de la cuve
Le liquide seul pèse 616 kg dans un fermenteur de 5 BBL et 863 kg dans un modèle de 7 BBL. Demandez le poids à vide au fournisseur plutôt que de l’estimer. Dans les deux cas, la charge répartie dépasse 1 000 kg/m², ce qui est compatible avec la plupart des dalles de rez-de-chaussée, mais dépasse les capacités de nombreux planchers suspendus. Tout équipement qui n’est pas installé sur sol naturel nécessite l’approbation d’un ingénieur en structure avant la commande.
Limite de haute densité. Les deux systèmes sont présentés selon une hypothèse de densité standard qu'aucun fournisseur ne mentionne. Une cuve d'empâtage/filtration de 5 BBL d'une contenance d'environ 735 L accepte aisément 115 kg de grains avec un ratio de 2,8 L/kg. À une densité initiale de 1,100, la quantité de grains atteint environ 225 kg, nécessitant 630 L d'eau d'empâtage plus 150 kg de déplacement volumique des grains — soit 780 L dans une cuve de 735 L. L'équivalent en 7 BBL se heurte proportionnellement au même écueil. Si les imperial stouts ou les barleywines occupent une place centrale dans votre gamme, spécifiez à la commande une cuve d'empâtage/filtration d'une taille supérieure à la cuve d'ébullition plutôt que de découvrir cette contrainte après l'installation.
Dimensionner l’un ou l’autre système afin qu’il puisse accompagner l’expansion
À cette échelle, la plupart des acheteurs s'agrandissent dans les trois à cinq ans. Cinq décisions prises au moment de l'achat déterminent si le système deviendra une installation pilote utile ou un actif revendu à perte :
- Raccords Tri-Clamp partout, dans des dimensions correspondant à ce qu'utilisera une future brasserie de production, afin que les tuyaux, les pompes, les joints et les raccordements NEP soient mutualisés au lieu d'être rachetés.
- Cuves à double enveloppe pour la salle de brassage et les fermenteurs, sans exception. Équiper une cuve d’une double enveloppe après coup n’est pas économiquement pertinent ; la prévoir dès la fabrication ne coûte comparativement que peu.
- Fermenteurs homologués pour la pressioncapable de refermenter sous pression, afin que la bière finie puisse quitter le fermenteur sans réservoir brillant lorsque les créneaux en cuve sont restreints.
- Spare control panel channels.Ajouter deux fermenteurs la deuxième année coûte peu. Refaire une armoire de commande, en revanche, coûte cher.
- Certificats matière EN 10204 3.1sur les composants sous pression. Un acier dépourvu de traçabilité devient coûteux lors d’un passage en douane, d’une revente ou d’une inspection locale des appareils sous pression.
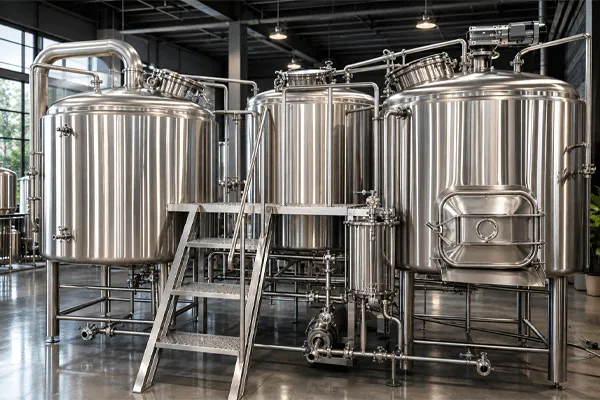
ZPET 5 BBL and 7 BBL systems
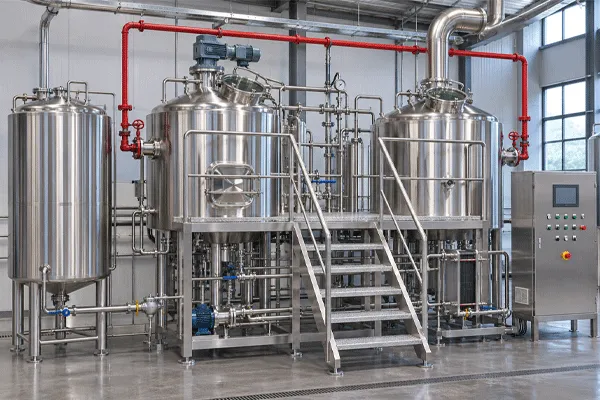
Un système de 5 BBL se situe au sommet de notre Équipement de nanobrasserie gamme ; le 7 BBL constitue le point d'entrée vers les Équipements de microbrasserie. Tous deux sont conçus sur la même Systèmes de brassage plateforme, en configuration de 2 à 5 cuves.
| Paramètre | 5 BBL | 7 barils |
| Volume de travail | 587 L | 822 L |
| Gamme de produits | Équipements de nanobrasserie (1–5 BBL) | Équipement de microbrasserie (7 à 30 BBL) |
| Positionnement de la gamme | Expérimentation sur petits brassins ; conception modulaire à encombrement réduit | Production de moût à haute efficacité ; extension modulable de la cave ; régularité d'un brassin à l'autre |
| Configurations des salles de brassage | De 2 cuves à 5 cuves | De 2 cuves à 5 cuves |
| Chauffage | À vapeur / électrique / à feu direct | À vapeur / électrique / à feu direct |
| Matériaux | SS304 ou SS316L, qualité sanitaire | SS304 ou SS316L, qualité sanitaire |
| Finition intérieure | polissage miroir à 0,4 μm | polissage miroir à 0,4 μm |
| Refroidissement des cuves de fermentation | Enveloppe de refroidissement à alvéoles | Enveloppe de refroidissement à alvéoles |
| Accès au réservoir | Trou d'homme supérieur de série ; trou d'homme latéral en option | Trou d'homme supérieur de série ; trou d'homme latéral en option |
| Soudage | TIG / soudage à l'arc sous argon double face ; robots de soudage ; tôle découpée au laser CNC | Identique |
| Vérification des matériaux | Analyse par spectromètre de l'acier inoxydable à l'arrivée | Identique |
| Essais de pression | Essai de maintien de la pression pendant 24 heures | Identique |
| Contrôle des soudures | Contrôle par radiographie ; processus de contrôle qualité en 5 étapes | Identique |
| Plateforme d’exploitation | Ergonomique, adapté à la hauteur des cuves | Ergonomique, adapté à la hauteur des cuves |
| Garantie structurelle | 10 ans | 10 ans |
| Conformité en matière d'exportation | Conçu pour répondre aux normes PED (CE), UL/cUL, AS1210 | Conçu pour répondre aux normes PED (CE), UL/cUL, AS1210 |
| Livrable avant commande | Implantation 3D, plans techniques, schéma de procédé | Implantation 3D, plans techniques, schéma de procédé |
Deux remarques concernant ce tableau.
Les spécifications de fabrication et de contrôle qualité sont rigoureusement identiques pour les deux tailles, et ce par choix : le système de 7 BBL ne correspond pas à une gamme d'équipement différente, il est simplement plus grand. Ce qui varie en fonction de la taille, ce sont la géométrie des cuves, la surface d'échange des doubles enveloppes, le dimensionnement des pompes et les raccordements aux fluides — tous configurés sur mesure pour chaque commande en fonction du bâtiment, plutôt que figés sur catalogue.
« Conçu pour répondre aux normes PED (CE), UL/cUL et AS1210 » signifie que les cuves et panneaux de commande sont conçus conformément aux exigences de ces normes. Cela diffère de la détention d’un certificat tiers pour une unité spécifique, et tout fournisseur devrait pouvoir vous indiquer laquelle de ces deux options il propose et vous présenter le document correspondant. La valeur de 0,4 μm correspond à la rugosité de surface intérieure, une propriété traitée par l’ASME BPE dans ses désignations de finition de surface hygiénique, et celle qui détermine si le nettoyage en place élimine les salissures ou les mouille simplement. Demandez cette valeur en μm Ra plutôt que par le nom du grade de polissage, car la nomenclature des grades varie selon les fabricants.
Comme les deux formats doivent être installés dans des bâtiments qui n’ont pas été conçus comme des brasseries, nous réalisons la modélisation 3D à partir de votre plan au sol relevé, de l’emplacement des évacuations, de l’obstacle en hauteur le plus bas à la position de chaque cuve et de l’alimentation électrique disponible, avant le début de la fabrication. À 7 BBL, le parcours d’acheminement devient une véritable contrainte : une cuve d’ébullition de 1,15 m de diamètre montée sur son châssis ne passe pas par une porte de 1,0 m, quel que soit l’angle, et il vaut mieux le vérifier avant de choisir le format plutôt qu’après.
Par rapport aux cuves d'occasion reconverties issues de l'industrie laitière et agroalimentaire, parfois proposées comme solution plus économique sur ce segment de capacité, les cuves spécialement conçues pour le brassage se distinguent sur quatre points précis : une couverture de double enveloppe dimensionnée pour la fermentation la charge thermique plutôt que le maintien du produit, une géométrie de fond conique pour la récolte des levures, une tenue à la pression autorisant le spunding et une traçabilité documentée des matériaux. Les cuves reconverties coûtent moins cher au litre. La brasserie ainsi assemblée ne l'est généralement pas.
Foire aux questions
Q : Une salle de brassage de 5 BBL ou de 7 BBL est-elle plus adaptée pour une taproom ?
R : En dessous d'une demande hebdomadaire d'environ 9 BBL, 5 BBL. Entre 9 et 20 BBL par semaine, 7 BBL, car il nécessite deux à trois fermenteurs de moins et environ 330 heures de brassage de moins par an pour atteindre le même volume. Au-delà de 22 BBL par semaine, le 5 BBL n'est plus une configuration équilibrée.
Q : Combien de fûts chaque système produit-il par brassin ?
R : Dix fûts US demi-baril pour un brassin de 5 BBL (587 L) et quatorze pour un brassin de 7 BBL (822 L), avant pertes. Prévoyez 5 à 10 % de pertes dues aux cassures, aux levures et aux transferts.
Q : De combien de fermenteurs ai-je besoin avec une salle de brassage de 5 BBL ?
R : Multipliez le nombre de brassins visé par semaine par votre durée de rotation réaliste en jours, puis divisez par sept. Pour 15 BBL par semaine avec une rotation de 14 jours : six. Le même objectif sur un programme de lagers à 35 jours en nécessite quinze, seuil à partir duquel la salle de brassage n'est plus à la bonne échelle.
Q : Quelle est la surface au sol nécessaire pour chacun ?
R : Une brasserie opérationnelle comprenant six fermenteurs, un groupe froid au glycol, un système NEP, la manutention du grain et la logistique des fûts occupe entre 60 et 80 m² pour 5 BBL, et entre 75 et 100 m² pour 7 BBL, hors espace de dégustation et conditionnement.
Q : Quelle hauteur sous plafond est requise ?
R : Minimum pratique de 3,4 m pour le 5 BBL, 3,6 m pour le 7 BBL, mesuré jusqu'à l'obstacle le plus bas au-dessus de l'emplacement de chaque cuve et non jusqu'à la dalle brute. Les sprinkleurs, les gaines et l'éclairage réduisent tous la hauteur utile.
Q : Que se passe-t-il si mes besoins dépassent la capacité d'un système 5 BBL ?
R : Quatre options : ajouter des fermenteurs et accepter le surcoût permanent de main-d'œuvre, ajouter une troisième cuve de brassage pour les journées à double brassin, remplacer la salle de brassage et réaffecter ou revendre l'ancienne, ou encore plafonner la production. Si votre plan à 24 mois dépasse 15 BBL par semaine, acheter dès le départ une 7 BBL revient généralement moins cher sur cette période.
Q : Un système 5 BBL peut-il être réutilisé plus tard comme brasserie pilote ?
R : Oui, s'il a été configuré à cet effet : raccords Tri-Clamp adaptés à la future installation, cuves à double enveloppe, fermenteurs conçus pour la pression, canaux de régulation en réserve et certificats de matériaux EN 10204 3.1. Sans ces cinq éléments, les systèmes ont tendance à être revendus plutôt que réaffectés.