David Zhang | Fondateur et PDG, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Publié en août 2026
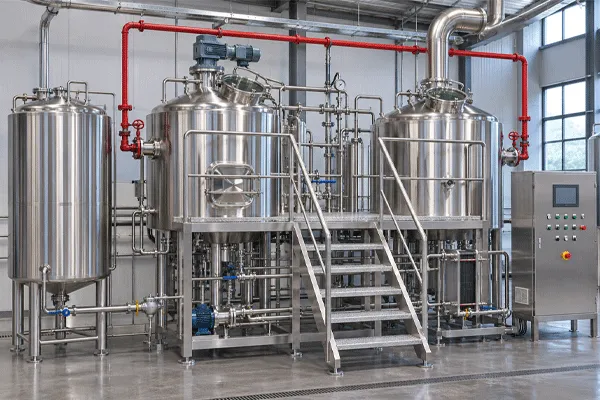
Un système de brassage de 3 BBL traite 352 L par brassin. Sa salle de brassage occupe environ 2 m², mais la brasserie en activité nécessite 45 à 60 m² et 3 m de hauteur sous plafond. La production hebdomadaire est de 6 à 13 BBL selon le nombre de fermenteurs et leur temps de rotation, et non selon la capacité de la salle de brassage.
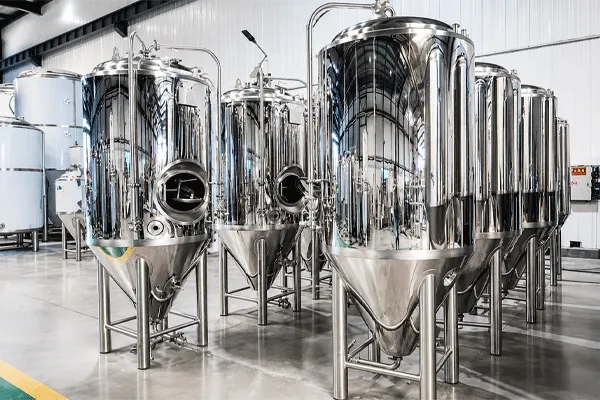
Les chiffres derrière l'appellation
Les désignations de taille dans cette catégorie sont approximatives, et les écarts entre elles comptent davantage qu'ils n'en ont l'air.
| Désignation du système | Volume utile par brassin | Fûts demi-baril par brassin | Pintes américaines (16 oz) par brassin |
| 2 barils | 235 L | 4.0 | 496 |
| 2,5 BBL | 293 L | 5.0 | 620 |
| 3 barils | 352 L | 6.0 | 744 |
| 3,5 BBL | 411 L | 7.0 | 868 |
Base : 1 baril de bière américain = 117,3 L. Un fût d'un demi-baril = 58,67 L. Une pinte de 16 oz = 0,473 L. Les chiffres correspondent aux volumes de salle de brassage avant pertes ; prévoyez 5 à 10 % de pertes totales entre le soutirage et le fût, dues aux lies, à la levure et au transfert.
Passer de 2 BBL à 3,5 BBL ajoute trois fûts par brassin, soit 75 % de bière en plus pour une augmentation du diamètre de cuve d'environ 15 cm. Cette asymétrie est l'argument principal en faveur de l'achat dans le haut de cette gamme plutôt que dans le bas, et explique pourquoi « 2 BBL est moins cher » constitue un faible fondement de décision.
Notez également qu’un « système de 3 BBL » proposé par deux fournisseurs peut désigner deux choses différentes. Certains indiquent le volume utile de la cuve d’ébullition ; d’autres indiquent le volume de moût fini livré au fermenteur après évaporation. La différence est de 6 à 10 %. Demandez quel chiffre vous est communiqué.
Dimensions des cuves et comment vérifier les chiffres d’un fournisseur
Dimensions de la cuve dépend du volume utile, de l'espace de tête requis et du rapport hauteur/diamètre choisi par le fabricant. Deux fournisseurs peuvent indiquer la même capacité avec un écart de 40 cm de hauteur totale.
| Cuve | Vol. utile | Vol. totale de conception | Diamètre typique | Hauteur de la virole droite | Hauteur totale, pieds compris |
| Cuve d'empâtage/clarification de 2 BBL | 235 L | ~295 L | 0.80 m | 0.59 m | 1.55–1.75 m |
| Cuve d'ébullition/tourbillon de 2 BBL | 235 L | ~295 L | 0.80 m | 0.59 m | 1.55–1.75 m |
| Cuve d’empâtage/filtration de 3 BBL | 352 L | ~440 L | 0.90 m | 0.69 m | 1.70–1.95 m |
| Cuve d'empâtage/clarification de 3 BBL | 352 L | ~440 L | 0.90 m | 0.69 m | 1.70–1.95 m |
| Cuve d’ébullition/whirlpool de 3,5 BBL | 411 L | ~515 L | 0.95 m | 0.73 m | 1.75–2.00 m |
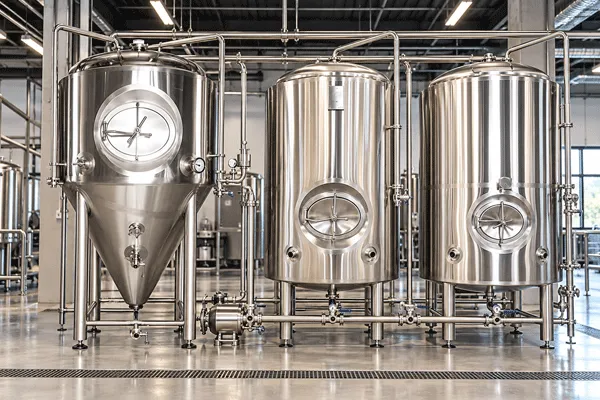
| Fermenteur de 3 BBL (conique) | 352 L | ~460 L | 0.80 m | 0.85 m | 2.00–2.30 m |
| 3 barils cuve à bière claire | 352 L | ~390 L | 0.80 m | 0.78 m | 1.85–2.10 m |
Deux vérifications à effectuer sur toute fiche de dimensions que vous recevez :
Espace de tête des fermenteurs. Un fermenteur annoncé à 352 L au total plutôt qu'à 352 L utiles débordera. À l'échelle de 3 BBL, le krausen vigoureux d'une ale nécessite 25 à 30 % du volume de la cuve. Si la fiche technique ne donne qu'un seul chiffre, demandez s'il s'agit du volume utile ou total.
Hauteur totale par rapport à votre chemin d’accès. La hauteur totale indiquée dans le tableau ci-dessus est la dimension en position verticale. Le dégagement nécessaire à la livraison dépend de la cuve couchée, soit son diamètre plus le châssis, ainsi que de la diagonale nécessaire pour la faire passer par une porte. Une cuve d'ébullition de 0,90 m de diamètre ne passe pas par une porte de 0,80 m, quelle que soit la hauteur de la pièce.
Emprise au sol : pourquoi 2 m² de cuves nécessitent 50 m² de brasserie
Additionner les surfaces au sol des cuves produit un chiffre qui n'a aucune signification opérationnelle. Voici ce qu'occupe réellement une brasserie de 3 BBL équipée de six fermenteurs :
| Zone | Zone | Remarques |
| Cuves de brassage (2 cuves) | 1.8–2.2 m² | Deux cuves, avec pompe et échangeur de chaleur sur châssis |
| Brewhouse service clearance | 8–10 m² | 0,9 m minimum sur trois côtés ; la face avant nécessite 1,2 m pour la manipulation des tuyaux et le ratissage de la cuve-filtre |
| Rangée de fermenteurs (6 × 3 BBL) | 5.0–5.5 m² | Diamètre de 0,80 m, 0,15 m entre les enveloppes pour l'accès à la jaquette |
| Fermenter access aisle | 8–10 m² | 1,5 m de dégagement à l'avant pour les bras de soutirage, les tuyaux et les bacs de récolte de levure |
| Manutention du grain et moulin | 4–6 m² | Moulin, trémie à mouture et une palette de malt préparée |
| Refroidisseur au glycol et collecteur | 2–3 m² | En intérieur ; l'implantation en extérieur libère de l'espace mais augmente les pertes en ligne |
| CIP cart and chemical storage | 3–4 m² | Un stockage sécurisé des produits chimiques est généralement exigé par la réglementation |
| Lavage des fûts, zone de préparation, chambre froide | 8–12 m² | The zone most often forgotten at lease signing |
| Circuits de circulation et d'évacuation | 5–8 m² | Couloir avec caniveau à fente et cheminement piéton sécurisé |
| Total | 45–60 m² | env. 485–645 pi² |
Un système de 2 BBL réduit cette surface d'environ 6 à 9 m². Il ne la divise pas par deux, car les dégagements, le drainage, la manutention du grain et la logistique des fûts sont presque indépendants de la taille. C'est la deuxième raison pour laquelle la plus petite option de la gamme offre rarement le meilleur rapport qualité-prix : vous payez dans les deux cas la majeure partie du coût de l'espace.
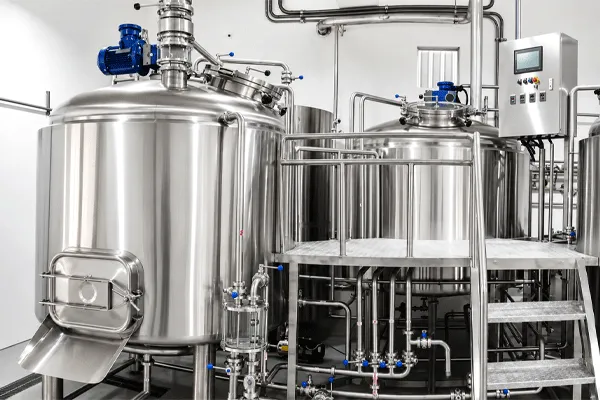
Hauteur sous plafond et charge au sol
Ceiling. Prenez la hauteur totale de la cuve la plus haute, ajoutez le dégagement nécessaire pour ouvrir la trappe supérieure, puis ajoutez la course du palan si vous prévoyez de soulever le grain ou une pompe. Pour un fermenteur de 3 BBL d'une hauteur totale de 2,30 m, 3,0 m est le minimum pratique et 3,4 m rend la pièce fonctionnelle. Les têtes de sprinkler, les gaines et l'éclairage réduisent tous la hauteur utilisable sous la dalle structurelle ; mesurez donc jusqu'à l'obstruction la plus basse au-dessus de chaque emplacement de cuve, et non jusqu'au plafond.
Charge au sol. Calculez-le plutôt que de le supposer :
Poids total de la cuve ≈ (volume utile en L × 1,05 kg/L) + poids à vide de la cuve Charge ponctuelle par pied = poids total ÷ nombre de pieds Charge répartie = poids total ÷ surface au sol de la cuve
Pour un fermenteur de 3 BBL, le liquide seul pèse environ 370 kg. Ajoutez la tare, que vous devez demander au fournisseur plutôt que l'estimer, puis divisez par environ 0,5 m² de surface au sol. La charge répartie dépasse généralement 1 000 kg/m², ce qui est compatible avec la plupart des dalles en béton au rez-de-chaussée, mais pas avec de nombreux planchers suspendus. Si votre espace n'est pas de plain-pied, faites vérifier la charge par un ingénieur en structure avant de commander.
Batch math: turning 352 L into a weekly number
La spécification qui détermine la production est le nombre de fermenteurs, et non la capacité de la salle de brassage. Une salle de brassage de 3 BBL peut être utilisée deux fois dans une journée. Un fermenteur de 3 BBL est occupé pendant 10 à 35 jours.
batches per week = (fermenter count ÷ turn days) × 7
Les jours de rotation doivent inclure la fermentation primaire, le houblonnage à cru ou la maturation, le refroidissement à froid et le cycle de NEP. Les brasseurs qui ne comptent que la fermentation primaire surestiment leur propre capacité de 30 à 40 %.
Production d’un système de 3 BBL selon le nombre de fermenteurs et le temps de rotation
| Turn time | 4 FV | 6 cuves de fermentation | 8 FV | 10 FVs |
| 10 jours (ale rapide, sans conditionnement) | 8,4 BBL/semaine | 12,6 BBL/semaine | 16,8 BBL/semaine | 21,0 BBL/sem. |
| 14 days (standard ale) | 6.0 BBL/wk | 9,0 BBL/semaine | 12,0 BBL/semaine | 15,0 BBL/sem. |
| 21 jours (houblonnage à sec, refroidissement prolongé) | 4,0 BBL/semaine | 6.0 BBL/wk | 8,0 BBL/sem. | 10,0 BBL/sem. |
| 35 days (lager) | 2,4 BBL/sem. | 3,6 BBL/semaine | 4,8 BBL/semaine | 6.0 BBL/wk |
Chaque chiffre = brassins/semaine × 3 BBL. La main-d’œuvre le jour du brassage constitue la limite pratique au-delà d’environ 4 brassins par semaine dans une brasserie exploitée par une seule personne.
The same system across the 2–3.5 BBL band
At a 14-day average turn and 48 brewing weeks per year:
| Système | 4 FV par an | 6 fermenteurs par an | 8 FVs annual |
| 2 barils | 192 BBL | 288 BBL | 384 BBL |
| 2,5 BBL | 240 BBL | 360 BBL | 480 BBL |
| 3 barils | 288 BBL | 432 BBL | 576 BBL |
| 3,5 BBL | 336 BBL | 504 BBL | 672 BBL |
Read those two tables against demand rather than against each other. A 60-seat taproom pouring 1,000 pints weekly needs 473 L, about 4 BBL. A 90-seat venue with a busy weekend trade runs 8–10 BBL weekly. The first is served by 3 BBL with four fermenters; the second needs six to eight, and a 2 BBL system cannot reach it at any fermenter count that fits the room.
Faites le calcul à rebours pour votre propre projet : divisez le nombre de BBL hebdomadaires visé par la taille de brassin pour obtenir le nombre de brassins par semaine, multipliez par vos jours de rotation réalistes, puis divisez par sept. C'est votre nombre de fermenteurs. Commandez ce nombre de fermenteurs, ou prévoyez la tuyauterie et les canaux de commande pour les ajouter.
Charges des réseaux que vous pouvez calculer dès maintenant
Ces chiffres déterminent si un bâtiment est adapté, et il est possible d'y répondre avant toute visite du site.
Dimensionnement de la cuve d’ébullition électrique. Energy to raise wort from mash-out to boiling:
kWh = (litres × 4,186 × ΔT °C) ÷ 3 600
Pour 352 L augmentant de 30 °C entre la fin d'empâtage et l'ébullition : 12,3 kWh. Fournie sur 45 minutes, cela correspond à une puissance appelée de 16 kW par l'élément chauffant. Le maintien de l'ébullition est un calcul distinct, déterminé par l'évaporation plutôt que par la température :
kW pour maintenir l’ébullition = (litres × taux d’évaporation × 2 257 kJ/L) ÷ 3 600
Avec une évaporation de 7 %/heure, un brassin de 3 BBL évapore 25 L/heure, ce qui nécessite environ 15,5 kW en continu. Associée au chauffage du HLT, une salle de brassage électrique de 3 BBL nécessite généralement une capacité triphasée de 30 à 40 kW. Vérifiez votre tableau électrique avant votre budget : obtenir cette alimentation dans un local commercial loué est souvent la partie la plus difficile de l’aménagement d’une nano-brasserie ou d’une petite brasserie.
Charge en glycol. C’est la demande de pointe, et non la moyenne, qui détermine la taille du groupe frigorifique. Le pic correspond généralement à un fermenteur qui dégage de la chaleur de fermentation pendant qu’un second est refroidi rapidement.
kW de refroidissement = (litres × 4,186 × ΔT) ÷ (heures × 3 600)
Faire chuter 352 L de 20 °C à 2 °C en 24 heures nécessite 0,31 kW ; en 12 heures, 0,61 kW. Ajoutez environ 0,3 à 0,5 kW pour l’activité la fermentation exothermie sur une cuve parallèle, puis ajoutez les pertes des conduites et les pertes ambiantes, qui sont plus élevées si le groupe frigorifique est installé à l’extérieur en été. Le dimensionnement en fonction de la somme des demandes simultanées réalistes, avec une marge, est ce qui distingue un système qui maintient 2 °C en août d’un système qui maintient 6 °C et produit une bière trouble et mal conditionnée.
Eau. Plan on 3–5 times batch volume per brew day, so 1,050–1,760 L for a 3 BBL batch including mash, sparge, and cleaning. Strike and sparge together account for roughly 1.5–1.7 times working volume, which sets your minimum HLT size.
Malt. Avec une densité initiale d'environ 1,050, un brassin de 352 L nécessite environ 65 à 70 kg de malt, avec le rendement typique d'un petit système. Cela engendre l'une des contraintes les moins souvent évoquées concernant la taille, abordée ensuite.
The high-gravity limit nobody quotes
Une cuve d’empâtage/filtration de 3 BBL avec un volume total de 440 L accueille aisément une charge de malt de 68 kg avec un rapport eau/malt de 2,8 L/kg : environ 190 L d’eau d’empâtage plus 46 L de déplacement dû au malt, soit largement dans les limites de la cuve.
En doublant la densité à 1,100, la charge de céréales passe à environ 135 kg. L’eau d’empâtage au même ratio est de 378 L, le déplacement dû aux céréales est de 90 L, et l’empâtage nécessite 468 L dans une cuve qui en contient 440. Le système ne peut pas empâter cette bière dans une seule cuve.
Toutes les solutions de contournement ont un coût : resserrer le ratio d’empâtage vers 2,2 L/kg et accepter une conversion moins bonne ainsi qu’une filtration plus difficile, répartir l’empâtage sur deux brassins et doubler la journée de brassage, ou ajouter du sucre de brassage dans la cuve et modifier la bière. Toute personne dont la gamme est centrée sur les imperial stouts, les barleywines ou les triples devrait dimensionner la cuve d’empâtage en fonction de sa recette la plus chargée plutôt que de la capacité nominale du système, ce qui signifie en pratique une cuve d’empâtage/filtration d’une taille supérieure à la cuve d’ébullition.
C’est l’erreur de spécification la plus souvent découverte après l’installation, car la capacité du système est annoncée sur la base d’une hypothèse de densité standard qu’aucun fournisseur ne précise.
Système à 2 cuves ou à 3 cuves à cette échelle
| 2 navires | 3 navires | |
| Surface au sol (3 BBL) | 1.8–2.2 m² | 2.6–3.1 m² |
| Jour de brassage, un brassin | 5 à 7 heures | 5 à 7 heures |
| Deux brassins, un poste | La chaudière doit être libérée avant le deuxième filtrage | Possible avec un tourbillon dédié |
| Eau de lavage | HLT séparé ou chauffage à la demande requis | HLT intégré |
| Temps de transfert | Plus long ; repos de whirlpool dans la chaudière | Plus rapide ; tourbillon dédié |
| Gestion des bières à haute densité | Limité selon la section ci-dessus | Meilleure, si la cuve ajoutée est la cuve d’empâtage |
| Coût d'investissement | Inférieur | Plus élevé |
Pour un seul brassin par jour de brassage, ce qui décrit la plupart des activités de brewpub à cette échelle, un système à 2 cuves est généralement le bon choix, et il vaut mieux consacrer le budget à des fermenteurs supplémentaires. La troisième cuve justifie l’espace qu’elle occupe au sol lorsque vous brassez deux fois par poste ou lorsque les bières à haute densité deviennent habituelles.
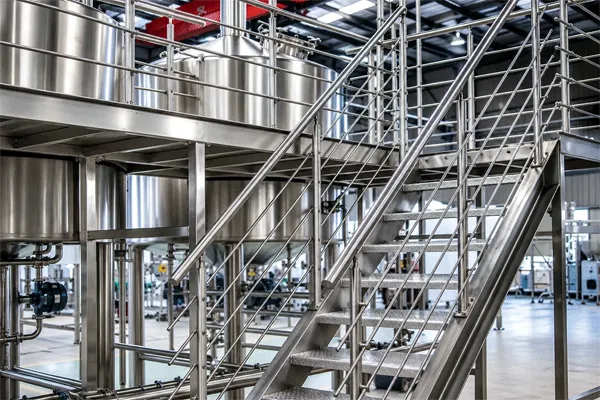
Systèmes ZPET 3 BBL : ensemble de spécifications
Nos systèmes de 2 à 3,5 BBL relèvent de la Équipement de nanobrasserie gamme, basée sur la Systèmes de brassage plateforme en configuration à 2 ou 3 cuves.
| Paramètre | Spécifications |
| Plage de capacité | 117–587 L (1–5 BBL) ; cet article couvre 235–411 L (2–3,5 BBL) |
| Configurations des salles de brassage | De 2 à 5 cuves disponibles ; 2 ou 3 cuves sont typiques à cette échelle |
| Chauffage | À vapeur / électrique / à feu direct |
| Matériaux | SS304 ou SS316L, qualité sanitaire |
| Finition des surfaces intérieures | polissage miroir à 0,4 μm |
| Refroidissement des cuves de fermentation | Enveloppe de refroidissement à alvéoles |
| Accès au réservoir | Trou d'homme supérieur de série ; trou d'homme latéral en option |
| Soudage | TIG / arc à l’argon double face ; robots de soudage automatiques ; tôle découpée au laser CNC |
| Contrôle des matériaux entrants | Analyse spectrométrique de l’acier inoxydable |
| Essais de pression | Essai de maintien de la pression pendant 24 heures |
| Contrôle des soudures | Contrôle des soudures par rayons X ; procédure de contrôle qualité en 5 étapes |
| Contrôle de la température | Contrôle précis de la salle de brassage et de la fermentation par zone |
| Plateforme d’exploitation | Plateforme ergonomique conçue selon la hauteur des cuves |
| Garantie structurelle | 10 ans |
| Conformité en matière d'exportation | Conçu pour répondre aux exigences des normes PED (CE), UL/cUL et AS1210 |
| Livrable avant commande | Plan 3D de la brasserie, dessins techniques et schéma de circulation du procédé |
Trois remarques sur ce tableau.
La finition intérieure de 0,4 μm est une spécification de rugosité, la même propriété que l’ASME BPE traite dans ses désignations de finition de surface hygiénique, et c’est le paramètre qui détermine si le nettoyage en place élimine les salissures ou les mouille simplement. Demandez-la en μm Ra plutôt que sous la forme d’un nom de grade de polissage, car la nomenclature des grades varie selon les fabricants.
« Conçu pour répondre aux normes PED (CE), UL/cUL et AS1210 » est une formulation précise qu’il est utile de comprendre. Cela signifie que les cuves et les panneaux de commande sont conçus conformément aux exigences de ces normes. C’est différent de détenir un certificat tiers pour une unité donnée. Tout fournisseur devrait pouvoir vous indiquer laquelle de ces deux options il propose et pouvoir vous montrer le document.
Les dimensions des cuves sont définies pour chaque commande plutôt que fixées à un catalogue, car à cette échelle, la conception est adaptée au bâtiment. Nous réalisons l’agencement 3D à partir de votre plan au sol mesuré, de l’emplacement des évacuations, des obstacles au plafond et de l’alimentation électrique disponible avant le début de la fabrication, ce qui évite qu’une cuve arrive sans pouvoir entrer dans la pièce ou se placer sous la ligne de sprinklers.
Comparées aux cuves d’occasion des industries laitière et agroalimentaire, souvent présentées comme une solution économique pour accéder à cette plage de capacité, les cuves de brassage conçues à cet effet diffèrent à quatre égards précis : une couverture de jaquette dimensionnée pour la charge thermique de fermentation plutôt que pour le maintien du produit, une géométrie de fond conique pour la récolte de levure, une pression nominale permettant le spundage et la carbonatation naturelle, et une traçabilité documentée des matériaux. Les cuves converties sont moins chères au litre. La brasserie assemblée à partir de celles-ci ne l’est généralement pas.
Foire aux questions
Q : Combien de fûts produit un brassin de 3 BBL ?
R : Six fûts américains de demi-baril à partir de 352 L, avant les pertes. Prévoyez 5,5 fûts comme chiffre réaliste après les pertes de trouble, de levure et de transfert de 5 à 10 %.
Q : Quelle surface au sol nécessite un système de brassage de 3 BBL ?
R : Les cuves de la salle de brassage occupent elles-mêmes environ 2 m². Une brasserie opérationnelle avec six fermenteurs, du glycol, un NEP, la manutention des céréales et la logistique des fûts nécessite 45 à 60 m² (485 à 645 pi²), plus un espace de conditionnement le cas échéant.
Q : Quelle hauteur sous plafond nécessite un système de 3 BBL ?
R : 3,0 m au minimum, 3,4 m pour être à l’aise. Les fermenteurs à cette échelle atteignent 2,0 à 2,3 m de hauteur totale, et vous devez prévoir un dégagement au-dessus de la trappe d’accès supérieure. Mesurez jusqu’à l’obstruction la plus basse, y compris les sprinklers et les gaines, et non jusqu’à la dalle structurelle.
Q : 2 BBL ou 3 BBL ?
R : 3 BBL dans la plupart des cas. Cela produit 50 % de bière en plus par brassin pour à peu près la même main-d’œuvre le jour de brassage, les mêmes dégagements et 6 à 9 m² d’espace supplémentaire. L’option 2 BBL n’a de sens que lorsque la pièce ne peut réellement pas accueillir l’encombrement plus important ou lorsqu’un seul brassin de 235 L correspond à un programme de tirage volontairement restreint, à forte rotation.
Q : Quelle alimentation électrique nécessite une salle de brassage électrique de 3 BBL ?
R : Généralement 30 à 40 kW triphasés répartis entre la chaudière et le HLT. Le dimensionnement des éléments de la chaudière dépend du temps de montée en température et du taux d’évaporation : environ 16 kW pour atteindre l’ébullition en 45 minutes, et environ 15,5 kW pour maintenir une ébullition de 7 %/heure sur 352 L.
Q : Un système de 3 BBL peut-il brasser une bière à haute densité ?
R : Pas à volume de brassin complet au-delà d’environ 1,080 OG dans une cuve d’empâtage standard de 3 BBL, car la charge de malt et l’eau d’empâtage dépassent le volume de la cuve. Les options sont un ratio d’empâtage plus serré, un empâtage fractionné, des ajouts de sucre dans la chaudière, ou la spécification d’une cuve d’empâtage/filtration surdimensionnée lors de la commande.
Q : Quelle est la différence entre les systèmes de 3 BBL et de 3,5 BBL ?
R : 59 L, soit un fût supplémentaire d’un demi-baril par brassin. Le diamètre de la cuve augmente d’environ 5 cm et la surface au sol de moins de 0,5 m² ; ainsi, lorsque l’espace le permet, 3,5 BBL constitue généralement le meilleur choix en termes de débit par surface occupée.