David Zhang | Fundador y CEO, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Publicado en agosto de 2026
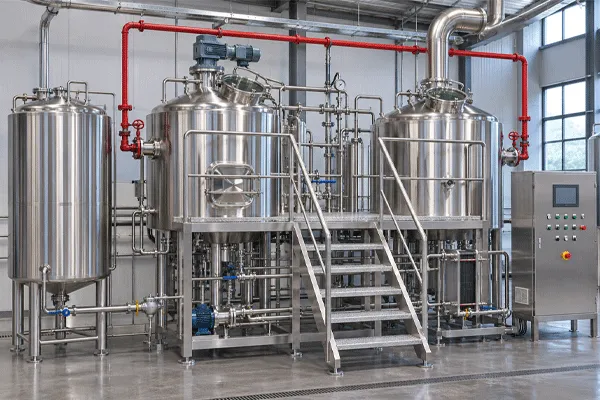
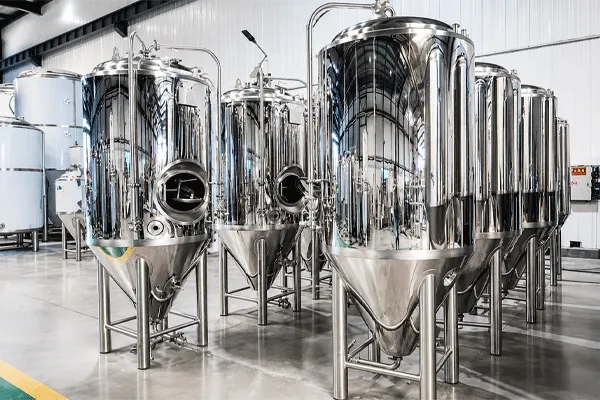
Un sistema de elaboración de 3 BBL procesa 352 L por lote. Su sala de cocción ocupa aproximadamente 2 m², pero la cervecería operativa necesita entre 45 y 60 m² y 3 m de altura de techo. La producción semanal es de 6–13 BBL según el número de fermentadores y el tiempo de rotación de los tanques, no según la capacidad de la sala de cocción.
Las cifras detrás de la etiqueta
Los nombres de tamaño de esta categoría son aproximados, y las diferencias entre ellos importan más de lo que parecen.
| Etiqueta del sistema | Volumen de trabajo por lote | Barriletes de medio barril por lote | Pintas estadounidenses (16 oz) por lote |
| 2 BBL | 235 L | 4.0 | 496 |
| 2,5 BBL | 293 L | 5.0 | 620 |
| 3 BBL | 352 L | 6.0 | 744 |
| 3,5 BBL | 411 L | 7.0 | 868 |
Base: 1 barril cervecero estadounidense = 117,3 L. Un barril de medio barril = 58,67 L. Una pinta de 16 oz = 0,473 L. Las cifras son volúmenes de sala de cocción antes de pérdidas; prevea una pérdida total del 5–10 % entre la transferencia al fermentador y el embarrilado, debido al turbio, la levadura y el trasiego.
Moving from 2 BBL to 3.5 BBL adds three kegs per batch, or 75% more beer for a vessel diameter increase of roughly 15 cm. That asymmetry is the core argument for buying at the top of this range rather than the bottom, and it is why “2 BBL is cheaper” is a weak basis for the decision.
Note also that a “3 BBL system” quoted by two suppliers may mean two different things. Some quote the kettle’s working volume; some quote the finished wort volume delivered to the fermenter after boil-off. The difference is 6–10%. Ask which number you are being given.
Vessel dimensions and how to check a supplier’s numbers
Tamaño del recipiente depende del volumen de trabajo más el espacio libre necesario, y de la relación altura-diámetro que el fabricante elija. Dos proveedores pueden cotizar la misma capacidad con una diferencia de 40 cm en la altura total.
| Vessel | Volumen de trabajo | Volumen total de diseño | Diámetro típico | Altura de pared recta | Altura total incl. patas |
| Tanque de maceración/filtración de 2 BBL | 235 L | ~295 L | 0.80 m | 0.59 m | 1.55–1.75 m |
| Cuba de cocción/whirlpool de 2 BBL | 235 L | ~295 L | 0.80 m | 0.59 m | 1.55–1.75 m |
| Tanque de maceración/filtración de 3 BBL | 352 L | ~440 L | 0.90 m | 0.69 m | 1.70–1.95 m |
| Cuba de cocción/whirlpool de 3 BBL | 352 L | ~440 L | 0.90 m | 0.69 m | 1.70–1.95 m |
| Cuba de cocción/whirlpool de 3,5 BBL | 411 L | ~515 L | 0.95 m | 0.73 m | 1.75–2.00 m |
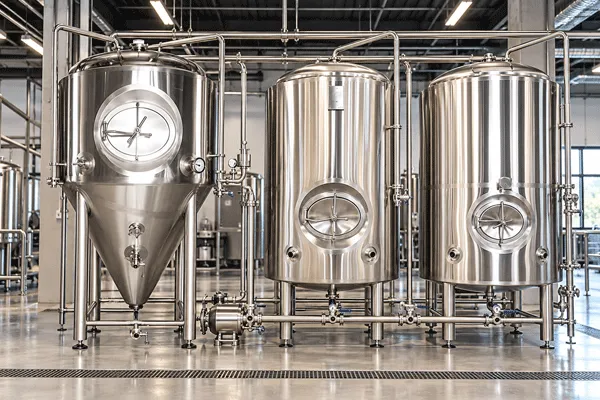
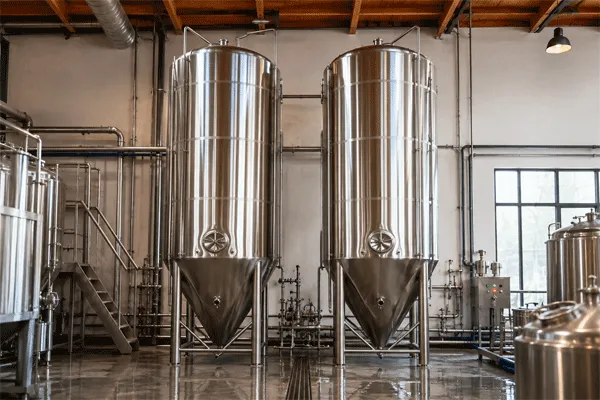
| Fermentador de 3 BBL (cónico) | 352 L | ~460 L | 0.80 m | 0.85 m | 2.00–2.30 m |
| 3 BBL tanque de cerveza brillante | 352 L | ~390 L | 0.80 m | 0.78 m | 1.85–2.10 m |
Dos comprobaciones que conviene realizar en cualquier hoja de dimensiones que reciba:
Espacio libre en los fermentadores. Un fermentador cotizado con 352 L totales en lugar de 352 L de trabajo se desbordará. A escala de 3 BBL, una ale con krausen vigoroso necesita entre el 25 y el 30 % del volumen del tanque. Si la hoja de especificaciones indica un solo valor, pregunte si corresponde al volumen de trabajo o al total.
Altura total frente a su vía de acceso. La altura total de la tabla anterior es la dimensión cuando está de pie. El espacio libre para la entrega está determinado por el recipiente tumbado, es decir, por su diámetro más el patín, y por la diagonal que necesita para pasar por una puerta. Una cuba de 0,90 m de diámetro no pasa por una puerta de 0,80 m, independientemente de la altura de la sala.
Espacio de la sala: por qué 2 m² de recipientes requieren 50 m² de cervecería
Sumar las superficies de base de los recipientes produce una cifra que no tiene significado operativo. Esto es lo que realmente requiere una cervecería de 3 BBL con seis fermentadores:
| Zona | Área | Notas |
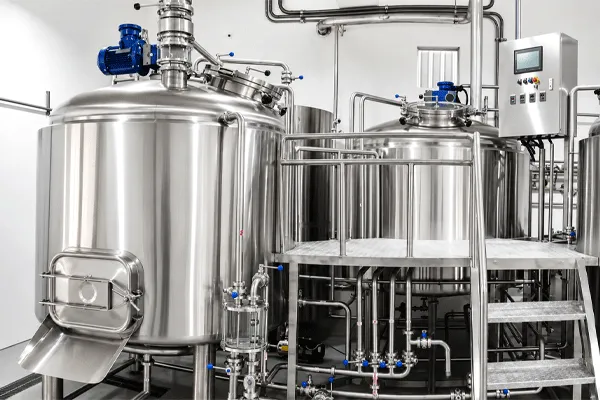
| Recipientes de sala de cocción (2 recipientes) | 1.8–2.2 m² | Dos recipientes más bomba e intercambiador de calor sobre patín |
| Espacio libre de servicio de la sala de cocción | 8–10 m² | Mínimo de 0,9 m alrededor de tres lados; la parte frontal necesita 1,2 m para manipular las mangueras y rastrillar el lecho de filtración |
| Fila de fermentadores (6 × 3 BBL) | 5.0–5.5 m² | 0,80 m de diámetro, 0,15 m entre tanques para acceder a las camisas |
| Pasillo de acceso a los fermentadores | 8–10 m² | 1,5 m libres delante para brazos de trasiego, mangueras y recipientes de recolección de levadura |
| Manipulación de grano y molino | 4–6 m² | Molino, tolva de molienda y un palé de malta preparados |
| Enfriador de glicol y colector | 2–3 m² | Si se instala en el interior; ubicarlo en el exterior libera el área, pero añade pérdidas en las tuberías |
| Carro CIP y almacenamiento de productos químicos | 3–4 m² | El almacenamiento de productos químicos bajo llave suele ser un requisito normativo |
| Lavado de barriles, área de preparación, cámara frigorífica | 8–12 m² | La zona que más se olvida al firmar el contrato de arrendamiento |
| Recorridos de circulación y drenaje | 5–8 m² | Pasillo de drenaje en zanja más ruta segura para caminar |
| Total | 45–60 m² | aprox. 485–645 pies² |
Un sistema de 2 BBL reduce esto en unos 6–9 m². No lo reduce a la mitad, porque los espacios libres, el drenaje, la manipulación de grano y la logística de barriles son casi independientes del tamaño. Esta es la segunda razón por la que la opción más pequeña de la gama rara vez ofrece la mejor relación calidad-precio: de cualquier modo, pagas la mayor parte del coste del espacio.
Altura de techo y carga del suelo
Techo. Take the tallest vessel’s overall height, add clearance to open the top manway, and add hoist travel if you plan to lift grain or a pump. For a 3 BBL fermenter at 2.30 m overall, 3.0 m is the practical minimum and 3.4 m makes the room workable. Sprinkler heads, ductwork, and lighting all reduce usable height below the structural slab, so measure to the lowest obstruction over each vessel position, not to the ceiling.
Carga sobre el suelo. Calcúlelo en lugar de asumirlo:
Peso total del recipiente ≈ (volumen de trabajo en L × 1,05 kg/L) + peso de tara del tanque Carga puntual por pata = peso total ÷ número de patas Carga distribuida = peso total ÷ superficie de base del recipiente
Para un fermentador de 3 BBL, solo el líquido pesa aproximadamente 370 kg. Añada la tara, que debe solicitar al proveedor en lugar de estimarla, y divida entre aproximadamente 0,5 m² de superficie de base. La carga distribuida suele superar los 1.000 kg/m², lo que está dentro de las especificaciones de la mayoría de las losas de hormigón a nivel del suelo y fuera de las especificaciones de muchos forjados suspendidos. Si su espacio no está a nivel del suelo, entregue la cifra de carga a un ingeniero estructural antes de realizar el pedido.
Cálculo del lote: convertir 352 L en una cifra semanal
La especificación que determina la producción es la cantidad de fermentadores, no la capacidad de la sala de cocción. Una sala de cocción de 3 BBL puede operar dos veces en un día. Un fermentador de 3 BBL permanece ocupado de 10 a 35 días.
lotes por semana = (número de fermentadores ÷ días de rotación) × 7
Los días de ciclo deben incluir la fermentación primaria, el dry hop o acondicionamiento, el enfriamiento en frío y el ciclo de CIP. Los cerveceros que solo cuentan la fermentación primaria sobrestiman su propia capacidad en un 30–40 %.
Producción de un sistema de 3 BBL según la cantidad de fermentadores y el tiempo de rotación
| Tiempo de respuesta | 4 FVs | 6 FVs | 8 FVs | 10 FV |
| 10 días (ale rápida, sin acondicionamiento) | 8,4 BBL/semana | 12,6 BBL/semana | 16.8 BBL/semana | 21,0 BBL/semana |
| 14 días (cerveza ale estándar) | 6,0 BBL/semana | 9,0 BBL/semana | 12,0 BBL/semana | 15.0 BBL/semana |
| 21 días (con dry hopping, enfriamiento prolongado) | 4.0 BBL/semana | 6,0 BBL/semana | 8.0 BBL/semana | 10.0 BBL/semana |
| 35 días (cerveza lager) | 2,4 BBL/semana | 3.6 BBL/semana | 4.8 BBL/semana | 6,0 BBL/semana |
Cada cifra = lotes/semana × 3 BBL. La mano de obra del día de elaboración es el límite práctico por encima de unos 4 lotes por semana en una cervecería operada por una sola persona.
El mismo sistema en el rango de 2–3,5 BBL
Con una rotación media de 14 días y 48 semanas de elaboración al año:
| Sistema | 4 FV al año | 6 FV anuales | 8 FV anuales |
| 2 BBL | 192 BBL | 288 BBL | 384 BBL |
| 2,5 BBL | 240 BBL | 360 BBL | 480 BBL |
| 3 BBL | 288 BBL | 432 BBL | 576 BBL |
| 3,5 BBL | 336 BBL | 504 BBL | 672 BBL |
Interprete esas dos tablas en función de la demanda, no comparándolas entre sí. Una taproom de 60 plazas que sirve 1.000 pintas por semana necesita 473 L, unos 4 BBL. Un local de 90 plazas con mucho movimiento durante el fin de semana maneja entre 8 y 10 BBL semanales. El primero se abastece con 3 BBL y cuatro fermentadores; el segundo necesita de seis a ocho, y un sistema de 2 BBL no puede alcanzarlo con ningún número de fermentadores que quepa en el local.
Haga el cálculo inverso para su propio plan: divida los BBL semanales objetivo entre el tamaño del lote para obtener los lotes por semana, multiplíquelo por sus días de rotación realistas y divida entre siete. Ese es el número de fermentadores que necesita. Pida ese número de fermentadores, o deje las tuberías y los canales de control preparados para añadirlos.
Cargas de servicios que puedes calcular ahora
Estas cifras determinan si un edificio sirve, y se pueden responder antes de cualquier visita al lugar.
Dimensiones de los hervidores eléctricos. Energía para elevar el mosto desde el final de la maceración hasta la ebullición:
kWh = (litros × 4,186 × ΔT °C) ÷ 3.600
Para 352 L que suben 30 °C desde el mash-out hasta la ebullición: 12,3 kWh. Suministrados durante 45 minutos, eso supone un consumo de un elemento de 16 kW. Mantener la ebullición es un cálculo aparte, determinado por la evaporación y no por la temperatura:
kW para mantener la ebullición = (litros × tasa de evaporación × 2.257 kJ/L) ÷ 3.600
Con una evaporación del 7 %/hora, un lote de 3 BBL evapora 25 L/hora, lo que requiere unos 15,5 kW continuos. En combinación con el calentamiento del HLT, una sala de cocción eléctrica de 3 BBL suele necesitar entre 30 y 40 kW de capacidad trifásica. Revise su cuadro eléctrico antes que su presupuesto: conseguir ese suministro en un local comercial alquilado suele ser la parte más difícil de una instalación nano o de pequeña escala.
Carga de glicol. La demanda máxima, no la media, determina el tamaño del enfriador. El pico normalmente implica que un fermentador está liberando calor de fermentación mientras un segundo se enfría rápidamente.
Potencia de refrigeración (kW) = (litros × 4,186 × ΔT) ÷ (horas × 3.600)
Enfriar 352 L de 20 °C a 2 °C durante 24 horas requiere 0,31 kW; durante 12 horas, 0,61 kW. Añada aproximadamente 0,3–0,5 kW por la actividad fermentación exotermia en un tanque paralelo y, a continuación, añade las pérdidas en las tuberías y por temperatura ambiente, que son mayores si el enfriador está al aire libre en verano. Dimensionar según la suma de las demandas simultáneas realistas, con margen, es lo que distingue un sistema que mantiene 2 °C en agosto de uno que mantiene 6 °C y produce cerveza turbia y mal acondicionada.
Agua. Planifica entre 3 y 5 veces el volumen del lote por día de cocción, es decir, 1.050–1.760 L para un lote de 3 BBL, incluidos el macerado, el lavado y la limpieza. El agua de empaste y de lavado juntas representan aproximadamente entre 1,5 y 1,7 veces el volumen de trabajo, lo que determina el tamaño mínimo de tu HLT.
Grano. Con una OG de alrededor de 1.050, un lote de 352 L requiere aproximadamente 65–70 kg de malta con la eficiencia típica de un sistema pequeño. Esto genera una de las limitaciones menos comentadas sobre el tamaño, que se aborda a continuación.
El límite de alta densidad que nadie menciona
Una cuba de maceración/filtración de 3 BBL con 440 L de volumen total admite cómodamente una carga de 68 kg de grano con una relación agua/grano de 2,8 L/kg: aproximadamente 190 L de agua de empaste más 46 L de desplazamiento del grano, todo ello dentro del tanque.
Duplica la densidad a 1.100 y la carga de grano pasa a ser de unos 135 kg. El agua de empaste con la misma proporción es de 378 L, el desplazamiento del grano es de 90 L y el macerado necesita 468 L en un recipiente con capacidad para 440. El sistema no puede macerar la cerveza en un solo recipiente.
Todas las soluciones alternativas tienen algún coste: reducir la proporción de macerado hacia 2,2 L/kg y aceptar una peor conversión y una filtración más difícil; dividir el macerado en dos tandas y duplicar la jornada de elaboración; o añadir azúcar cervecero en la caldera y cambiar la cerveza. Quienes centren su gama en stouts imperiales, barleywines o triples deberían dimensionar la cuba de maceración según su receta más cargada, en lugar de según la capacidad nominal del sistema, lo que en la práctica significa una cuba de maceración/filtración un tamaño mayor que la caldera.
Este es el error de especificación que más comúnmente se descubre después de la instalación, porque la capacidad del sistema se anuncia bajo un supuesto de densidad estándar que ningún proveedor declara.
2 tanques frente a 3 tanques a esta escala
| 2 recipientes | 3 vasos | |
| Superficie de suelo (3 BBL) | 1.8–2.2 m² | 2,6–3,1 m² |
| Día de elaboración, un lote | 5 a 7 horas | 5 a 7 horas |
| Dos lotes, un turno | La caldera debe vaciarse antes del segundo filtrado | Práctico con whirlpool dedicado |
| Agua de lavado | Se requiere un HLT independiente o calentamiento bajo demanda | HLT integrado |
| Tiempo de transferencia | Más largo; reposo de whirlpool en la caldera | Más rápido; whirlpool dedicado |
| Manejo de alta graduación | Limitado según la sección anterior | Mejor, si el recipiente añadido es la cuba de maceración |
| Coste de capital | Inferior | Más alto |
Para un solo lote por jornada de elaboración, que describe la mayoría de las operaciones de brewpub a esta escala, normalmente lo adecuado es un sistema de 2 recipientes, y el dinero se invierte mejor en fermentadores adicionales. El tercer recipiente justifica el espacio que ocupa cuando se elaboran dos lotes por turno o cuando las cervezas de alta graduación se vuelven habituales.
Sistemas ZPET de 3 BBL: conjunto de especificaciones
Nuestros sistemas de 2–3.5 BBL se incluyen en la Equipo de nanofábrica de cerveza línea, construida sobre la Sistemas de cocción plataforma en configuración de 2 o 3 recipientes.
| Parámetro | Especificación |
| Rango de capacidad | 117–587 L (1–5 BBL); este artículo abarca 235–411 L (2–3.5 BBL) |
| Configuraciones de la sala de cocción | Disponible de 2 a 5 recipientes; lo habitual a esta escala es de 2 o 3 recipientes |
| Calefacción | Vapor / eléctrico / de combustión directa |
| Materiales | SS304 o SS316L, calidad sanitaria |
| Acabado de las superficies interiores | Pulido a espejo de 0,4 μm |
| Refrigeración del fermentador | Camisa de refrigeración con muescas |
| Acceso al depósito | Boca de acceso superior de serie; boca de acceso lateral opcional |
| Soldadura | TIG / arco de argón de doble cara; robots de soldadura automática; placa cortada por láser CNC |
| Verificación del material entrante | Análisis espectrométrico del acero inoxidable |
| Pruebas de presión | Prueba de mantenimiento de presión durante 24 horas |
| Inspección de soldaduras | Inspección de soldaduras mediante rayos X; secuencia de control de calidad en 5 pasos |
| Control de temperatura | Control preciso de la sala de cocción y de la fermentación por zona |
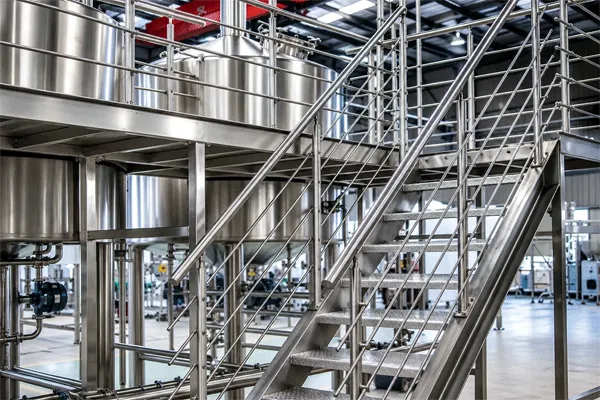
| Plataforma operativa | Plataforma ergonómica diseñada según la altura del recipiente |
| Garantía estructural | 10 años |
| Cumplimiento de la normativa de exportación | Diseñado para cumplir con los requisitos de la Directiva sobre productos sanitarios (CE), UL/cUL y AS1210 |
| Entrega de la reserva | Diseño 3D de la cervecería, planos técnicos y diagrama de flujo del proceso |
Tres notas sobre esa tabla.
El acabado interior de 0,4 μm es una especificación de rugosidad, la misma propiedad que ASME BPE aborda en sus designaciones de acabado higiénico de superficies, y es el parámetro que determina si la limpieza in situ elimina la suciedad o simplemente la humedece. Solicítelo en μm Ra en lugar de por el nombre del grado de pulido, ya que la nomenclatura de grados varía entre fabricantes.
“Engineered to meet PED (CE), UL/cUL and AS1210” is precise wording and worth understanding. It means vessels and control panels are designed against the requirements of those standards. It is a different statement from holding a third-party certificate for a specific unit. Any supplier should be able to tell you which of the two they are offering, and should be able to show you the document.
Las dimensiones de los recipientes se establecen por pedido en lugar de fijarse a un catálogo, porque a esta escala el diseño se adapta al edificio. Elaboramos el diseño 3D según el plano de planta medido, las posiciones de los desagües, las obstrucciones del techo y el suministro eléctrico disponible antes de que comience la fabricación, lo que evita que llegue un recipiente que no pueda entrar en la sala o colocarse bajo la línea de rociadores.
En comparación con los tanques de segunda mano de las industrias láctea y alimentaria que a menudo se presentan como una vía de bajo coste para acceder a este rango de capacidad, los recipientes diseñados específicamente para la elaboración de cerveza difieren en cuatro aspectos concretos: una cobertura de camisa dimensionada para la carga térmica de fermentación en lugar de para mantener el producto, una geometría de fondo cónico para la recolección de levadura, una clasificación de presión que permite el spunding y la carbonatación natural, y trazabilidad documentada de los materiales. Los tanques convertidos son más baratos por litro. La cervecería montada con ellos, por lo general, no lo es.
Preguntas frecuentes
P: ¿Cuántos barriles produce un lote de 3 BBL?
R: Seis barriles estadounidenses de medio barril a partir de 352 L, antes de las pérdidas. Calcule 5.5 barriles como cifra realista después de pérdidas de turbio, levadura y trasiego del 5–10 %.
P: ¿Cuánto espacio de suelo necesita un sistema de elaboración de 3 BBL?
R: Los recipientes de la sala de cocción ocupan por sí solos unos 2 m². Una cervecería operativa con seis fermentadores, glicol, CIP, manipulación de grano y logística de barriles necesita 45–60 m² (485–645 ft²), más espacio de envasado si corresponde.
P: ¿Qué altura de techo requiere un sistema de 3 BBL?
R: 3,0 m como mínimo; 3,4 m resulta cómodo. Los fermentadores a esta escala alcanzan 2,0–2,3 m de altura total, y se necesita espacio libre por encima de la boca de acceso superior. Mida hasta la obstrucción más baja, incluidos los rociadores y los conductos, no hasta la losa estructural.
P: ¿2 BBL o 3 BBL?
R: 3 BBL en la mayoría de los casos. Produce un 50 % más de cerveza por lote con aproximadamente la misma mano de obra por día de elaboración, los mismos espacios libres y 6–9 m² más de espacio. La opción de 2 BBL solo tiene sentido cuando la sala realmente no admite la mayor superficie ocupada o cuando un único lote de 235 L encaja con un programa de grifos deliberadamente pequeño y de alta rotación.
P: ¿Cuánta alimentación eléctrica necesita una sala de cocción eléctrica de 3 BBL?
R: Habitualmente, 30–40 kW trifásicos entre la caldera y el HLT. El dimensionamiento de los elementos de la caldera se determina por el tiempo de calentamiento y la tasa de evaporación: unos 16 kW para alcanzar la ebullición en 45 minutos y unos 15.5 kW para mantener una ebullición del 7 %/hora con 352 L.
P: ¿Puede un sistema de 3 BBL elaborar cerveza de alta graduación?
R: No a volumen completo de lote por encima de aproximadamente 1.080 OG en una cuba de maceración estándar de 3 BBL, porque la carga de grano más el agua de empaste supera el volumen del recipiente. Las opciones son una relación de maceración más concentrada, una maceración dividida, adiciones de azúcar en la caldera o especificar una cuba de maceración/filtración sobredimensionada al realizar el pedido.
P: ¿Cuál es la diferencia entre los sistemas de 3 BBL y 3.5 BBL?
R: 59 L, o un barril adicional de medio barril por lote. El diámetro del recipiente aumenta aproximadamente 5 cm y la superficie ocupada menos de 0,5 m², por lo que, cuando el espacio lo permite, 3,5 BBL es generalmente la mejor opción en rendimiento por superficie ocupada.