David Zhang | Fondatore e CEO, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Pubblicato l'8 agosto 2026
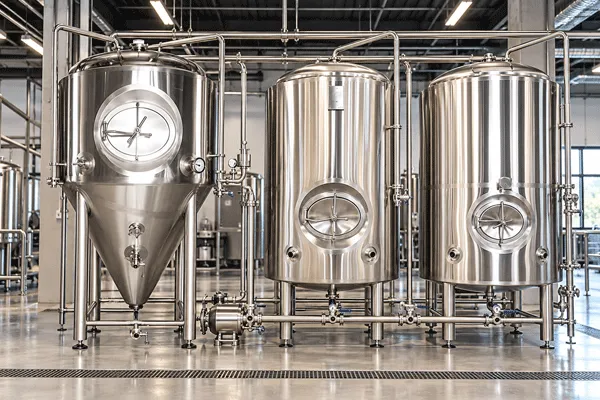
Vasche di fermentazione e i bright beer tank condividono materiali e finiture, ma differiscono per quattro specifiche: geometria del fondo (cono a 60° rispetto a fondo bombato), pressione di progetto (in genere 0,15–0,30 MPa rispetto a 0,30 MPa), numero di zone della camicia e margine per lo spazio di testa (20–25% rispetto a 5–10%). A parità di volume utile, un bright tank è più basso di circa 1,2 m.
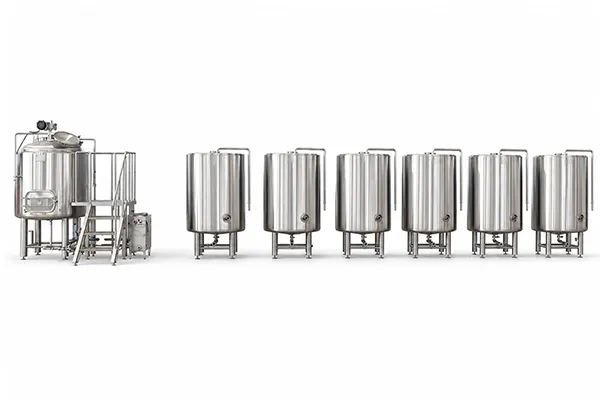
I parametri tecnici che determinano la durata utile
La maggior parte dei preventivi per serbatoi indica capacità, materiale e prezzo. I parametri che determinano se un serbatoio sarà ancora in servizio al dodicesimo anno sono solitamente quelli omessi:
| Parametro di specifica | Perché determina la vita utile |
| Volume utile vs volume totale | Determina se il serbatoio contiene effettivamente la cotta e se il krausen raggiunge la PRV |
| Spessore della lamiera di mantello e cono | Determina la resistenza alla deformazione sotto cicli di pressione e vuoto |
| Pressione di progetto e resistenza al vuoto | Il collasso da vuoto durante il CIP è la causa più comune ed evitabile di perdita totale |
| Tipo di camicia, numero di zone e copertura | Determina la velocità di raffreddamento raggiungibile e il volume di glicole necessario |
| Finitura superficiale (Ra) e dove si applica | Determina i tempi di lavaggio CIP e la resistenza al pitting |
| Grado del materiale per componente | La resistenza ai cloruri, non la resistenza meccanica, è il vero nodo del confronto tra 304 e 316L |
| Posizione del passo d'uomo | Baratta l'accesso a livello del pavimento con la superficie della camicia e una penetrazione nel perimetro di pressione |
| Passivazione e tracciabilità dei materiali | Determina se l'acciaio si comporta come quello indicato a disegno |
Ciascuno di questi parametri è trattato in una sezione dedicata qui sotto, con i relativi valori. Il confronto diretto tra fermentatore e bright tank si trova invece in un'apposita sezione più avanti.
Volume utile o volume totale? Chiarisci prima questo aspetto
Un serbatoio venduto come “10 BBL” può indicare 1.200 L di birra o 1.200 L di acciaio. La differenza sta nello spazio di testa previsto, che è pari al 20–25% su un fermentatore.
Un fermentatore con un volume utile di 1.200 L (circa 10 BBL) necessita di circa 1.500 L di volume totale del serbatoio, poiché il krausen nella fase di high kräusen deve avere uno spazio in cui espandersi che non sia la valvola di sicurezza o la linea di blow-off. Acquistando un serbatoio da 1.200 L di volume totale per una cotta da 1.200 L, vi ritroverete a pulire il krausen dalla PRV a ogni birra luppolata.
I bright tank richiedono molto meno margine. La birra che entra in un bright beer tank ha già superato la fase di fermentazione attiva, quindi uno spazio di testa del 5–10% è sufficiente, principalmente per la schiuma di carbonatazione e l'espansione termica.
Chiedi a ciascun fornitore tre numeri, non uno solo: il volume totale del serbatoio, il volume utile e la percentuale di spazio di testa utilizzata per ricavare l'uno dall'altro. Se un preventivo indica un solo numero, non si tratta di una specifica tecnica, ma di un dato di marketing.
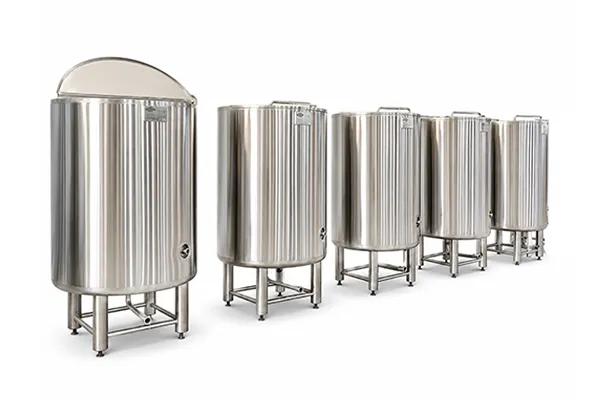
Dimensioni in base alla capacità
I dati riportati di seguito presuppongono un cono a 60° sui fermentatori (parete del cono a 60° rispetto all'orizzontale), fondo bombato sui bright tank, uno spazio di testa del 25% sui fermentatori e del 10% sui bright tank, con gambe regolabili incluse nell'altezza complessiva.
Serbatoi di fermentazione (cilindroconici)
| Volume di lavoro | Volume totale dell'involucro | Diametro | Altezza del cono | Altezza cilindro | Altezza totale con gambe | Altezza libera minima al soffitto |
| 600 L (circa 5 BBL) | 750 L | 0,90 m | 0,78 m | 0.92 m | circa 2,6 m | 3.1 m |
| 1.200 L (circa 10 BBL) | 1,500 L | 1.10 m | 0,95 m | 1.26 m | circa 3,2 m | 3.7 m |
| 2.400 L (circa 20 BBL) | 3,000 L | 1.40 m | 1.21 m | 1.55 m | circa 3,9 m | 4.4 m |
| 4.700 L (circa 40 BBL) | 5,875 L | 1.80 m | 1.56 m | 1.79 m | circa 4,6 m | 5.2 m |
Serbatoi per birra chiara (fondo bombato, verticale)
| Volume di lavoro | Volume totale dell'involucro | Diametro | Altezza cilindro | Altezza totale con gambe | Altezza libera minima al soffitto |
| 600 L (circa 5 BBL) | 660 L | 0,90 m | 1.04 m | circa 2,0 m | 2.4 m |
| 1.200 L (circa 10 BBL) | 1,320 L | 1.10 m | 1.39 m | circa 2,4 m | 2.9 m |
| 2.400 L (circa 20 BBL) | 2,640 L | 1.40 m | 1.72 m | circa 2,9 m | 3,4 m |
| 4.700 L (circa 40 BBL) | 5,170 L | 1.80 m | 2.03 m | circa 3,3 m | 3.8 m |
Due elementi da notare in queste tabelle.
A parità di volume utile, il bright tank è più basso di 1,2–1,3 m, una differenza interamente dovuta al cono e allo spazio di testa aggiuntivo. In un edificio con un'altezza utile di 3,5 m, i bright tank da 2.400 L ci stanno, mentre i fermentatori da 2.400 L no. Questo singolo vincolo ha condizionato il layout di più cantine di qualunque altro.
L'altezza libera minima dal soffitto non corrisponde all'altezza del serbatoio. Include lo spazio utile per estrarre la sfera di lavaggio attraverso il passo d'uomo superiore e per far ruotare il coperchio del passo d'uomo. Misurate fino all'ostacolo più basso presente nell'ingombro a terra del serbatoio, che di solito è un erogatore sprinkler o una dorsale del glicole, non la soletta.
Costruzione del mantello e del cono
| Componente | Spessore tipico della lamiera | Note |
| Mantello cilindrico (incamiciato) | 3,0 mm fino a 2.400 L; 4,0 mm oltre | La camicia aggiunge rigidità, ma non resistenza al vuoto nelle zone prive di camicia |
| Cono | 3.0–4.0 mm | Sostiene l'intero carico di liquido più il lievito; nei serbatoi più grandi ha uno spessore maggiore rispetto al fasciame |
| Fondo superiore | 3.0 mm | Bombato, non piatto; i fondi piatti si deformano sotto vuoto |
| Rivestimento esterno | 0,8–1,0 mm SS304 | Estetica e contenimento dell'isolamento, non strutturale |
| Isolamento | 50–80 mm di schiuma poliuretanica | Lo spessore determina per quanto tempo il serbatoio mantiene la temperatura a glicole spento |
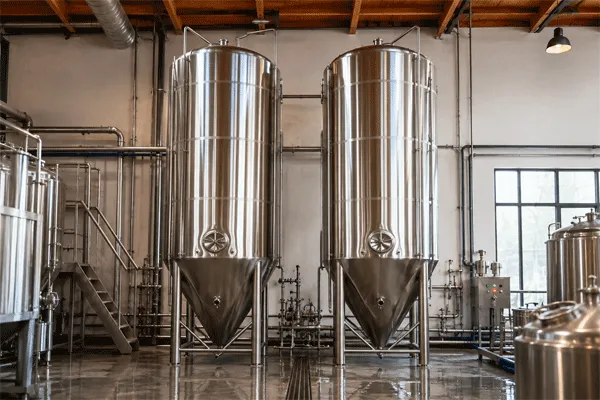
L'angolo del cono merita una nota a parte. Un cono a 60° (misurato rispetto all'orizzontale) è lo standard di birrificazione perché raccoglie il lievito in modo affidabile senza aggiungere altezza eccessiva. Un cono a 72° fa precipitare il lievito più rapidamente e garantisce una raccolta più densa, al costo di circa 0,35 m di altezza aggiuntiva su un serbatoio da 2.400 l. Se l'altezza del soffitto è ridotta, 60° è il giusto compromesso. Se effettuate raccolta e reinoculo in modo intensivo, il cono a 72° ripaga l'altezza in più.
Per quanto riguarda il grado del materiale, l'idea errata più comune è che l'SS316L sia “più resistente” dell'SS304. Non è così; le proprietà meccaniche sono molto simili. Ciò che ha in più il 316L è il molibdeno, che offre una resistenza nettamente migliore alla vaiolatura (pitting) da cloruri. È questo il vero criterio di scelta:
- Il fasciame in SS304 è idoneo quando i cloruri nell'acqua sono bassi e il programma di sanificazione non è a base di cloro.
- Vale la pena specificare l'SS316L nei casi in cui l'acqua di rete contenga concentrazioni elevate di cloruri, se si utilizzano detergenti clorati oppure sui componenti a contatto con liquidi stagnanti: sezioni coniche, corpi valvola, prese campione.
Pagare per avere l'acciaio 316L ovunque mentre si sanifica con la candeggina significa spendere male i soldi. La candeggina provoca vaiolatura anche sul 316L.
Camicia: tipo, zone e copertura
Le camicie bugnate, saldate a laser al mantello, rappresentano lo standard commerciale. Rispetto a una camicia a mezza canna, la conformazione bugnata offre un coefficiente di scambio termico più elevato per unità di superficie e contiene molto meno glicole, un aspetto fondamentale quando si calcola il volume complessivo di glicole nell'intera cantina. La mezza canna sopporta pressioni della camicia più elevate, che tuttavia non sono necessarie nel settore birrario.
Il numero di zone varia in base alle dimensioni del serbatoio:
| Dimensioni del serbatoio | Zone della camicia | Copertura |
| Fino a 1.200 l | 1 zona | Mantello inferiore, talvolta cono |
| 1,200–3,000 L | 2 zone | Cono più mantello inferiore, con valvole indipendenti |
| Oltre i 3.000 l | 2–3 zone | Cono, mantello inferiore, mantello superiore |
La presenza di valvole indipendenti per ciascuna zona consente di abbattere la temperatura del cono mantenendo più caldo il mantello superiore, oppure di raffreddare dall'alto verso il basso per innescare moti convettivi. In un serbatoio a zona singola si dispone invece di un solo setpoint e di qualunque stratificazione si crei all'interno del serbatoio.
Richiedete la superficie della camicia espressa come valore numerico, in m². È il dato che determina la velocità di raffreddamento raggiungibile ed è il dato che un portello d'accesso laterale riduce.
Si noti inoltre che il mantello costituisce uno spazio in pressione separato dall’interno del serbatoio. Ai sensi della Direttiva UE sulle attrezzature a pressione 2014/68/UE, la categorizzazione dipende dal prodotto tra pressione massima ammissibile e volume, e il mantello viene valutato in base ai propri PS e V anziché essere incluso nel recipiente. È soggetto a un proprio requisito di protezione contro le sovrapressioni.
Classificazione di pressione e vuoto: la specifica che tutti dimenticano
| Valori nominali | Serbatoio di fermentazione | Serbatoio per birra finita |
| Pressione di progetto | 0,15–0,30 MPa (1,5–3,0 bar) | 0,30 MPa (3,0 bar), talvolta 0,40 MPa |
| Pressione di esercizio | 0,10–0,15 MPa (1,0–1,5 bar) | 0,15–0,25 MPa (1,5–2,5 bar) |
| Vacuum rating | Vuoto totale, −0,1 MPa | Vuoto totale, −0,1 MPa |
| Dispositivi di sicurezza e scarico | Valvola di sicurezza (PRV) più valvola rompi-vuoto | Valvola di sicurezza (PRV) più valvola rompi-vuoto |
I serbatoi per birra finita presentano una pressione nominale più elevata perché contengono birra già carbonata e devono sopportare la contropressione durante il trasferimento all'imbottigliatrice. Un serbatoio tarato per 0,15 MPa non può gestire il riempimento in contropressione, e scoprirlo dopo l'installazione è un errore molto costoso.
La riga del vuoto è quella che distrugge i serbatoi. Ecco la dinamica del guasto: si completa un ciclo CIP caustico a caldo, l'interno del serbatoio è saturo di vapore e aria calda, si chiudono le valvole e poi si introduce acqua di risciacquo fredda. Il vapore condensa, il volume interno crolla e la pressione atmosferica fa il resto. Un fasciame cilindrico è molto resistente alla trazione, ma relativamente debole contro la pressione esterna: un serbatoio certificato per 3 bar di pressione interna può implodere a soli 0,3 bar di vuoto differenziale se non è mai stato progettato per reggerlo.
Tre conseguenze per la vostra specifica:
- Richiedere che nell'offerta sia dichiarato il valore nominale di vuoto, non una dicitura generica come “collaudato a pressione”. Vuoto totale, −0,1 MPa, messo per iscritto.
- Richiedere una valvola rompi-vuoto installata e collegata, e verificare durante la messa in servizio che non sia isolata dietro una valvola chiusa. Gli operatori la chiudono durante la carbonatazione e se ne dimenticano.
- Verificate che il fondello superiore sia bombato. A questo diametro, un fondello superiore piatto non ha quasi alcuna capacità di resistere al vuoto.
Questo è anche il caso più chiaro in cui una garanzia non vi aiuterà. Maggiori dettagli più avanti.
Finitura superficiale e punto di applicazione del valore Ra
La norma ASME BPE definisce le designazioni delle superfici e le convenzioni di misurazione dell'Ra per le apparecchiature di processo igieniche, mentre gli standard sanitari 3-A disciplinano la drenabilità, la geometria priva di fessure e i requisiti delle superfici a contatto con il prodotto. Entrambi costituiscono i punti di riferimento da specificare in una richiesta di offerta (RFQ).
Un interno lucidato a specchio con Ra di 0,4 μm si pulisce più rapidamente a parità di portata CIP rispetto a una finitura più grezza e offre al biofilm meno superficie a cui ancorarsi. Ma il dato ha valore solo in base al suo ambito di applicazione, quindi ponetevi due domande:
- Il valore di Ra dichiarato copre saldature, fondi e cono o soltanto l'interno del fasciame cilindrico? Lucidare l'interno del fasciame è un'operazione semplice. Rifinire un cordone di saldatura interno e la transizione tra cono e fasciame allo stesso Ra richiede manodopera qualificata, ed è qui che si nota la differenza con i serbatoi più economici.
- Il serbatoio è stato passivato dopo la lucidatura finale, e con che cosa? La passivazione citrica o nitrica ripristina lo strato di ossido di cromo asportato dalla molatura. Una superficie lucidata non passivata sembra perfetta, ma sviluppa vaiolatura nel giro di un anno.
Pratica sul campo correlata: se viene saldato un nuovo raccordo su un serbatoio in loco, la zona termicamente alterata deve essere ripassivata. Omettere questo passaggio causa vaiolatura (pitting) attorno al nuovo raccordo e, di norma, la saldatura sul campo invalida anche la garanzia strutturale.
Posizione del passo d'uomo: laterale o superiore
| Aspetto | Portello d'accesso laterale | Passo d'uomo superiore |
| Accesso | A livello del pavimento; ispezione interna sui serbatoi più grandi | Richiede una piattaforma o una scala |
| Luppolatura a secco | Semplice a livello del pavimento | Scomodo sui serbatoi alti |
| Superficie della camicia | Elimina la copertura della camicia in quella zona del fasciame | Nessun effetto |
| Confine di pressione | Ulteriore penetrazione nel mantello | Penetrazione nella calotta, zona a minore sollecitazione |
| Rischio legato alla pulizia | La scanalatura della guarnizione costituisce un interstizio a livello del prodotto | La guarnizione si trova al di sopra del livello della birra |
| Applicazione pratica | Consigliabile al di sopra di circa 2.400 l | Standard al di sotto di tale capacità |
Nei serbatoi inferiori a 1.200 L, un portello d'accesso laterale sottrae una frazione significativa della superficie di camicia disponibile su un mantello che ne ha poca da risparmiare. Oltre i 2.400 L, il vantaggio in termini di accesso prevale generalmente e la superficie della camicia è proporzionalmente meno influenzata. I serbatoi di maturazione accettano più facilmente portelli d'accesso laterali perché il loro carico di raffreddamento è una frazione di quello di un fermentatore, quindi la perdita di superficie di camicia costa meno.
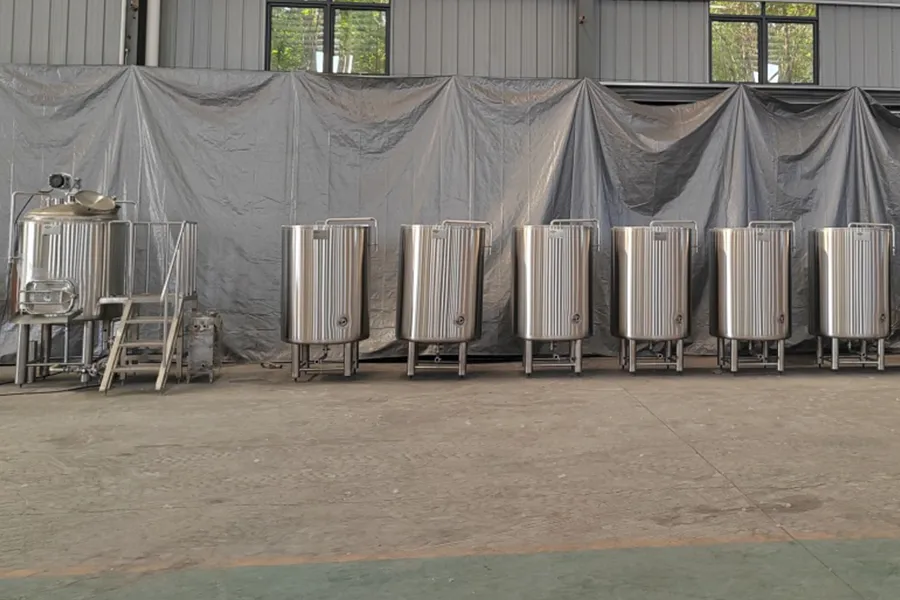
Fermentatore e serbatoio birra finita a confronto: le differenze nelle specifiche
Questo è il confronto diretto. Tutto quanto sopra si applica a entrambi i tipi di serbatoio; la tabella seguente è il punto in cui differiscono.
| Specifiche | Serbatoio di fermentazione | Serbatoio per birra finita |
| Geometria del fondo | Cono a 60° o 72°, per la raccolta del lievito | Bombato, oppure con lieve pendenza di 5–15° verso uno scarico laterale |
| Spazio di testa previsto | 20–25% per il krausen | 5–10% per schiuma ed espansione termica |
| Pressione di progetto | 0,15–0,30 MPa (1,5–3,0 bar) | Da 0,30 MPa (3,0 bar) in su, per riempimento in contropressione |
| Rapporto d'aspetto del cilindro (H:D) | Da 2:1 a 3:1, favorisce i moti convettivi durante la fermentazione | Da 1,5:1 a 2:1, riduce il battente idrostatico per una carbonazione uniforme |
| Copertura della camicia | Cono più mantello, 2–3 zone | Solo mantello, solitamente a 1 zona |
| Carico di raffreddamento | Calore di fermentazione e abbattimento termico (crash cooling) | Solo mantenimento a 0–2 °C |
| Isolamento | 50–80 mm, determinante per la velocità di raffreddamento | 50–80 mm, portante in funzione del tempo di mantenimento |
| Braccio di travaso | Braccio di travaso orientabile sopra il letto di lievito | Non richiesto; scarico sul fondo |
| Spurgo lievito | Valvola a farfalla all'apice del cono | Nessuno |
| Pietra di carbonatazione | Opzionale | Standard |
| Valvola di campionamento | Valvola di campionamento asettico, cono e parte centrale del mantello | Singola valvola di campionamento asettica |
| Altezza complessiva a parità di volume utile | Riferimento | circa 1,2–1,3 m più corto |
| Intervallo tipico di temperatura di esercizio | Da −2 °C a 25 °C | Da −2 °C a 4 °C |
Da quella tabella derivano due implicazioni operative.
Un unitank — un fermentatore progettato con una pressione nominale più elevata e una candela di carbonatazione — può svolgere la funzione di un bright tank; per questo i piccoli birrifici li acquistano evitando del tutto i serbatoi di condizionamento. Funziona. Ciò a cui si rinuncia è un fermentatore che avrebbe potuto essere impiegato per fermentare, e la geometria del cono implica che si sta carbonatando sopra un letto di lievito. Si tratta di una decisione sulla capacità produttiva mascherata da specifica tecnica del serbatoio.
Fare il contrario non funziona. Un serbatoio di condizionamento (bright tank) non può fermentare, perché non ha un cono per raccogliere il lievito e la sua camicia non è in grado di assorbire il calore di fermentazione.
Cosa copre e cosa non copre una garanzia strutturale di 10 anni
Essere specifici al riguardo conta più del numero di anni, perché il divario tra ciò che gli acquirenti presumono e ciò che significa una garanzia strutturale è ampio.
| Coperto dalla garanzia strutturale | Non coperto |
| Integrità delle saldature di mantello, cono e fondo | Guarnizioni, O-ring e tenute (materiali di consumo) |
| Integrità delle saldature della camicia e perdite | Valvole, attuatori, pompe (garanzie sui componenti, tipicamente 12–24 mesi) |
| Difetti del materiale di base riconducibili alla lamiera | Sensori di temperatura, termoregolatori, manometri |
| Deformazione strutturale entro la pressione e il vuoto nominali | Collasso da vuoto in assenza di valvola rompi-vuoto o con valvola isolata |
| Porosità delle saldature riscontrata durante l'ispezione | Danni da sovrapressione con valvola PRV isolata o ostruita |
| — | Pitting da cloruri dovuto alla composizione chimica dell'acqua o a sanitizzanti a base di cloro |
| — | Abrasione o perdita di passivazione causata da pagliette d'acciaio, spugnette abrasive o candeggina |
| — | Danni da congelamento dovuti al setpoint del glicole o a un errore di controllo |
| — | Danni da movimentazione e trasporto |
| — | Qualsiasi danno o anomalia conseguente a saldature o aggiunte di attacchi in loco non autorizzate |
Le due voci della colonna di destra che generano più controversie sono il pitting da cloruri e il collasso da vuoto. Entrambi sembrano difetti del materiale, ma nessuno dei due lo è. La vaiolatura causata da candeggina o acqua ad alto contenuto di cloruri è il risultato di una reazione chimica a cui l'acciaio risponde normalmente; il collasso da vuoto con una valvola rompi-vuoto bloccata è un evento di natura operativa.
Quindi le domande utili da porre a un fornitore non riguardano la dicitura principale. Sono: quali documenti la supportano e cosa devo fare per mantenerla valida? Per la prima, chiedete certificati dei materiali tracciabili fino alla lamiera in formato EN 10204 3.1, specifiche delle procedure di saldatura e registri di qualificazione dei saldatori riferiti alla ISO 3834, registrazioni delle prove di pressione e vuoto con durata di mantenimento e calibrazione dei manometri, nonché il metodo di passivazione. Per la seconda, ottenete per iscritto le condizioni di manutenzione prima dell’ordine, non dopo un guasto.
Specifiche dei serbatoi di fermentazione e maturazione/condizionamento (bright beer tank) ZPET
Entrambe le linee di serbatoi sono costruite secondo le stesse specifiche di base, con geometrie e parametri nominali differenziati in base alla funzione.
| Articolo | Specifiche |
| Linee di prodotto | Serbatoi di fermentazione; Serbatoi per birra brillante |
| Materiali di contatto | SS304 / SS316L per uso sanitario |
| Finiture interne | Lucidatura a specchio da 0,4 μm |
| Camicia di raffreddamento | Giacca con rilievi, saldata al laser |
| Manway | Passaggio superiore di serie; passaggio laterale opzionale |
| Isolamento | Schiuma poliuretanica con rivestimento in SS304 |
| Produzione | Saldatura TIG ad arco con argon su entrambi i lati; taglio laser CNC; robot di saldatura automatici |
| Test | Analisi dei materiali mediante spettrometro; prova di mantenimento della pressione per 24 ore; ispezione delle saldature a raggi X; controllo qualità in 5 fasi |
| Garanzia strutturale | 10 anni |
| Conformità alle norme sull'esportazione | Progettato per soddisfare i requisiti PED (CE), UL/cUL e AS1210 |
| Intervallo di capacità | Nano 1–5 BBL fino ai modelli commerciali da 40 BBL e oltre |
| Documentazione tecnica | Layout 3D della cantina, disegni tecnici e diagrammi di flusso di processo prima della fabbricazione |
| Risposta tecnica | Entro un giorno lavorativo |
| Prezzi | Preventivo a progetto; nessun listino prezzi o fascia di prezzo pubblicata |
Vale la pena evidenziare la prova di tenuta della pressione a 24 ore, poiché la durata del mantenimento è il parametro in cui i protocolli di collaudo variano maggiormente tra i vari fornitori. Un serbatoio che mantiene la pressione per dieci minuti dimostra molto meno di uno che la mantiene per un giorno intero; la porosità della saldatura con microperdite lente si evidenzia solo nell'arco di diverse ore. L'ispezione radiografica delle saldature rileva i difetti sottosuperficiali che un controllo visivo e un test con liquidi penetranti non colgono, e sono esattamente i difetti che si trasformano in perdite dall'intercapedine dopo tre anni di utilizzo.
Per quanto riguarda il layout, il vincolo dell'altezza del soffitto riportato nelle tabelle dimensionali precedenti è l'elemento da risolvere sulla carta. Elaborare un layout 3D della cantina a partire dalle misure reali dell'edificio prima della produzione evita di scoprire che un fermentatore da 2.400 L passa dalla porta ma urta la linea sprinkler. Poiché i serbatoi vengono spediti direttamente dalla fabbrica senza ricarichi del distributore, la differenza di budget si traduce in spessore della lamiera, superficie della camicia e qualità dei raccordi, piuttosto che in margini.
Compromessi da chiarire senza mezzi termini
Una lamiera più spessa non è priva di svantaggi.
Un fasciame da 4 mm su un serbatoio da 1.200 l aggiunge peso, costi e massa termica, e il serbatoio non durerà significativamente più a lungo se la causa di guasto è il pitting da cloruri anziché la deformazione. È opportuno adeguare lo spessore al rischio effettivo.
Una finitura a specchio innalza gli standard di pulizia da rispettare.
Con un valore Ra di 0,4 μm, la pulizia meccanica abrasiva è categoricamente esclusa: basta una sola passata con una spugnetta abrasiva per rovinare la finitura in quel punto. I birrifici che non riescono ad attenersi rigorosamente a una procedura di pulizia esclusivamente chimica non traggono dal livello di finitura il beneficio per cui hanno pagato.
Gli unitank scambiano capacità con capitale.
Saltare i serbatoi di brillatura consente di risparmiare serbatoi e spazio a pavimento, ma costa cicli del fermentatore durante il condizionamento e la carbonatazione. Con un basso numero di SKU e un volume moderato, è la scelta giusta. Con l’aumentare dei cicli settimanali, smette di esserlo.
I passi d’uomo laterali penalizzano il raffreddamento.
La comodità dell'accesso ad altezza d'uomo è reale, ma lo è anche la superficie della camicia di raffreddamento a cui si rinuncia. Sui fermentatori più piccoli questo compromesso si rivela svantaggioso più spesso di quanto i fornitori ammettano.
Scheda tecnica da inviare con una richiesta di offerta
Richiedete questi dati sotto forma di valori numerici, per iscritto, prima di effettuare qualsiasi confronto:
- Volume totale del mantello, volume utile e percentuale dello spazio di testa tra i due.
- Spessore della lamiera per fasciame, cono e fondo superiore, indicati separatamente.
- Grado del materiale per componente, compresi corpi valvola e prese campione.
- Pressione di progetto, pressione di esercizio e grado di vuoto, in MPa o bar.
- Tipo di camicia, numero di zone e superficie totale della camicia in m².
- Valore Ra e superfici esatte a cui si applica, inclusi cordoni di saldatura e cono.
- Metodo di passivazione e verifica se sia stata eseguita dopo la lucidatura finale.
- Spessore dell'isolamento e calibro del rivestimento.
- Angolo del cono, misurato rispetto al piano orizzontale, e altezza complessiva compresi i piedini.
- Programma degli attacchi con dimensioni: passo d’uomo, braccio di travaso, CIP, pozzetto termometrico, valvola di campionamento, pressione di taratura PRV, rompivuoto, pietra di carbonatazione, valvola di scarico.
- Protocollo di collaudo con tempi di mantenimento e indicazione del metodo non distruttivo utilizzato sulle saldature.
- Pacchetto documentale: certificati dei materiali, qualifiche di saldatura, registri di collaudo, dichiarazione di conformità.
Due argomenti correlati che questo confronto di specifiche tralascia, ed entrambi incidono sulla scelta dei serbatoi: i serbatoi orizzontali di condizionamento, che risolvono il problema delle cantine con soffitti bassi a scapito della superficie calpestabile e con una geometria CIP meno comoda; e il bilanciamento della linea principale del glicole lungo il parco serbatoi, dove l'ultimo serbatoio di un anello non bilanciato non riesce a mantenere il setpoint, indipendentemente dall'efficienza della sua camicia. Tenete conto del secondo aspetto ogni volta che aggiungete serbatoi a una cantina esistente anziché costruirne una nuova.
Domande frequenti
D: Qual è la differenza tra un serbatoio di fermentazione e un bright beer tank?
R: Un fermentatore presenta un cono a 60° o 72° per la raccolta del lievito, uno spazio di testa del 20–25% per il krausen e una camicia di raffreddamento sia sul cono che sul fasciame. Un serbatoio di maturazione/bright tank ha un fondo bombato, uno spazio di testa del 5–10%, una pressione nominale più elevata per il riempimento in contropressione e il raffreddamento solo sul fasciame. A parità di volume utile, il bright tank è circa 1,2 m più basso.
D: Posso usare un fermentatore come bright tank?
R: Sì, se è specificato come unitank con una pressione di progetto di 0,30 MPa e una candela di carbonatazione. È comune in presenza di un numero ridotto di referenze. Il compromesso è la capacità del fermentatore occupata durante il condizionamento e la carbonatazione su un letto di lievito. Un bright tank non può essere utilizzato per fermentare.
D: È preferibile specificare SS304 o SS316L?
R: Hanno una resistenza meccanica simile; il 316L resiste meglio alla corrosione puntiforme da cloruri grazie al suo contenuto di molibdeno. Specificare il 316L dove i cloruri nell’acqua sono elevati, dove si utilizza qualsiasi detergente clorato o sui componenti che contengono liquido stagnante. L’SS304 è appropriato altrove. Nessun grado resiste all’esposizione regolare alla candeggina.
D: Perché il valore nominale di vuoto è importante in un serbatoio per birrificazione?
R: Perché la condensazione del vapore dopo un ciclo CIP a caldo può generare un vuoto parziale, e un fasciame resistente alla trazione è relativamente debole contro la pressione esterna. È necessario richiedere una resistenza al vuoto nominale totale certificata di -0,1 MPa, una valvola rompi-vuoto installata e raccordata, e un fondo superiore bombato.
D: Cosa copre effettivamente una garanzia strutturale di 10 anni?
R: L'integrità delle saldature su fasciame, cono, fondo e camicia, difetti del materiale di base riconducibili alla lamiera e deformazioni entro i limiti nominali di pressione e vuoto. Non copre guarnizioni e tenute, componenti acquistati da terzi, vaiolatura (pitting) da cloruri dovuta alla composizione dell'acqua o ai sanificanti, collasso da vuoto con valvola rompi-vuoto isolata, danni da congelamento, danni da trasporto o qualsiasi problema derivante da saldature eseguite in opera.
D: Di che altezza del soffitto ho bisogno per un fermentatore da 20 BBL?
R: Circa 4,4 m di altezza libera per un serbatoio cilindroconico da 2.400 l (circa 20 BBL) di volume utile con un diametro di 1,4 m, che corrispondono a circa 3,9 m di serbatoio più lo spazio utile per sollevare la sfera di lavaggio (spray ball) e aprire il chiusino. Misurate fino all'ostacolo più basso nell'ingombro a terra del serbatoio, non fino alla soletta.
D: Vale la pena pagare per 0,4 μm Ra?
R: Riduce i tempi di lavaggio CIP a parità di portata e offre meno punti di ancoraggio al biofilm, quindi sì su scala produttiva — a patto che il valore sia valido per saldature e cono e non solo per l'interno del fasciame, e purché il serbatoio sia stato passivato dopo la lucidatura finale. Inoltre, vincola in modo permanente a una pulizia esclusivamente chimica.
D: Quanto costano serbatoi commerciali per birrificio costo?
R: Il prezzo viene quotato per singolo progetto. Capacità, grado del materiale, spessore della lamiera, area della camicia, classe di pressione, programma degli attacchi e requisiti di conformità della destinazione incidono tutti sulla cifra, e non viene pubblicato alcun listino prezzi. Inviate capacità, dimensioni della cantina e un programma degli attacchi per ricevere un preventivo.