David Zhang | Fundador y director ejecutivo, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Publicado el 8 de agosto de 2026
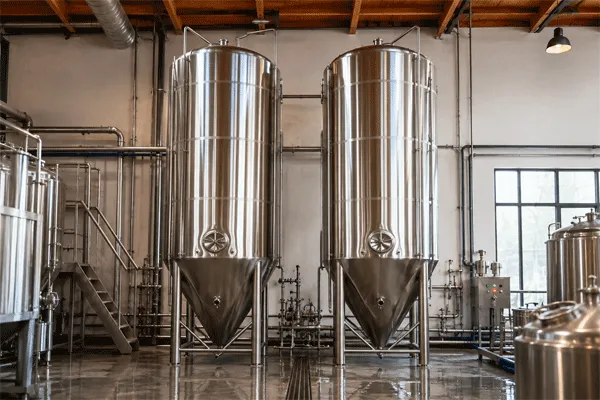
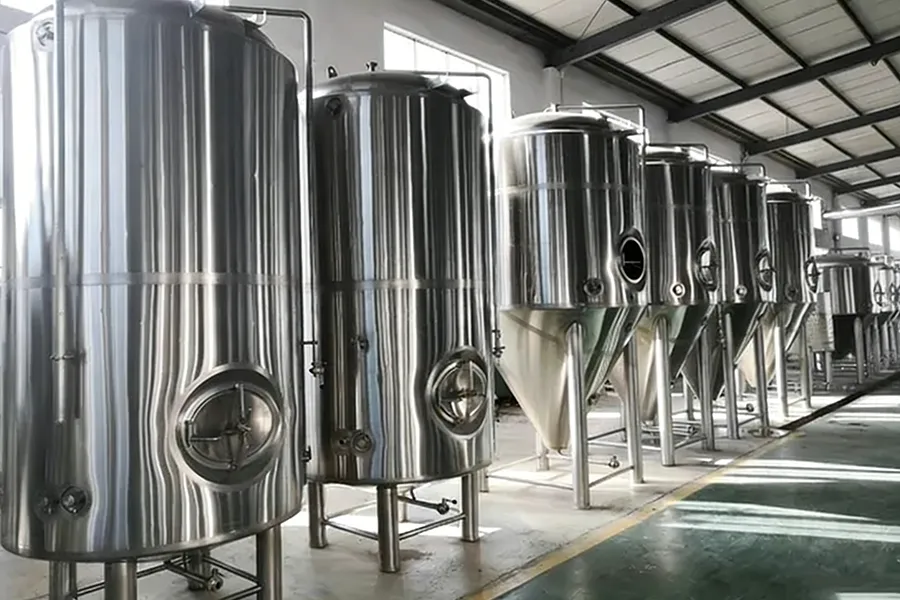
Tanques de fermentación y los tanques de cerveza brillante comparten materiales y acabado, pero difieren en cuatro especificaciones: geometría del fondo (cono de 60° frente a fondo abombado), presión de diseño (normalmente de 0,15 a 0,30 MPa frente a 0,30 MPa), número de zonas de camisa y margen de espacio de cabeza (20-25 % frente a 5-10 %). Con el mismo volumen de trabajo, un tanque de cerveza brillante es aproximadamente 1,2 m más bajo.
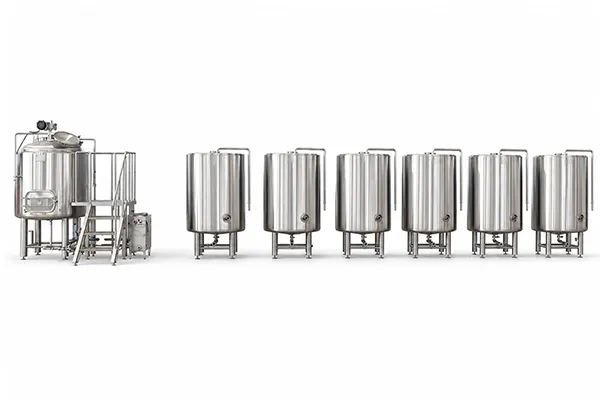
Los campos de especificación que determinan la vida útil
La mayoría de los presupuestos de tanques detallan la capacidad, el material y el precio. Los campos que determinan si un tanque continuará en servicio tras doce años suelen ser los que se omiten:
| Campo de especificación | Por qué determina la vida útil |
| Volumen de trabajo vs. volumen total | Determina si el tanque realmente alberga su lote y si el krausen alcanza la PRV |
| Espesor de chapa del cuerpo y del cono | Determina la resistencia a la deformación bajo ciclos de presión y vacío |
| Presión de diseño y clasificación de vacío | El colapso por vacío durante la CIP es la pérdida total evitable más común |
| Tipo de camisa, número de zonas y cobertura | Define la velocidad de enfriamiento alcanzable y el volumen de glicol requerido |
| Acabado superficial (Ra) y dónde se aplica | Determina el tiempo de CIP y la resistencia a la corrosión por picaduras |
| Grado de material por componente | La resistencia a los cloruros, no la resistencia mecánica, es el verdadero dilema entre 304 y 316L |
| Posición de la boca de hombre | Intercambia el acceso a nivel de suelo por área de la camisa y una penetración en el límite de presión |
| Pasivado y trazabilidad del material | Determina si el acero se comporta como el acero especificado en el plano |
Cada uno de estos aspectos cuenta con su propia sección a continuación, con valores específicos. La comparación directa entre fermentador y tanque de cerveza brillante se detalla más adelante en una sección independiente.
¿Volumen de trabajo o volumen total? Defínalo primero
Un tanque vendido como «10 BBL» puede significar 1.200 L de cerveza o 1.200 L de acero. La diferencia es el margen de espacio de cabeza, y en un fermentador es del 20–25 %.
Un fermentador con 1.200 l (aprox. 10 BBL) de volumen de trabajo requiere aproximadamente 1.500 l de volumen total del cuerpo, ya que la espuma en pleno kräusen necesita un espacio hacia donde expandirse que no sea su válvula de alivio de presión ni su línea de purga. Compre un tanque con 1.200 l de volumen total para un lote de 1.200 l y se encontrará limpiando restos de kräusen de la PRV en cada ale lupulada.
Los tanques de cerveza brillante necesitan mucho menos. La cerveza que entra a un tanque de cerveza brillante ya ha superado la fermentación activa, por lo que un espacio de cabeza del 5 al 10 % es suficiente, principalmente para la formación de espuma por carbonatación y la dilatación térmica.
Pida a cada proveedor tres cifras, no una: el volumen total del cuerpo, el volumen de trabajo y el porcentaje de espacio de cabeza utilizado para derivar uno del otro. Si una cotización le proporciona solo un número, no es una especificación: es una cifra publicitaria.
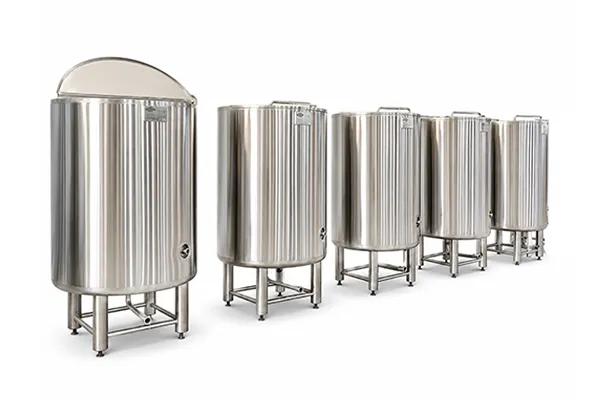
Dimensiones por capacidad
Las siguientes cifras asumen un cono de 60° en fermentadores (pared del cono a 60° respecto a la horizontal), fondo cóncavo (toriesférico) en tanques de maduración, 25 % de espacio de cabeza en fermentadores y 10 % en tanques de maduración, incluyendo las patas ajustables en la altura total.
Tanques de fermentación (cilindrocónicos)
| Volumen de trabajo | Volumen total del cuerpo | Diámetro | Altura del cono | Altura del cuerpo cilíndrico | Altura total con patas | Altura libre mínima al techo |
| 600 L (aprox. 5 BBL) | 750 L | 0.90 m | 0.78 m | 0.92 m | aprox. 2,6 m | 3.1 m |
| 1200 L (aprox. 10 BBL) | 1,500 L | 1.10 m | 0.95 m | 1.26 m | aprox. 3,2 m | 3.7 m |
| 2.400 l (aprox. 20 bbl) | 3,000 L | 1.40 m | 1.21 m | 1.55 m | aprox. 3,9 m | 4.4 m |
| 4.700 L (aprox. 40 BBL) | 5,875 L | 1.80 m | 1.56 m | 1.79 m | aprox. 4,6 m | 5.2 m |
Depósitos de cerveza clara (fondo bombeado, vertical)
| Volumen de trabajo | Volumen total del cuerpo | Diámetro | Altura del cuerpo cilíndrico | Altura total con patas | Altura libre mínima al techo |
| 600 L (aprox. 5 BBL) | 660 L | 0.90 m | 1.04 m | aprox. 2,0 m | 2.4 m |
| 1200 L (aprox. 10 BBL) | 1,320 L | 1.10 m | 1.39 m | aprox. 2,4 m | 2.9 m |
| 2.400 l (aprox. 20 bbl) | 2,640 L | 1.40 m | 1.72 m | aprox. 2,9 m | 3,4 m |
| 4.700 L (aprox. 40 BBL) | 5,170 L | 1.80 m | 2.03 m | aprox. 3,3 m | 3.8 m |
Dos aspectos que vale la pena observar en estas tablas.
Con el mismo volumen de trabajo, el tanque de cerveza brillante es 1,2–1,3 m más bajo, todo lo cual proviene del cono y del espacio de cabeza adicional. En un edificio con 3,5 m de altura libre, caben tanques de cerveza brillante de 2.400 L y no fermentadores de 2.400 L. Esa única limitación ha redirigido más diseños de bodegas que cualquier otra.
La columna de altura libre mínima no es la altura del tanque. Añade el espacio necesario para extraer una bola de aspersión por la boca de hombre superior y para abrir la tapa de la boca de hombre. Mida hasta la obstrucción más baja dentro de la huella del tanque, que normalmente es un cabezal de rociador o una tubería principal de glicol, no la cubierta.
Construcción del cuerpo y del cono
| Componente | Espesor típico de la chapa | Notas |
| Cuerpo cilíndrico (con camisa) | 3,0 mm hasta 2.400 L; 4,0 mm por encima | La camisa aporta rigidez, pero no resistencia al vacío en las zonas sin camisa |
| Cono | 3.0–4.0 mm | Soporta toda la carga de líquido más la levadura; más grueso que el cuerpo en tanques grandes |
| Cabezal superior | 3.0 mm | Abombado, no plano; los fondos planos se deforman bajo vacío |
| Revestimiento exterior | 0,8–1,0 mm de SS304 | Estética y retención del aislamiento, no estructural |
| Aislamiento | 50–80 mm de espuma de poliuretano | El espesor determina cuánto tiempo un tanque mantiene la temperatura con el glicol desconectado |
El ángulo del cono merece una nota. Un cono de 60° (medido desde la horizontal) es el estándar cervecero porque recoge la levadura de forma fiable sin añadir una altura excesiva. Un cono de 72° hace que la levadura descienda más rápido y proporciona una cosecha más compacta, a cambio de aproximadamente 0,35 m de altura adicional en un tanque de 2.400 L. Si el espacio libre del techo es limitado, 60° es el compromiso adecuado. Si cosecha y vuelve a inocular de forma intensiva, los 72° justifican esa altura adicional.
En cuanto al grado del material, existe la idea errónea muy extendida de que el SS316L es más «resistente» que el SS304. No es así; sus propiedades mecánicas son muy similares. Lo que sí tiene el 316L es molibdeno, lo que le confiere una resistencia notablemente mayor a la corrosión por picaduras por cloruros. Ese es el verdadero factor de decisión:
- El cuerpo de SS304 es adecuado cuando los cloruros del agua son bajos y el programa de desinfectantes no contiene cloro.
- Vale la pena especificar SS316L donde el agua de red contenga niveles elevados de cloruros, donde se utilice cualquier limpiador clorado o en componentes que contengan líquido estancado: secciones cónicas, cuerpos de válvulas o tomas de muestras.
Pagar por 316L en toda la instalación mientras se desinfecta con lejía es gastar el dinero en el lugar equivocado. La lejía también picará el 316L.
Camisa: tipo, zonas y cobertura
Las camisas de hoyuelos, soldadas con láser a la virola, son el estándar comercial. Frente a una camisa de serpentín de media caña, el patrón de hoyuelos ofrece un mayor coeficiente de transferencia de calor por unidad de área y contiene mucho menos glicol, lo cual importa al multiplicar el inventario de glicol en una bodega. La media caña soporta mayor presión en la camisa, algo que la elaboración de cerveza no necesita.
La cantidad de zonas escala con el tamaño del tanque:
| Tamaño del tanque | Zonas de la camisa | Cobertura |
| Hasta 1.200 L | 1 zona | Cuerpo inferior, a veces el cono |
| 1,200–3,000 L | 2 zonas | Cono más virola inferior, con válvulas independientes |
| Por encima de 3000 l | 2–3 zonas | Cono, cuerpo inferior, cuerpo superior |
El valvulado independiente por zonas es lo que permite enfriar bruscamente el cono mientras se mantiene el cuerpo superior más caliente, o enfriar de arriba abajo para generar convección. En un tanque de una sola zona, solo se dispone de un punto de consigna y de la estratificación que resulte en el tanque.
Pida la superficie de la camisa como un valor numérico, en m². Es el dato que determina la velocidad de enfriamiento alcanzable y la cifra que una boca de hombre lateral reduce.
Tenga en cuenta también que la camisa es un espacio de presión independiente del interior del tanque. Según la Directiva de Equipos a Presión de la UE 2014/68/UE, la categorización depende del producto de la presión máxima admisible y el volumen, por lo que la camisa se evalúa según sus propios PS y V en lugar de integrarse con el depósito. Requiere su propio sistema de alivio de presión.
Valores nominales de presión y vacío: la especificación que la gente olvida
| Clasificación | Tanque de fermentación | Tanque de cerveza brillante |
| Presión de diseño | 0,15–0,30 MPa (1,5–3,0 bar) | 0,30 MPa (3,0 bar); en ocasiones, 0,40 MPa |
| Presión de trabajo | 0,10–0,15 MPa (1,0–1,5 bar) | 0,15–0,25 MPa (1,5–2,5 bar) |
| Clasificación de vacío | Vacío total, −0,1 MPa | Vacío total, −0,1 MPa |
| Dispositivos de alivio | Válvula de alivio de presión más rompevacío | Válvula de alivio de presión más rompevacío |
Los tanques de cerveza brillante tienen una clasificación de presión más alta porque contienen cerveza carbonatada y deben soportar contrapresión durante la transferencia a una llenadora. Un tanque clasificado para 0,15 MPa no puede admitir llenado con contrapresión, y descubrirlo después de la instalación resulta caro.
La fila de vacío es la que acaba con los tanques. Esta es la secuencia de fallo: terminas un ciclo CIP cáustico en caliente, el interior del tanque está lleno de vapor y aire caliente, cierras las válvulas y luego introduces agua fría de enjuague. El vapor se condensa, el volumen interno disminuye y la presión atmosférica hace el resto. Una virola cilíndrica es muy resistente a la tracción y comparativamente débil frente a la presión externa: un tanque clasificado para 3 bar internos puede implosionar con 0,3 bar de vacío diferencial si nunca fue diseñado para ello.
Tres implicaciones para sus especificaciones:
- Exija que la cotización indique una clasificación de vacío explícita, no simplemente «probado a presión». Vacío total, −0,1 MPa, por escrito.
- Exija que se instale y canalice una válvula rompevacío, y confirme durante la puesta en marcha que no quede aislada detrás de una válvula cerrada. Los operarios la cierran durante la carbonatación y luego se olvidan.
- Confirme que el fondo superior sea abombado. Un fondo superior plano de este diámetro prácticamente no tiene capacidad para soportar vacío.
Este también es el caso más claro en el que una garantía no le servirá. Más información a continuación.
Acabado superficial y dónde se aplica el valor de Ra
ASME BPE define las designaciones de superficie y las convenciones de medición de Ra para equipos de procesos higiénicos, y las normas sanitarias 3-A regulan la capacidad de drenaje, la geometría sin hendiduras y los requisitos de las superficies en contacto con el producto. Ambos son los puntos de referencia que conviene citar en una solicitud de cotización.
Un interior con pulido espejo de 0,4 μm Ra se limpia más rápido a un caudal de CIP determinado que un acabado más rugoso y ofrece menos adherencia a las biopelículas. Pero la cifra solo es útil según su alcance, así que haga dos preguntas:
- ¿Cubre el valor de Ra indicado las soldaduras, los fondos y el cono, o solo el interior del cuerpo cilíndrico? Pulir el interior del cuerpo cilíndrico es sencillo. Pulir un cordón de soldadura interno y la transición del cono al cuerpo hasta alcanzar el mismo valor de Ra requiere mucha mano de obra, y ahí es donde difieren los tanques más económicos.
- ¿Se pasivó el tanque después del pulido final y con qué producto? La pasivación con ácido cítrico o nítrico restaura la capa de óxido de cromo que elimina el lijado. Una superficie pulida sin pasivar tiene un aspecto perfecto y se pica en menos de un año.
Práctica relacionada en campo: si alguien suelda una nueva conexión en un tanque in situ, esa zona afectada por el calor debe repasivarse. Omitirlo produce picaduras alrededor del nuevo accesorio, y la soldadura en campo normalmente también anula la garantía estructural.
Posición de la boca de hombre: lateral o superior
| Aspecto | Boca de hombre lateral | Boca de hombre superior |
| Acceso | A nivel del suelo; inspección interna en tanques más grandes | Requiere plataforma o escalera |
| Adición de lúpulo en seco | Straightforward at floor level | Incómodo en tanques altos |
| Área de camisa | Elimina la cobertura de camisa en esa zona del cuerpo | Sin efecto |
| Límite de presión | Additional penetration in the shell | Penetración en el cabezal, zona de menor tensión |
| Riesgo de limpieza | Gasket groove is a crevice at product level | La junta se sitúa por encima del nivel de la cerveza |
| Adecuación práctica | Adecuado a partir de unos 2.400 L | Estándar por debajo de ese volumen |
En tanques de menos de 1.200 L, una boca de hombre lateral elimina una fracción significativa del área de camisa disponible en una virola que no tiene mucho margen. Por encima de 2.400 L, la ventaja de acceso generalmente prevalece y el área de camisa se ve proporcionalmente menos afectada. Los tanques de guarda aceptan más fácilmente las bocas de hombre laterales porque su carga de refrigeración es una fracción de la de un fermentador, por lo que perder área de camisa cuesta menos.
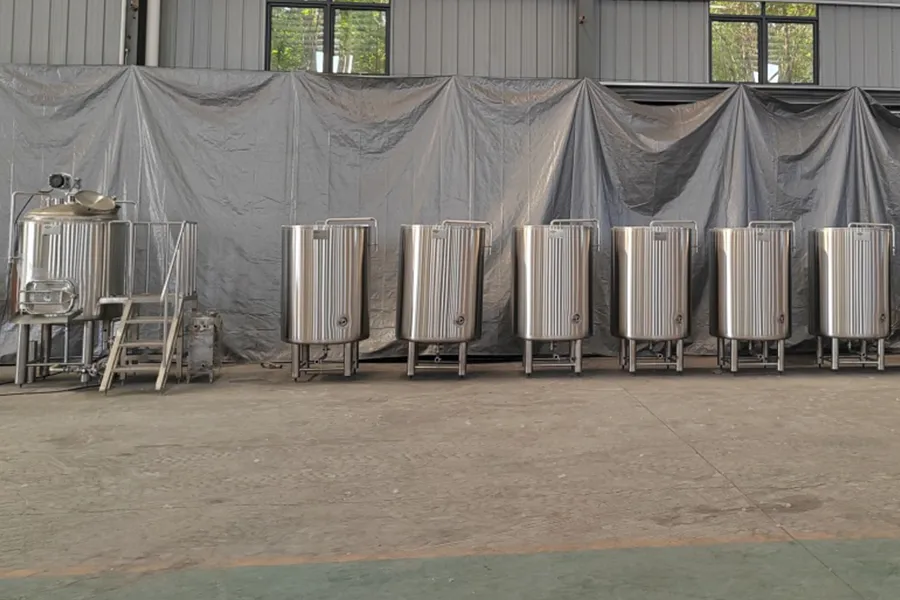
Fermentador frente a tanque de guarda: diferencias de especificación
This is the head-to-head. Everything above applies to both tank types; the table below is where they part.
| Especificación | Tanque de fermentación | Tanque de cerveza brillante |
| Geometría del fondo | Cono de 60° o 72°, para la recolección de levadura | Dished, or shallow 5–15° slope to a side drain |
| Margen de espacio de cabeza | 20–25 % para la espuma krausen | 5–10 % para espuma y expansión térmica |
| Presión de diseño | 0,15–0,30 MPa (1,5–3,0 bar) | 0,30 MPa (3,0 bar) o más, para llenado a contrapresión |
| Relación de aspecto del cilindro (H:D) | 2:1 a 3:1; favorece la convección durante la fermentación | De 1,5:1 a 2:1, reduce la altura hidrostática para una carbonatación uniforme |
| Cobertura de la camisa | Cono más virola, 2–3 zonas | Shell only, usually 1 zone |
| Carga de refrigeración | Calor de fermentación más enfriamiento rápido | Mantenimiento únicamente a 0–2 °C |
| Aislamiento | 50–80 mm, capacidad de carga en función de la velocidad de enfriamiento | 50–80 mm, dimensionado según el tiempo de mantenimiento |
| Racking arm | Rotatable racking arm above the yeast bed | No necesario; salida inferior |
| Descarga de levadura | Válvula de mariposa en el vértice del cono | Ninguna |
| Piedra de carbonatación | Opcional | Estándar |
| Válvula de muestreo | Válvula de muestreo aséptica, cono y carcasa intermedia | Válvula única de muestreo aséptico |
| Altura total con el mismo volumen de trabajo | Referencia | aprox. 1,2–1,3 m más corto |
| Rango típico de temperatura de servicio | De −2 °C a 25 °C | −2 °C a 4 °C |
De esa tabla se desprenden dos implicaciones operativas.
Un unitank —un fermentador especificado con una clasificación de presión más alta y una piedra de carbonatación— puede desempeñar la función de un tanque de guarda, por lo que las cervecerías pequeñas los compran y prescinden por completo de los tanques de guarda. Funciona. Lo que se sacrifica es un fermentador que podría estar fermentando, y la geometría cónica implica que se carbonata sobre un lecho de levadura. Es una decisión de capacidad disfrazada de especificación del tanque.
Ir en la otra dirección no funciona. Un tanque de guarda no puede fermentar, porque no tiene cono para recoger la levadura y su camisa no puede absorber el calor de fermentación.
Qué cubre una garantía estructural de 10 años y qué no cubre
Ser específico sobre esto importa más que la cantidad de años, porque la brecha entre lo que los compradores suponen y lo que significa cualquier garantía estructural es amplia.
| Cubierto por una garantía estructural | No cubierto |
| Integridad de las soldaduras de la virola, el cono y el cabezal | Gaskets, O-rings and seals (consumables) |
| Jacket weld integrity and leaks | Válvulas, actuadores, bombas (garantías de los componentes, normalmente de 12 a 24 meses) |
| Base material defects traceable to the plate | Sensores de temperatura, controladores, manómetros |
| Deformación estructural dentro de la presión y el vacío nominales | Vacuum collapse where no vacuum breaker was fitted, or it was isolated |
| Porosidad de soldadura detectada durante la inspección | Over-pressure damage with the PRV isolated or plugged |
| — | Picaduras por cloruros derivadas de la química del agua o de desinfectantes clorados |
| — | Abrasión o pérdida de pasivación por lana de acero, estropajos o lejía |
| — | Daños por congelación debido al punto de ajuste de glicol o a un error de control |
| — | Rigging and transit damage |
| — | Anything after unauthorized field welding or port addition |
Las dos líneas de esa columna de la derecha que causan más disputas son las picaduras por cloruros y el colapso por vacío. Ambas parecen fallos del material, pero ninguna lo es. Las picaduras causadas por lejía o agua con alto contenido de cloruros son un resultado químico ante el cual el acero se comporta normalmente; el colapso por vacío con un rompevacío bloqueado es un incidente operativo.
Por tanto, las preguntas útiles que se deben hacer a un proveedor no se refieren al plazo principal. Son: ¿qué documentos lo respaldan y qué debo hacer para mantenerlo vigente? Para la primera, solicite certificados de materiales trazables hasta la placa en formato EN 10204 3.1, especificaciones de procedimientos de soldadura y registros de cualificación de soldadores conforme a ISO 3834, registros de pruebas de presión y vacío con duración de mantenimiento y calibración de manómetros, y el método de pasivación. Para la segunda, obtenga las condiciones de mantenimiento por escrito antes del pedido, no después de un fallo.
ZPET fermentation and bright beer tank specifications
Ambas líneas de tanques se fabrican con el mismo conjunto de especificaciones básicas, con geometrías y clasificaciones diferenciadas según su función.
| Artículo | Especificación |
| Líneas de productos | Tanques de fermentación; tanques de cerveza brillante |
| Materiales en contacto | SS304 / SS316L de grado sanitario |
| Acabados interiores | Pulido a espejo de 0,4 μm |
| Camisa de enfriamiento | Dimple jacket, laser-welded |
| Boca de acceso | Boca de acceso superior de serie; boca de acceso lateral opcional |
| Aislamiento | Espuma de poliuretano con revestimiento de SS304 |
| Fabricación | Soldadura por arco de argón TIG de doble cara; corte láser CNC; robots de soldadura automáticos |
| Pruebas | Análisis de material por espectrómetro; prueba de mantenimiento de presión de 24 horas; inspección de soldaduras por rayos X; control de calidad de 5 pasos |
| Garantía estructural | 10 años |
| Cumplimiento de la normativa de exportación | Diseñado para cumplir con los requisitos de la Directiva sobre productos sanitarios (CE), UL/cUL y AS1210 |
| Rango de capacidad | Nano 1–5 BBL hasta 40 BBL comerciales y superiores |
| Entregables de ingeniería | Distribución 3D de la bodega, planos técnicos y diagramas de flujo del proceso antes de la fabricación |
| Respuesta técnica | Within one working day |
| Pricing | Quoted per project; no published price list or price range |
The 24-hour pressure hold test is worth singling out, because hold duration is where test protocols vary most between suppliers. A tank that holds pressure for ten minutes has demonstrated much less than one that holds for a day; slow-leaking weld porosity only shows up over hours. X-ray weld inspection catches the subsurface defects a visual check and a dye penetrant test miss, which are precisely the defects that surface as jacket leaks in year three.
On the layout side, the ceiling constraint from the dimension tables above is the thing to resolve on paper. Producing a 3D cellar layout against measured building dimensions before fabrication is how you avoid discovering that a 2,400 L fermenter clears the door but not the sprinkler line. Because tanks ship factory-direct without distributor markup, the budget difference shows up as plate thickness, jacket area and fitting quality rather than as margin.
Trade-offs worth stating plainly
Thicker plate is not free.
A 4 mm shell on a 1,200 L tank adds weight, cost and thermal mass, and the tank will not last meaningfully longer if your failure mode is chloride pitting rather than deformation. Match the thickness to the actual risk.
A mirror finish raises the cleaning standard you have to meet.
At 0.4 μm Ra, mechanical scouring is off the table permanently — one pass with a scouring pad and that surface is gone in that spot. Breweries that cannot enforce a chemical-only cleaning policy get less from the finish than they paid for.
Unitanks trade capacity for capital.
Skipping bright tanks saves vessels and floor area, and costs you fermenter turns during conditioning and carbonation. At a low SKU count and moderate volume it is the right call. As turns per week rise, it stops being one.
Side manways cost cooling.
The floor-level access is real, and so is the jacket area you give up. On smaller fermenters that trade goes the wrong way more often than suppliers mention.
Spec sheet to send with an RFQ
Ask for these as numbers, in writing, before comparing anything:
- Total shell volume, working volume, and the headspace percentage between them.
- Plate thickness for shell, cone and top head, listed separately.
- Material grade by component, including valve bodies and sample ports.
- Presión de diseño, presión de trabajo y clasificación de vacío, en MPa o bar.
- Tipo de camisa, número de zonas y superficie total de la camisa en m².
- Valor Ra y las superficies exactas a las que se aplica, incluidas las soldaduras y el cono.
- El método de pasivación y si se realizó después del pulido final.
- Insulation thickness and cladding gauge.
- Ángulo del cono, medido desde la horizontal, y altura total, incluidas las patas.
- Fitting schedule with sizes: manway, racking arm, CIP, thermowell, sample valve, PRV set pressure, vacuum breaker, carb stone, dump valve.
- Protocolo de pruebas con las duraciones de mantenimiento, y qué método no destructivo se utiliza en las soldaduras.
- Documentación: certificados de materiales, cualificaciones de soldadura, registros de pruebas, declaración de conformidad.
Esta comparación de especificaciones omite dos temas relacionados que modifican la selección del tanque: los tanques horizontales de cerveza brillante, que resuelven el problema de una bodega con techo bajo a costa de superficie de suelo y una geometría de CIP menos práctica; y el equilibrado de las líneas principales de glicol en un conjunto de tanques, donde el último tanque de un circuito desequilibrado no puede mantener su punto de ajuste por muy buena que sea su camisa. Mencione el segundo siempre que añada tanques a una bodega existente en lugar de construir una nueva.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un tanque de fermentación y un tanque de cerveza brillante?
A: A fermenter has a 60° or 72° cone to collect yeast, 20–25% headspace for krausen, and jacket coverage on both cone and shell. A bright tank has a dished bottom, 5–10% headspace, a higher pressure rating for counter-pressure filling, and shell-only cooling. At equal working volume the bright tank is about 1.2 m shorter.
P: ¿Puedo utilizar un fermentador como tanque de cerveza brillante?
R: Sí, si se especifica como un unitank con una presión de diseño de 0,30 MPa y una piedra de carbonatación. Eso es habitual cuando hay pocas SKU. El coste es tener la capacidad del fermentador ocupada durante el acondicionamiento y carbonatar sobre un lecho de levadura. Un tanque de cerveza brillante no puede utilizarse para fermentar.
Q: Should I specify SS304 or SS316L?
R: Tienen una resistencia mecánica similar; el 316L resiste mejor las picaduras por cloruros debido a su contenido de molibdeno. Especifique 316L donde los cloruros en el agua sean elevados, donde se utilice cualquier limpiador clorado o en componentes que contengan líquido estancado. El SS304 es adecuado en otros lugares. Ningún grado resiste la exposición rutinaria a la lejía.
Q: Why does vacuum rating matter on a brewing tank?
R: Porque la condensación del vapor tras un ciclo CIP en caliente puede generar un vacío parcial, y una envolvente resistente a la tracción es comparativamente débil frente a la presión externa. Exija una clasificación declarada para vacío total de −0,1 MPa, un rompevacío instalado y conectado por tuberías, y un fondo superior abombado.
P: ¿Qué cubre realmente una garantía estructural de 10 años?
A: Weld integrity on shell, cone, head and jacket, base material defects traceable to the plate, and deformation within rated pressure and vacuum. It does not cover gaskets and seals, bought-in components, chloride pitting from water chemistry or sanitizers, vacuum collapse with an isolated breaker, freeze damage, transit damage, or anything following field welding.
Q: What ceiling height do I need for a 20 BBL fermenter?
A: About 4.4 m of clear height for a 2,400 L (approx. 20 BBL) working-volume cylindroconical tank at 1.4 m diameter, which is roughly 3.9 m of tank plus clearance to lift a spray ball and swing the manway. Measure to the lowest obstruction in the tank footprint, not to the deck.
Q: Is 0.4 μm Ra worth paying for?
R: Reduce el tiempo de CIP con un caudal determinado y ofrece menos puntos de anclaje para la biopelícula, por lo que sí, a escala de producción, siempre que la cifra incluya las soldaduras y el cono, y no solo el interior de la envolvente, y siempre que el tanque se haya pasivado después del pulido final. También le compromete a una limpieza exclusivamente química de forma permanente.
P: ¿Cuánto cuestan los commercial brewing tanks cost?
A: Pricing is quoted per project. Capacity, material grade, plate thickness, jacket area, pressure rating, fitting schedule and destination compliance requirements all move the figure, and no price list is published. Send capacity, cellar dimensions and a fitting schedule for a quotation.