David Zhang | Fondateur et PDG, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Publié le 8 août 2026
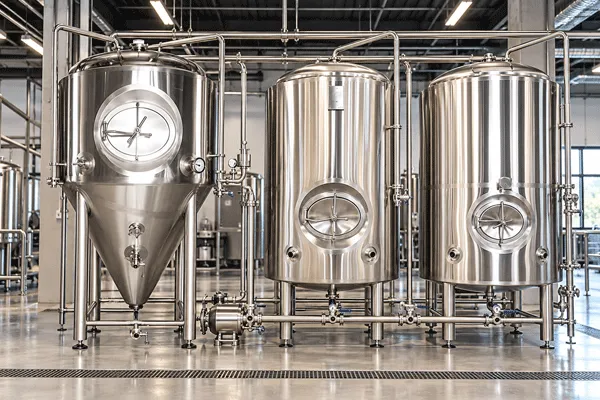
Cuves de fermentation et les cuves de bière finie (bright tanks) partagent les mêmes matériaux et finitions, mais diffèrent sur quatre spécifications : la géométrie du fond (cône à 60° contre fond bombé), la pression de calcul (généralement 0,15–0,30 MPa contre 0,30 MPa), le nombre de zones de double enveloppe et le pourcentage d'espace de tête (20–25 % contre 5–10 %). À volume utile équivalent, une cuve de bière finie est environ 1,2 m moins haute.
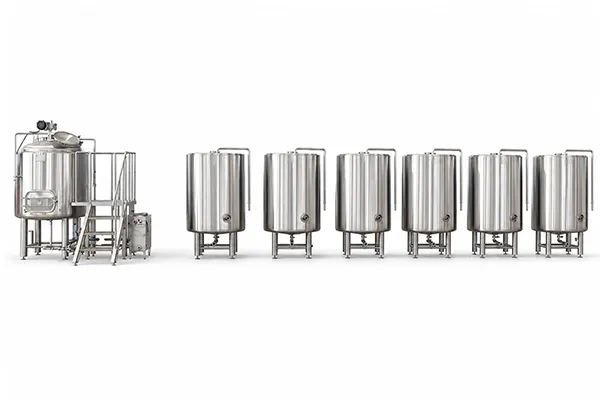
Les spécifications techniques qui déterminent la durée de vie
La plupart des devis de cuves mentionnent la capacité, le matériau et le prix. Pourtant, les caractéristiques qui déterminent si une cuve sera toujours en service au bout de douze ans sont généralement celles qui sont omises :
| Paramètre technique | Pourquoi ce critère détermine la durée de vie |
| Volume utile vs volume total | Détermine si la cuve peut réellement contenir votre brassin et si le krausen risque d'atteindre la soupape de décharge |
| Épaisseur de la virole et de la tôle conique | Détermine la résistance à la déformation lors des cycles de pression et de mise sous vide |
| Pression de conception et tenue au vide | L'écrasement sous vide lors du NEP est la perte totale évitable la plus courante |
| Type de double enveloppe, nombre de zones et couverture | Détermine la vitesse de refroidissement atteignable et le volume de glycol requis |
| Finition de surface (Ra) et zones auxquelles elle s’applique | Conditionne la durée du NEP et la résistance à la corrosion par piqûres |
| Nuance de matériau par composant | La résistance aux chlorures, et non la résistance mécanique, est la véritable question entre le 304 et le 316L |
| Position du trou d'homme | Met en balance l'accessibilité au sol avec la surface de double enveloppe et la traversée de l'enceinte sous pression |
| Passivation et traçabilité des matériaux | Détermine si l’acier se comporte comme l’acier indiqué sur le plan |
Chacun de ces éléments fait l'objet d'une section détaillée ci-dessous, valeurs à l'appui. La comparaison directe entre fermenteur et cuve de garde est présentée dans une section dédiée plus bas.
Volume utile ou volume total ? À définir en priorité
Une cuve vendue comme « 10 BBL » peut désigner soit 1 200 L de bière, soit 1 200 L d’acier. La différence réside dans la réserve d’espace de tête, qui est de 20 à 25 % pour un fermenteur.
Un fermenteur d'un volume utile de 1 200 L (environ 10 BBL) nécessite un volume total de cuve d'environ 1 500 L, car au pic d'activité (high kräusen), la mousse de fermentation doit pouvoir monter sans atteindre votre soupape de décharge ou votre ligne de dégazage. Si vous achetez une cuve d'un volume total de 1 200 L pour un brassin de 1 200 L, vous passerez votre temps à nettoyer le krausen dans la soupape à chaque brassin de ale houblonnée.
Les cuves de garde en demandent bien moins. La bière transférée dans une cuve de garde ayant achevé sa fermentation active, un espace de tête de 5 à 10 % est suffisant, principalement pour absorber le moussage lors de la carbonatation et la dilatation thermique.
Exigez de chaque fournisseur trois valeurs, et non une seule : le volume total de la cuve, le volume utile et le pourcentage d'espace de tête pris en compte pour calculer l'un à partir de l'autre. Si un devis n'indique qu'un seul chiffre, il ne s'agit pas d'une spécification technique, mais d'un argument commercial.
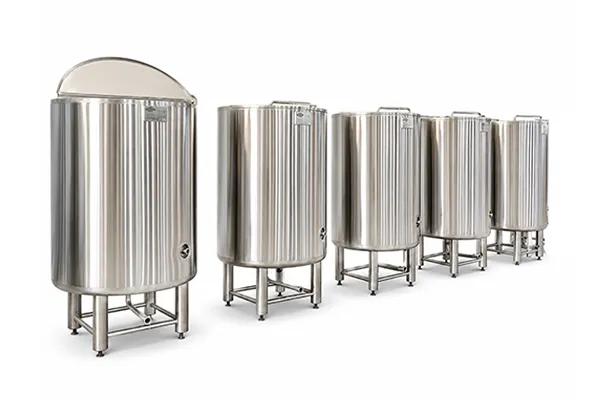
Dimensions selon la capacité
Les chiffres ci-dessous supposent un cône à 60° sur les fermenteurs (paroi du cône à 60° par rapport à l'horizontale), un fond bombé sur les cuves de garde, 25 % d'espace de tête sur les fermenteurs et 10 % sur les cuves de garde, avec les pieds réglables inclus dans la hauteur totale.
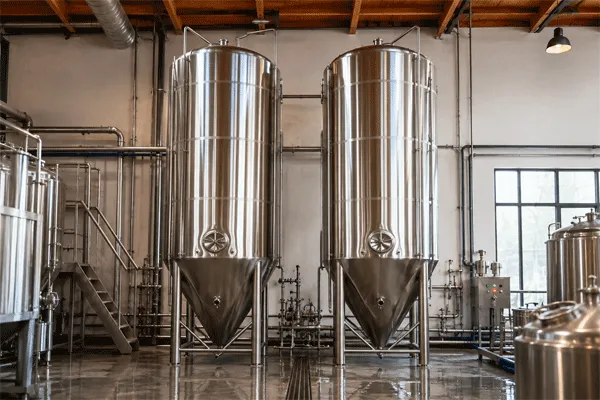
Cuves de fermentation (cylindroconiques)
| Volume de travail | Volume total de l'enveloppe | Diamètre | Hauteur du cône | Hauteur de la virole | Hauteur totale avec pieds | Hauteur libre minimale sous plafond |
| 600 L (env. 5 BBL) | 750 L | 0.90 m | 0.78 m | 0.92 m | env. 2,6 m | 3.1 m |
| 1 200 L (env. 10 BBL) | 1,500 L | 1.10 m | 0.95 m | 1.26 m | env. 3,2 m | 3.7 m |
| 2 400 L (env. 20 BBL) | 3,000 L | 1.40 m | 1.21 m | 1.55 m | env. 3,9 m | 4.4 m |
| 4 700 L (env. 40 BBL) | 5,875 L | 1.80 m | 1.56 m | 1.79 m | env. 4,6 m | 5.2 m |
Cuves à bière claires (fond bombé, vertical)
| Volume de travail | Volume total de l'enveloppe | Diamètre | Hauteur de la virole | Hauteur totale avec pieds | Hauteur libre minimale sous plafond |
| 600 L (env. 5 BBL) | 660 L | 0.90 m | 1.04 m | env. 2,0 m | 2.4 m |
| 1 200 L (env. 10 BBL) | 1,320 L | 1.10 m | 1.39 m | env. 2,4 m | 2.9 m |
| 2 400 L (env. 20 BBL) | 2,640 L | 1.40 m | 1.72 m | env. 2,9 m | 3.4 m |
| 4 700 L (env. 40 BBL) | 5,170 L | 1.80 m | 2.03 m | env. 3,3 m | 3.8 m |
Deux éléments à relever dans ces tableaux.
À volume utile égal, la cuve de garde est plus courte de 1,2 à 1,3 m, entièrement en raison du cône et de l’espace de tête supplémentaire. Dans un bâtiment disposant d’une hauteur libre de 3,5 m, des cuves de garde de 2 400 L peuvent être installées, mais pas des fermenteurs de 2 400 L. Cette seule contrainte a modifié davantage d’agencements de chais que toute autre.
La hauteur libre minimale sous plafond ne correspond pas à la hauteur de la cuve. Elle inclut le dégagement nécessaire pour sortir une boule de lavage par la trappe supérieure et pour ouvrir le couvercle de la trappe. Mesurez jusqu’à l’obstruction la plus basse dans l’emprise au sol de la cuve, généralement une tête de sprinkler ou une conduite principale de glycol, et non jusqu’à la dalle.
Construction de la virole et du cône
| Composant | Épaisseur de tôle typique | Remarques |
| Virole cylindrique (avec jaquette) | 3,0 mm jusqu’à 2 400 L ; 4,0 mm au-delà | La jaquette ajoute de la rigidité, mais ne confère pas de résistance au vide dans les zones sans jaquette |
| Cône | 3.0–4.0 mm | Supporte toute la charge de liquide ainsi que la levure ; plus épais que la virole sur les grandes cuves |
| Fond supérieur | 3.0 mm | Bombé, non plat ; les fonds plats se déforment sous vide |
| Habillage extérieur | SS304 de 0,8 à 1,0 mm | Esthétique et maintien de l’isolation, sans fonction structurelle |
| Isolation | Mousse de polyuréthane de 50 à 80 mm | L’épaisseur détermine combien de temps une cuve conserve sa température lorsque le glycol est coupé |
L’angle du cône mérite une remarque. Un cône à 60° (mesuré depuis l’horizontale) est la norme en brasserie, car il collecte la levure de manière fiable sans ajouter une hauteur excessive. Un cône à 72° fait tomber la levure plus rapidement et permet une récolte plus concentrée, au prix d’environ 0,35 m de hauteur supplémentaire sur une cuve de 2 400 L. Si la hauteur sous plafond est limitée, 60° est le bon compromis. Si vous récoltez et réensemencez de manière intensive, 72° justifie sa hauteur.
Concernant la nuance de matériau, l’idée reçue veut que le SS316L soit « plus résistant » que le SS304. Ce n’est pas le cas ; leurs propriétés mécaniques sont proches. Le 316L contient du molybdène, ce qui lui confère une résistance nettement supérieure à la corrosion par piqûres due aux chlorures. C’est là que se situe réellement la décision :
- Une virole en SS304 convient lorsque la teneur en chlorures de l’eau est faible et que votre programme de désinfection n’est pas à base de chlore.
- L’inox 316L mérite d’être spécifié lorsque l’eau municipale contient des chlorures élevés, lorsque vous utilisez un produit de nettoyage chloré, ou pour les composants qui retiennent du liquide stagnant — sections coniques, corps de vanne, orifices d’échantillonnage.
Payer pour du 316L partout tout en désinfectant à l’eau de Javel, c’est dépenser son argent au mauvais endroit. L’eau de Javel provoquera également de la corrosion par piqûres sur le 316L.
Jaquette : type, zones et couverture
Les jaquettes à picots, soudées au laser à la virole, constituent la norme commerciale. Par rapport à une jaquette à serpentin demi-tube, le motif à picots offre un coefficient de transfert thermique plus élevé par unité de surface et contient beaucoup moins de glycol, ce qui compte lorsque l’on multiplie le volume de glycol dans une cave. Le demi-tube supporte une pression de jaquette plus élevée, dont le brassage n’a pas besoin.
Le nombre de zones varie avec la taille de la cuve :
| Tank size | Jacket zones | Couverture |
| Jusqu’à 1 200 L | 1 zone | Lower shell, sometimes cone |
| 1,200–3,000 L | 2 zones | Cône et virole inférieure, avec vannes indépendantes |
| Au-delà de 3 000 L | 2 à 3 zones | Cône, virole inférieure, virole supérieure |
Le réglage indépendant des zones vous permet de refroidir brutalement le cône tout en maintenant la virole supérieure plus chaude, ou de refroidir du haut vers le bas afin de créer une convection. Sur une cuve à zone unique, vous n’avez qu’un seul point de consigne et la stratification que la cuve vous donne.
Demandez la surface de la jaquette sous forme de chiffre, en m². C’est elle qui détermine la vitesse de refroidissement atteignable, et c’est elle qu’un trou d’homme latéral vient réduire.
Note also that the jacket is a separate pressure space from the tank interior. Under the EU Pressure Equipment Directive 2014/68/EU, categorization depends on the product of maximum allowable pressure and volume, and the jacket is assessed on its own PS and V rather than being folded into the vessel. It carries its own relief requirement.
Pression nominale et résistance au vide : la spécification que l’on oublie
| Rating | Cuve de fermentation | Cuve à bière claire |
| Pression de conception | 0,15–0,30 MPa (1,5–3,0 bar) | 0,30 MPa (3,0 bar), parfois 0,40 MPa |
| Pression de service | 0,10–0,15 MPa (1,0–1,5 bar) | 0,15–0,25 MPa (1,5–2,5 bar) |
| Résistance au vide | Full vacuum, −0.1 MPa | Full vacuum, −0.1 MPa |
| Dispositifs de décharge | Soupape de sûreté et casse-vide | Soupape de sûreté et casse-vide |
Les cuves de garde ont une pression nominale plus élevée parce qu’elles contiennent de la bière carbonatée et doivent supporter une contre-pression lors du transfert vers une soutireuse. Une cuve nominale à 0,15 MPa ne peut pas permettre un remplissage sous contre-pression, et le découvrir après l’installation coûte cher.
The vacuum row is the one that ends tanks. Here is the failure sequence: you finish a hot caustic CIP cycle, the tank interior is full of steam and hot air, you close the valves, then you introduce cold rinse water. The vapor condenses, the internal volume drops, and atmospheric pressure does the rest. A cylindrical shell is very strong in tension and comparatively weak against external pressure — a tank rated to 3 bar internal can implode at 0.3 bar of differential vacuum if it was never designed for it.
Three consequences for your specification:
- Exigez qu’un niveau de vide soit indiqué dans le devis, et non la simple mention « testé sous pression ». Vide complet, −0,1 MPa, par écrit.
- Exigez qu’un casse-vide soit installé et raccordé, et vérifiez lors de la mise en service qu’il n’est pas isolé derrière une vanne fermée. Les opérateurs le ferment pendant la carbonatation et l’oublient.
- Confirm the top head is dished. A flat top head at this diameter has almost no vacuum capacity.
C’est également le cas le plus évident où une garantie ne vous aidera pas. Nous y reviendrons plus bas.
Finition de surface et champ d’application de la valeur Ra
L’ASME BPE définit les désignations de surface et les conventions de mesure du Ra pour les équipements de procédés hygiéniques, tandis que les normes sanitaires 3-A régissent la drainabilité, la géométrie sans interstices et les exigences relatives aux surfaces en contact avec le produit. Toutes deux constituent des références pertinentes auxquelles comparer une demande de devis.
Un intérieur poli miroir à Ra 0,4 μm se nettoie plus rapidement, à débit de CIP égal, qu’une finition plus grossière et offre moins de prises au biofilm. Mais cette valeur n’est valable que dans le périmètre auquel elle s’applique ; posez donc deux questions :
- Le Ra indiqué couvre-t-il les soudures, les fonds et le cône, ou uniquement l'intérieur de la virole cylindrique ? Le polissage intérieur de la virole est simple. Polir un cordon de soudure interne et la transition cône-virole au même Ra exige une main-d'œuvre importante, et c'est là que les cuves d'entrée de gamme pèchent.
- Was the tank passivated after final polish, and with what?Citric or nitric passivation restores the chromium oxide layer that grinding removes. An unpassivated polished surface looks perfect and pits within a year.
Pratique connexe sur le terrain : si quelqu’un soude un nouvel orifice dans une cuve sur site, cette zone affectée thermiquement doit être repassivée. Ne pas le faire provoque de la corrosion par piqûres autour du nouveau raccord, et le soudage sur site annule généralement aussi la garantie structurelle.
Manway position: side or top
| Aspect | Trou d'homme latéral | Trou d’homme supérieur |
| Accès | Floor level; walk-in inspection on larger tanks | Nécessite une plateforme ou une échelle |
| Houblonnage à cru | Simple au niveau du sol | Peu pratique sur les cuves hautes |
| Zone de la double enveloppe | Supprime la couverture de la jaquette dans cette zone de la virole | Aucun effet |
| Enveloppe sous pression | Pénétration supplémentaire dans la virole | Penetration in the head, lower stress zone |
| Risque de nettoyage | La rainure du joint est une zone de rétention au niveau du produit | Le joint se situe au-dessus du niveau de la bière |
| Adéquation pratique | Pertinent au-delà d’environ 2 400 L | Standard below that |
Sur les cuves de moins de 1 200 L, une trappe latérale réduit de manière significative la surface de double enveloppe disponible sur une virole qui n’en a déjà guère à perdre. Au-delà de 2 400 L, l’avantage en matière d’accès l’emporte généralement, et la surface de double enveloppe est proportionnellement moins affectée. Les cuves de garde acceptent plus facilement les trappes latérales, car leur charge de refroidissement ne représente qu’une fraction de celle d’un fermenteur ; la perte de surface de double enveloppe est donc moins coûteuse.
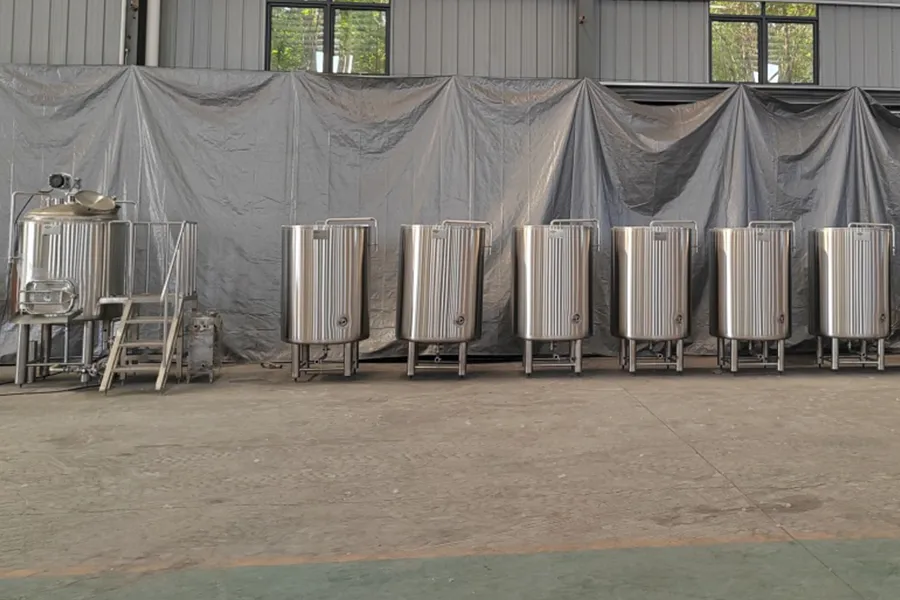
Fermenter vs bright tank: the specification differences
Voici la comparaison directe. Tout ce qui précède s’applique aux deux types de cuves ; le tableau ci-dessous indique où elles diffèrent.
| Spécifications | Cuve de fermentation | Cuve à bière claire |
| Géométrie du fond | Cône à 60° ou 72°, pour la collecte de levure | Dished, or shallow 5–15° slope to a side drain |
| Marge de volume de garde | 20–25% for krausen | 5–10% for foaming and thermal expansion |
| Pression de conception | 0,15–0,30 MPa (1,5–3,0 bar) | 0,30 MPa (3,0 bar) et plus, pour le remplissage à contre-pression |
| Cylinder aspect ratio (H:D) | De 2:1 à 3:1, favorise la convection pendant la fermentation | 1.5:1 to 2:1, lowers hydrostatic head for even carbonation |
| Jacket coverage | Cône plus virole, 2 à 3 zones | Virole uniquement, généralement 1 zone |
| Cooling duty | Heat of fermentation plus crash cooling | Maintien à 0–2 °C uniquement |
| Isolation | 50–80 mm, selon la vitesse de refroidissement | 50–80 mm, déterminant pour la durée de maintien |
| Bras de rayonnage | Rotatable racking arm above the yeast bed | Non requis ; vidange de fond |
| Yeast dump | Vanne papillon au sommet du cône | Aucun |
| Pierre de carbonatation | En option | Standard |
| Vanne d'échantillonnage | Vanne d’échantillonnage aseptique, cône et milieu de virole | Une seule vanne d’échantillonnage aseptique |
| Overall height at equal working volume | Baseline | env. 1,2–1,3 m plus courte |
| Plage de température de service typique | −2 °C à 25 °C | −2 °C à 4 °C |
Deux conséquences opérationnelles découlent de ce tableau.
Une cuve unitaire — un fermenteur spécifié avec une pression nominale plus élevée et une pierre de carbonatation — peut assurer la fonction d’une cuve de garde, raison pour laquelle les petites brasseries en achètent et renoncent entièrement aux cuves de garde. Cela fonctionne. En contrepartie, vous immobilisez un fermenteur qui aurait pu être en fermentation, et la géométrie conique implique une carbonatation au-dessus d’un lit de levure. Il s’agit d’une décision de capacité déguisée en spécification de cuve.
L’inverse ne fonctionne pas. Une cuve de garde ne peut pas fermenter, car elle n’a pas de cône pour recueillir la levure et sa jaquette ne peut pas absorber la chaleur de fermentation.
Ce que couvre une garantie structurelle de 10 ans, et ce qu’elle ne couvre pas
Il est plus important d’être précis à ce sujet que sur le nombre d’années, car l’écart entre ce que les acheteurs supposent et ce que recouvre toute garantie structurelle est considérable.
| Couvert par une garantie structurelle | Non couvert |
| Intégrité des soudures de la virole, du cône et du fond supérieur | Joints, joints toriques et garnitures d’étanchéité (consommables) |
| Intégrité des soudures de la jaquette et fuites | Vannes, actionneurs, pompes (garanties des composants, généralement 12 à 24 mois) |
| Défauts du matériau de base traçables à la tôle | Capteurs de température, régulateurs, manomètres |
| Déformation structurelle dans les limites de pression et de vide nominales | Écrasement sous vide lorsqu’aucun casse-vide n’était installé ou qu’il était isolé |
| Porosité de soudure détectée lors de l’inspection | Dommages dus à une surpression lorsque la soupape de sûreté est isolée ou obstruée |
| — | Piqûres de corrosion par chlorures dues à la chimie de l’eau ou aux désinfectants chlorés |
| — | Abrasion ou perte de passivation due à la laine d’acier, aux tampons à récurer ou à l’eau de Javel |
| — | Dommages dus au gel causés par le point de consigne du glycol ou une erreur de régulation |
| — | Dommages dus au levage et au transport |
| — | Tout élément consécutif à un soudage sur site ou à l’ajout d’un orifice non autorisé |
Les deux lignes de cette colonne de droite qui suscitent le plus de litiges sont les piqûres de corrosion par chlorures et l’écrasement sous vide. Toutes deux ressemblent à une défaillance du matériau, mais aucune ne l’est. Les piqûres dues à l’eau de Javel ou à une eau riche en chlorures résultent de la chimie, l’acier se comportant normalement ; l’écrasement sous vide avec un casse-vide obstrué est un incident d’exploitation.
Les questions utiles à poser à un fournisseur ne portent donc pas sur la durée annoncée. Elles sont les suivantes : quels documents l’étayent, et que dois-je faire pour la maintenir valide ? Pour le premier point, demandez des certificats matière traçables jusqu’à la tôle au format EN 10204 3.1, des descriptifs de mode opératoire de soudage et des enregistrements de qualification des soudeurs référencés à l’ISO 3834, des rapports d’essais de pression et de vide indiquant la durée de maintien et l’étalonnage des manomètres, ainsi que la méthode de passivation. Pour le second, obtenez les conditions de maintenance par écrit avant la commande, et non après une défaillance.
Spécifications des cuves de fermentation et de bière claire ZPET
Les deux gammes de cuves sont fabriquées selon le même ensemble de spécifications de base, leur géométrie et leurs caractéristiques nominales étant différenciées selon leur fonction.
| Objet | Spécifications |
| Gammes de produits | Cuves de fermentation ; cuves de bière de garde |
| Matériaux en contact | Qualité sanitaire inox 304 / inox 316L |
| Finition intérieure | polissage miroir à 0,4 μm |
| Enveloppe de refroidissement | Jaquette à fossettes, soudée au laser |
| Trappe d'accès | Trou d'homme supérieur de série ; trou d'homme latéral en option |
| Isolation | Mousse de polyuréthane avec habillage en SS304 |
| Fabrication | Soudage TIG à l’arc sous argon double face ; découpe laser CNC ; robots de soudage automatiques |
| Essais | Spectrometer material analysis; 24-hour pressure hold test; X-ray weld inspection; 5-step QC |
| Garantie structurelle | 10 ans |
| Conformité en matière d'exportation | Conçu pour répondre aux exigences des normes PED (CE), UL/cUL et AS1210 |
| Plage de capacité | Nano 1 à 5 BBL jusqu’aux installations commerciales de 40 BBL et plus |
| Livrables d'ingénierie | Plan 3D de la cave, dessins techniques et schémas de procédé avant fabrication |
| Réponse technique | Within one working day |
| Pricing | Prix établi au cas par cas ; aucun tarif ni aucune fourchette de prix publiés |
L’essai de maintien en pression de 24 heures mérite d’être souligné, car c’est sur la durée de maintien que les protocoles d’essai varient le plus d’un fournisseur à l’autre. Une cuve qui maintient la pression pendant dix minutes démontre bien moins qu’une cuve qui la maintient pendant une journée ; la porosité de soudure à fuite lente ne se révèle qu’au bout de plusieurs heures. L’inspection radiographique des soudures détecte les défauts sous la surface qu’un contrôle visuel et un essai par ressuage ne détectent pas, précisément les défauts qui se manifestent par des fuites de jaquette au bout de trois ans.
Du point de vue de l’implantation, la contrainte de hauteur sous plafond indiquée dans les tableaux dimensionnels ci-dessus est à résoudre sur plan. Réaliser une implantation 3D de la cave à partir des dimensions mesurées du bâtiment avant fabrication permet d’éviter de découvrir qu’un fermenteur de 2 400 L passe la porte mais pas sous la ligne de sprinklers. Comme les cuves sont expédiées directement de l’usine sans marge de distributeur, la différence de budget se retrouve dans l’épaisseur de tôle, la surface de jaquette et la qualité des raccords, plutôt que dans la marge.
Compromis à énoncer clairement
Une tôle plus épaisse n’est pas gratuite.
Une virole de 4 mm sur une cuve de 1 200 L ajoute du poids, du coût et de la masse thermique, et la cuve ne durera pas sensiblement plus longtemps si votre mode de défaillance est la corrosion par piqûres due aux chlorures plutôt que la déformation. Adaptez l'épaisseur au risque réel.
Une finition miroir élève le niveau de nettoyage que vous devez respecter.
À 0,4 μm Ra, le récurage mécanique est définitivement exclu : un seul passage avec un tampon à récurer et cette surface est perdue à cet endroit. Les brasseries incapables d’imposer une politique de nettoyage uniquement chimique tirent moins parti de cette finition que ce qu’elles ont payé.
Les unitanks échangent de la capacité contre du capital.
Faire l’impasse sur les cuves de garde économise des cuves et de la surface au sol, mais vous coûte des rotations de fermenteurs pendant le conditionnement et la carbonatation. Avec peu de références et un volume modéré, c’est le bon choix. À mesure que les rotations hebdomadaires augmentent, ce ne l’est plus.
Les trous d’homme latéraux coûtent en refroidissement.
L’accès au niveau du sol est réel, tout comme la surface de jaquette à laquelle vous renoncez. Sur les fermenteurs plus petits, ce compromis va plus souvent dans le mauvais sens que ne le mentionnent les fournisseurs.
Fiche technique à envoyer avec une demande de devis
Demandez ces valeurs chiffrées, par écrit, avant toute comparaison :
- Volume total de la virole, volume utile et pourcentage d’espace de tête entre les deux.
- Épaisseur de tôle de la virole, du cône et du fond supérieur, indiquée séparément.
- Nuance du matériau par composant, y compris les corps de vanne et les orifices d’échantillonnage.
- Pression de conception, pression de service et tenue au vide, en MPa ou en bar.
- Type de jaquette, nombre de zones et surface totale de jaquette en m².
- Valeur Ra et surfaces exactes auxquelles elle s’applique, y compris les soudures et le cône.
- Méthode de passivation et indication qu’elle a été appliquée après le polissage final.
- Épaisseur de l'isolation et calibre du revêtement.
- Angle du cône, mesuré par rapport à l'horizontale, et hauteur totale, pieds compris.
- Nomenclature des raccords avec dimensions : trou d'homme, bras de soutirage, NEP, doigt de gant, vanne d'échantillonnage, pression de tarage de la soupape de sécurité, casse-vide, pierre de carbonatation, vanne de vidange.
- Protocole d'essai avec durées de maintien, et méthode non destructive utilisée sur les soudures.
- Dossier documentaire : certificats matière, qualifications de soudage, relevés d'essais, déclaration de conformité.
Deux sujets connexes que cette comparaison de spécifications ne traite pas, et qui modifient tous deux le choix de la cuve : les cuves de garde horizontales, qui résolvent le problème d'une cave à plafond bas au prix d'une plus grande surface au sol et d'une géométrie de NEP moins pratique ; et l'équilibrage des lignes principales de glycol dans une batterie de cuves, où la dernière cuve d'une boucle déséquilibrée ne peut pas maintenir sa consigne, quelle que soit la qualité de sa jaquette. Abordez le second point dès lors que vous ajoutez des cuves à une cave existante plutôt que d'en construire une nouvelle.
Foire aux questions
Q : Quelle est la différence entre une cuve de fermentation et une cuve de bière de garde ?
R : Un fermenteur possède un cône de 60° ou 72° pour recueillir la levure, un espace de tête de 20 à 25 % pour le krausen, et une jaquette couvrant à la fois le cône et la virole. Une cuve de garde possède un fond bombé, un espace de tête de 5 à 10 %, une pression nominale plus élevée pour le remplissage à contre-pression et un refroidissement de la virole uniquement. À volume utile égal, la cuve de garde est environ 1,2 m plus basse.
Q : Puis-je utiliser un fermenteur comme cuve de garde ?
R : Oui, s'il est spécifié comme un unitank avec une pression de conception de 0,30 MPa et une pierre de carbonatation. C'est courant lorsque le nombre de références est faible. Le coût est une capacité de fermenteur immobilisée pendant le conditionnement et la carbonatation au-dessus d'un lit de levure. Une cuve de garde ne peut pas être utilisée pour fermenter.
Q : Dois-je spécifier l'inox 304 ou l'inox 316L ?
R : Elles présentent une résistance mécanique similaire ; le 316L résiste mieux à la corrosion par piqûres due aux chlorures grâce à sa teneur en molybdène. Spécifiez le 316L lorsque la teneur en chlorures de l'eau est élevée, lorsqu'un nettoyant chloré est utilisé, ou pour les composants contenant du liquide stagnant. L'inox 304 convient ailleurs. Aucune nuance ne résiste à une exposition régulière à l'eau de Javel.
Q : Pourquoi la tenue au vide est-elle importante pour une cuve de brassage ?
R : Parce que la vapeur qui se condense après un cycle de NEP chaud peut créer un vide partiel, et qu'une virole résistante en traction est comparativement faible face à la pression extérieure. Exigez une tenue au vide total déclarée de −0,1 MPa, un casse-vide installé et raccordé, ainsi qu'un fond supérieur bombé.
Q : Que couvre réellement une garantie structurelle de 10 ans ?
R : L'intégrité des soudures de la virole, du cône, du fond et de la jaquette, les défauts du matériau de base imputables à la tôle, ainsi que les déformations dans les limites de pression et de vide nominales. Elle ne couvre pas les joints et garnitures, les composants achetés, la corrosion par piqûres due aux chlorures provenant de la chimie de l'eau ou des désinfectants, l'écrasement sous vide avec un casse-vide isolé, les dommages dus au gel, les dommages de transport, ni quoi que ce soit consécutif à un soudage sur site.
Q : Quelle hauteur sous plafond me faut-il pour un fermenteur de 20 BBL ?
R : Environ 4,4 m de hauteur libre pour une cuve cylindroconique de 2 400 L (env. 20 BBL) de volume utile, d'un diamètre de 1,4 m, soit environ 3,9 m pour la cuve plus le dégagement nécessaire pour retirer une boule de lavage et ouvrir le trou d'homme. Mesurez jusqu'à l'obstruction la plus basse dans l'emprise de la cuve, et non jusqu'au plafond.
Q : Est-il utile de payer pour une rugosité Ra de 0,4 μm ?
R : Elle réduit le temps de NEP à débit donné et offre moins de points d'ancrage au biofilm ; oui, donc, à l'échelle de la production — à condition que cette valeur couvre les soudures et le cône, et non le seul intérieur de la virole, et que la cuve ait été passivée après le polissage final. Elle vous engage aussi définitivement à un nettoyage uniquement chimique.
Q : Combien coûtent les cuves de brassage commerciales coût ?
R : Le prix est établi par devis pour chaque projet. La capacité, la nuance de matériau, l'épaisseur de tôle, la surface de jaquette, la pression nominale, la nomenclature des raccords et les exigences de conformité du pays de destination influent tous sur le montant, et aucune liste de prix n'est publiée. Envoyez la capacité, les dimensions de la cave et une nomenclature des raccords pour obtenir un devis.