David Zhang | Основатель и генеральный директор ZPET | Опубликовано 21 августа 2026 г.
Что именно представляет собой брайт-танк?
Форфас — также называемый брайт-танком или BBT — представляет собой рассчитанный на давление сосуд из нержавеющей стали, куда пиво поступает после брожения и фильтрации: для карбонизации, осветления и холодного хранения до готовности к розливу в кеги, банки или бутылки. Это не второй ферментер. Это этап хранения и доводки, который со временем добавляет большинство пивоварен крупнее нано-масштаба.
Пиво поступает из ферментера уже после первичного (а иногда и вторичного) брожения ферментацию, когда основная работа активных дрожжей уже завершена. Оттуда оно обычно проходит через пластинчатый или центробежный фильтр либо просто отстаивается перед поступлением в брайт-танк. Внутри практически одновременно происходят три вещи: содержание растворенного CO2 доводится до целевого уровня, остаточная взвесь и брух выпадают в осадок, а само пиво выдерживается при температуре подачи достаточно долго для стабилизации вкуса. Ни один из этих процессов не требует протекания биологических реакций в емкости — именно поэтому брайт-танкам не нужны коническое дно, увеличенный хедспейс или отводящие линии для сброса пены, обязательные для бродильных танков.
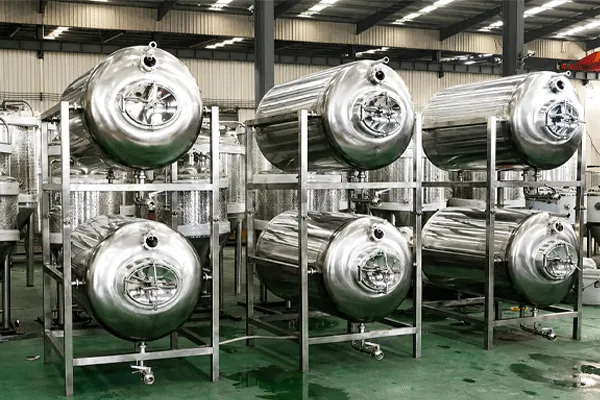
Форфас или бродильный аппарат: где на самом деле проходит граница
Издалека обе емкости выглядят одинаково, и именно здесь начинается путаница. Однако реальные отличия, имеющие значение для выбора объема и характеристик, гораздо более конкретны, чем принято считать.
| Размер | Ферментер | Яркий танк |
| Основная функция | Преобразование сахара в спирт посредством активных дрожжей | Карбонизировать, осветлять, поддерживать при температуре подачи |
| Типичное время выдержки | 1–3 недели, в зависимости от сорта | 1–5 дней |
| Внутреннее давление | Низкое во время активного брожения; шпунтование — только при использовании для карбонизации | Рассчитан на постоянное давление карбонизации |
| Форма днища | Крутой конус, рассчитанный на сбор дрожжей | Неглубокое коническое или торосферическое днище, рассчитанное на осадок (труб), а не на дрожжевую биомассу |
| Холодопроизводительность | Пиковые значения во время активного брожения с последующим снижением | Стабильная, соответствует температуре подачи |
Поскольку задачи форфаса требуют меньше времени и дают более предсказуемый результат, один форфас обычно обслуживает несколько бродильных аппаратов поочередно. Партия, которая сбраживается две-три недели, может осветлиться и насытиться углекислотой в форфасе всего за два-пять дней, в зависимости от сорта и целевого уровня CO2. Именно эта разница в скорости оборота объясняет, почему на крафтовых пивоварнях бродильных емкостей почти всегда больше, чем форфасов.
Без форфаса: когда это разумное решение
Он нужен далеко не каждой пивоварне. Нанопивоварни, разливающие пиво напрямую в гроулеры, и брюпабы с розливом на месте порой проводят дображивание и карбонизацию в той же емкости, где шло брожение, используя сокращенный колд-крэш и поточную карбонизацию вместо выделенного финишного танка. Мутные или нефильтрованные сорта — некоторые New England IPA, ряд фермерских элей — иногда фасуются с видимым осадком взвешенных дрожжей, что вовсе снимает необходимость в этапе осветления.
The trade-off is throughput and consistency, not quality. Skipping the bright tank ties up a fermenter for longer per batch cycle, and batch-to-batch carbonation control tends to drift more without a dedicated pressure-rated finishing stage. For a one-BBL brewpub pouring three beers a week, that’s rarely a problem. For a production brewery filling cans on a fixed schedule, it usually becomes one.
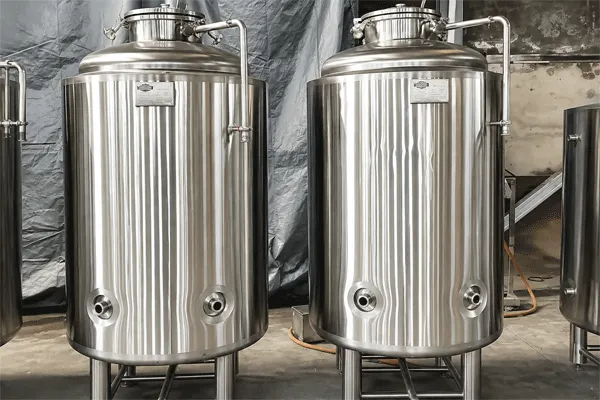
Расчет объема брайт-танка в четыре шага
Подбор размеров чаще, чем следует, рассматривают как задачу по поиску в таблице. На деле это скорее задача планирования.
- Подтвердите график упаковки.Какой объём вы разливаете за цикл и как часто — ежедневно, дважды в неделю, раз в неделю?
- Определите время выдержки в форфасе.Карбонизация и холодное кондиционирование обычно занимают 2–5 дней в зависимости от стиля пива и целевого уровня CO2; лагеры и сильно газированные сорта требуют больше времени.
- Рассчитайте одновременный объем.Умножьте объем фасовки за цикл на время выдержки в днях, а затем разделите на общую продолжительность цикла в днях. Пивоварне, разливающей 2346 л (около 20 BBL) каждые 7 дней при средней выдержке 3 дня, в любой момент времени требуется емкостный парк брайт-танков объемом порядка 1006 л (около 8,6 BBL). (Показатели объема здесь приведены по стандартам баррелей (BBL) Brewers Association, принятым в крафтовом сегменте).
- Округлите в большую сторону и проверьте запас свободного пространства.Стандартные размеры емкостей редко совпадают в точности с числом, полученным на шаге 3 — округляйте в большую сторону до ближайшего доступного объема и оставляйте свободное пространство для противодавления CO2, а не заполняйте емкость до краев.
В результате получается показатель рабочего объема, а не окончательный типоразмер для закупки. Запас на вырост, сезонные всплески или запуск второй линейки продукции закладывается сверху, а не включается в базовый расчет.
Форфас (форфасная емкость) ZPET Конструкция и спецификация
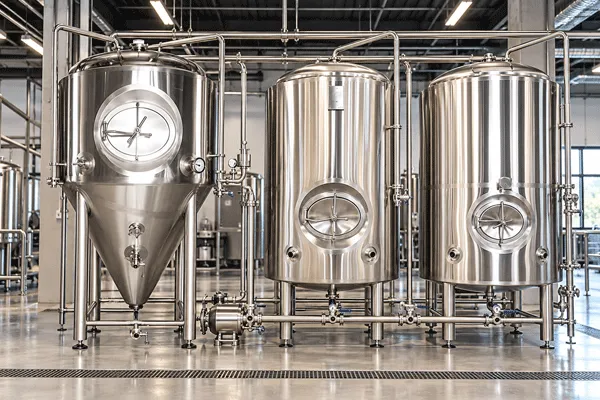
Большинство руководств по брайт-танкам ограничиваются общими описаниями процессов карбонизации и осветления, не уточняя, что на самом деле скрывается за стенками емкости. Этот пробел как раз и призвана устранить спецификация.
| Характеристики | Форфас (форфасная емкость) ZPET |
| Материал корпуса | SS304 / SS316L санитарного класса |
| Отделка интерьера | Зеркальная полировка с точностью 0,4 мкм |
| Охлаждение | Охлаждающая рубашка с углублениями |
| Доступ | Опциональный боковой люк |
| Способ сварки | Сварка TIG / двусторонняя аргонодуговая сварка, детали лазерной резки на станках с ЧПУ, сварочные роботы для швов обечайки |
| Испытания перед отгрузкой | 24-часовое испытание на удержание давления, рентгеновский контроль сварных швов, спектрометрическая проверка материала, 5-этапный контроль качества |
| Гарантия на конструкцию | 10 лет |
| Соответствие требованиям | Спроектировано в соответствии с требованиями стандартов PED (CE), UL/cUL (панели управления) и AS1210 (Австралия) |
| Технический ответ | В течение 24 часов / 1 рабочего дня |
Значение 0,4 мкм относится к числу наиболее качественных показателей чистоты поверхности согласно стандарту ASME BPE для санитарно-технических трубопроводов, на который ориентируется большинство производителей санитарных емкостей при полировке внутренних поверхностей. Этот параметр важен не просто как маркетинговая цифра, а как объективная величина, которую можно проверить: запрашивайте у поставщиков методику измерения шероховатости (Ra), а не просто число в микронах из рекламного буклета.
ZPET производит брайт-танки по тем же стандартам конструкции, что и свои бродильные ёмкости, на более чем 200 установках в 40+ странах, преимущественно для покупателей из Северной Америки, Европы и Австралии. Производство осуществляется на объекте площадью 5 000 м², где работают более 20 ведущих инженеров и пивоваров.
Пять ошибок, которые выявляются после монтажа
- Подбирать объём форфаса в соотношении один к одному с объёмом ферментера.При этом игнорируется разница во времени выдержки в двух емкостях, из-за чего брайт-танк обычно оказывается завышенного объема, а «узкое место» возникает на другом участке производственной линии.
- Отказ от бокового люка для снижения затрат.Очистка и осмотр высокого форфаса только через верхний люк быстро становятся неудобными, особенно после установки рубашек с димплами и изоляции.
- Считать, что «полировка 0,4 мкм» у разных поставщиков означает одно и то же.Одно лишь значение полировки ничего не говорит ни о методе сварки, ни о том, проходили ли сварные швы рентгеновский контроль перед отгрузкой танка. Запросите и то и другое.
- Путаница между рабочим давлением карбонизации и давлением при переливе или передавливании.Танк, рассчитанный на постоянное давление карбонизации, не обязательно рассчитан на скачки давления при быстрой перекачке через трубопровод малого диаметра.
- Если предположить, что гарантия на конструкцию распространяется на всё, что прикручено к танку.Для рубашки, клапанов и контрольно-измерительных приборов обычно действуют отдельные гарантийные условия на компоненты. Получите их в письменном виде на этапе коммерческого предложения, а не после поставки.
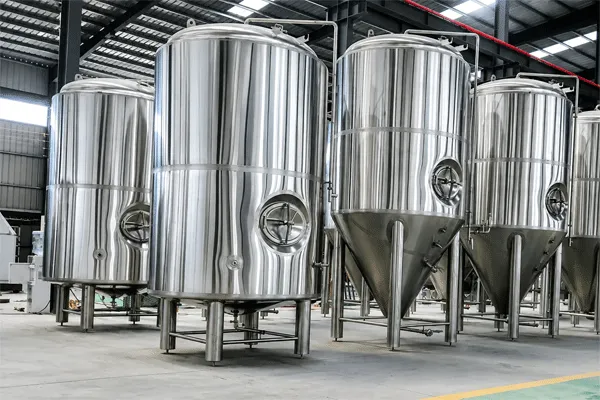
Соответствие требованиям и 10-летняя гарантия: что на самом деле означает «спроектировано в соответствии с требованиями»
«Спроектировано в соответствии с PED (CE)» и «сертифицировано по PED» — не одно и то же утверждение, и различие имеет юридическое значение. Сертификация означает, что независимый орган выдал сертификат на соответствие конкретному стандарту. «Спроектировано в соответствии с» означает, что проектирование и изготовление отвечают требованиям этого стандарта, но без сертификата независимой третьей стороны. Брайт-танки ZPET изготавливаются в соответствии с требованиями PED (CE), UL/cUL и AS1210. Покупателям, которым нужен сертификат, а не просто соответствующая требованиям конструкция, следует до подписания договора уточнить, что именно им требуется, поскольку эти варианты не взаимозаменяемы в таможенной документации.
10-летняя гарантия на конструкцию основана на той же логике: она обеспечивается указанными выше методом сварки, маркой материала и испытаниями давлением перед отгрузкой, а не предоставляется как отдельное обещание. Гарантийная претензия по танку, изготовленному однопроходной сваркой без испытания на выдержку под давлением, — это иной разговор, чем по танку с двусторонней TIG-сваркой и документально подтверждённой 24-часовой выдержкой.
Компромиссы, которые стоит взвесить перед покупкой
Выделенный брайт-танк обеспечивает более быстрый оборот ферментёров, более стабильную карбонизацию и сокращает путь к пиву, готовому к розливу. Но он также требует дополнительной ёмкости, цикла CIP-мойки, нагрузки на гликолевую или холодильную систему и места на полу, которого в небольшой пивоварне может не быть. Для пивного ресторана с объёмом менее пяти баррелей в неделю такая дополнительная инфраструктура иногда обходится дороже по занимаемой площади и времени на мойку, чем даёт экономии за счёт доступности ферментёров. Для пивоварни, работающей по фиксированному еженедельному графику розлива, расчёт обычно меняется в обратную сторону после достижения объёма примерно 15–20 BBL в неделю, поскольку доступность ферментёров начинает ограничивать количество рецептур, которые можно вести параллельно.
Сколько стоит брайт-танк
ZPET не публикует прайс-лист на брайт-танки или какую-либо другую линейку продукции; так же поступает и большинство производителей, работающих напрямую. Стоимость танка зависит от диаметра корпуса, конфигурации рубашки, расположения люка, изоляции и того, предусмотрена ли автоматизация (управление PLC/HMI), поэтому единая цифра на веб-странице в любом случае вводила бы в заблуждение. Однако во всех коммерческих предложениях сохраняется следующая структура ценообразования: завод-прямые цены без наценки дистрибьютора между производственным цехом и покупателем, при этом стоимость материалов и работ рассчитывается по фактической спецификации, а не по таблице размеров. Чтобы получить точную цену, нужно напрямую направить инженерной команде график розлива и целевую производительность из приведённых выше шагов расчёта, а не сравнивать каталожные цены на сайтах поставщиков.
Ещё одна переменная, которую этот материал не затронул: мощность подачи CO2. Пивоварня, увеличивающая количество брайт-танков без проверки размера резервуара для жидкого CO2 или производительности генератора, обычно лишь переносит узкое место, а не устраняет его — как правило, это следующий вопрос после определения размера самих брайт-танков.
Часто задаваемые вопросы
В: В чём разница между brite tank и bright tank?
О: Никакой. Brite tank, bright tank и BBT (танк для светлого пива) — это одна и та же ёмкость; написание различается в зависимости от региона и поставщика, а не от назначения.
В: Как долго пиво обычно находится в танке дображивания?
О: Большинство партий проводят в брайт-танке от 1 до 5 дней, в зависимости от стиля пива и целевого уровня карбонизации, по сравнению с 1–3 неделями активной ферментации для той же партии.
В: Можно ли газировать и кондиционировать пиво без брайт-танка?
О: Да. Некоторые нанопивоварни и пивные рестораны проводят кондиционирование и принудительную карбонизацию в той же ёмкости, которая используется для ферментации, но ценой более длительной занятости ферментёра на каждую партию и менее точного контроля карбонизации.
В: Какой размер брайт-танка нужен пивоварне, разливающей 15 BBL в неделю?
О: При среднем времени выдержки 3 дня потребуется примерно 750 л (около 6,4 BBL) одновременной ёмкости брайт-танков, затем результат округляется в большую сторону до ближайшего стандартного размера танка с запасом на противодавление CO2.
В: Должен ли танк дображивания иметь такой же расчётный показатель давления, как ферментер, используемый для шпунтования?
A: Не обязательно. Танк дображивания рассчитан на постоянное давление карбонизации на протяжении всего срока эксплуатации, тогда как ферментер с дображиванием под давлением рассчитан на работу под давлением только на заключительном этапе ферментации, поэтому эти два показателя относятся к разным этапам процесса.
Вопрос: Действует ли 10-летняя гарантия ZPET на форфасы так же, как и на бродильные емкости?
О: Да, на обе линейки продукции распространяется одинаковая 10-летняя гарантия на конструкцию, обеспеченная идентичными материалами, методом сварки и испытаниями давлением. На такие компоненты, как рубашки и клапаны, распространяются отдельные условия, подтверждаемые при заказе.