

David Zhang | Fondateur et PDG, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Publié le 7 août 2026
Matériel de brasserie commerciale désigne des systèmes de 4 700 L (env. 40 BBL) et plus, où quatre seuils évoluent simultanément : l’évaluation de conformité des appareils sous pression devient obligatoire, le CIP dépasse les chariots mobiles, le glycol doit être dimensionné sur la charge de pointe simultanée et les tableaux de commande doivent être homologués pour le marché de destination. Le volume seul est le changement le moins important.
À partir de quand le terme « commercial » s’applique réellement
Le terme est employé de façon vague. Un brewpub qui vend des pintes de l’autre côté d’un bar exploite une activité commerciale avec 700 L d’équipement en acier, et personne n’appellerait cela matériel de brasserie industrielle au sens des achats.
La ligne utile est tracée par la production annuelle, et la Brewers Association définit ainsi ses catégories de brasseries aux États-Unis, la catégorie des microbrasseries étant plafonnée à 15 000 BBL par an et les brasseries régionales allant de ce seuil jusqu’à 6 000 000 BBL (Brewers Association, définitions des brasseries). Les fournisseurs d’équipements y associent trois grandes catégories :
- Nanobrasserie, 1–5 BBL.Développement de recettes, salles de dégustation de brewpubs, journées de brassage avec un seul opérateur.
- Microbrasserie, 7–30 BBL.La majorité des brasseries de production indépendantes. NEP mobile, refroidisseurs monoblocs, commandes semi-automatiques.
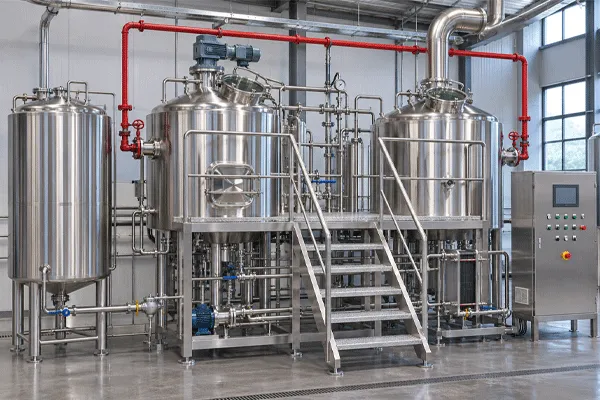
- Commercial, 40 BBL et plus.Exploitation en plusieurs équipes, utilités montées sur skid, contrôle de procédé piloté par PLC, services techniques du bâtiment conçus sur mesure.
Le passage du deuxième au troisième niveau n’est pas proportionnel. Doubler le volume de 20 à 40 BBL double le volume de moût, mais fait plus que doubler la demande de refroidissement en période de pointe, modifie la voie réglementaire applicable à vos récipients et fait passer le nettoyage d’une tâche effectuée par une personne avec un chariot à un système fixe disposant de son propre encombrement et de son propre stock de produits chimiques.
Les quatre seuils franchis à 40 BBL
Tout ce guide s’inscrit dans l’une de ces catégories. Si vous ne devez retenir que quatre points :
- L’évaluation de conformité des appareils sous pression cesse d’être facultative.La catégorisation selon la PED dépend du produit de la pression maximale admissible par le volume. Ainsi, la taille du récipient à elle seule peut faire sortir un fermenteur de la voie des « bonnes pratiques d’ingénierie » et l’orienter vers une catégorie nécessitant l’intervention d’un organisme notifié.
- Le glycol doit être dimensionné sur la pointe simultanée, et non sur la somme des charges nominales.Le refroidissement du moût constitue le pic et, au-delà de 40 BBL, il commence à se chevaucher avec le refroidissement rapide d’autres cuves.
- Le débit de NEP est déterminé par la circonférence de la cuve, et non par son volume.Ce seul fait rend le chariot mobile obsolète.
- Les tableaux de commande doivent être homologués pour le marché de destination, et un composant homologué ne rend pas un tableau homologué.C’est la surprise à l’importation la plus courante et la plus coûteuse à cette échelle.
Salle de brassage : la facture des utilités que vous signez en même temps
Du point de vue de la chaudière, un système de brassage commercial de 4 700 L par brassin représente deux fortes demandes de chaleur que vous pouvez soit superposer, soit séquencer.
Ébullition. Avec une évaporation de 7 % par heure sur 4 700 L, vous vaporisez environ 330 kg d’eau par heure. À environ 2 260 kJ/kg de chaleur latente, cela représente près de 207 kW d’apport thermique continu, uniquement pour maintenir une ébullition soutenue.
Montée en température. Porter 4 700 L de moût de 72 °C à ébullition en 40 minutes nécessite environ 526 000 kJ, soit 219 kW. C’est la montée en température, et non l’ébullition, qui détermine votre puissance de pointe.
Réchauffage de l’eau chaude. Porter 6 000 L d’eau de brassage et de rinçage de 15 °C à 78 °C en trois heures ajoute environ 146 kW.
Faire coïncider la montée en température de la cuve d’ébullition et la recharge du HLT dans la même plage horaire exige environ 365 kW, ce qui correspond à une chaudière de l’ordre de 700 à 900 kg/h de vapeur une fois prises en compte les pertes de distribution et une marge. Les séquencer de sorte que le HLT se recharge pendant l’ébullition permet à une chaudière nettement plus petite de faire le même travail. Cette décision de séquencement relève du programme de l’automate (PLC), et il vaut mieux la soulever lors de l’ingénierie d’implantation plutôt qu’après l’achat de la chaudière.
La méthode de chauffage évolue également avec l’échelle. Le chauffage direct devient peu pratique au-delà d’environ 2 000 L, car le flux thermique au niveau de la cuve brûle le moût. Les éléments électriques restent viables jusqu’à environ 3 000 L, avant que la puissance raccordée et la densité des éléments ne deviennent problématiques. Au-delà de 40 BBL, la vapeur via une cuve d’ébullition commerciale à double enveloppe ou à calandre externe devient de fait la solution par défaut, et la chaudière devient un équipement soumis à autorisation avec son propre régime d’inspection dans la plupart des juridictions.
Glycol : dimensionner sur la pointe simultanée
C’est à ce stade que les projets d’équipements de brassage à grande échelle sont le plus souvent sous-spécifiés, car la personne qui dimensionne le groupe frigorifique additionne toutes les charges de la cave puis, alarmée par le total, applique une réduction à l’une d’elles. La méthode correcte consiste à déterminer quelles charges surviennent réellement en même temps.
Exemple pratique : une salle de brassage de 4 700 L alimentant six fermenteurs à double brassin de 9 400 L (env. 80 BBL).
| Charge | Base | Puissance de pointe |
| Refroidissement du moût, refroidissement de deuxième étape | 4 700 L de 18 °C à 10 °C en 60 min | 42 kW |
| Fermentation active, deux cuves au krausen | 18 800 L à environ 0,8 kW par 1 000 L | 15 kW |
| Crash cooling, one tank | 9 400 L de 20 °C à 4 °C en 24 h | 7 kW |
| Cuve de bière claire maintien plus pertes dans la conduite principale | — | 4 kW |
| Coincident peak | 68 kW | |
| With 20% design margin | approx. 82 kW (approx. 23 tons refrigeration) |
Remarquez la forme de cette courbe : le pic représente 62 % de la puissance de pointe et dure une heure. Dimensionner un groupe frigorifique pour le couvrir implique d’acheter une machine qui fonctionne la majeure partie de la semaine à charge partielle, avec des compresseurs soumis à des cycles courts et un rendement inférieur à son rendement nominal.
The alternative is a glycol reservoir that rides through the spike. Absorbing the full 42 kW for an hour at a 6 K glycol temperature swing would need roughly 6,600 L of reservoir, which is more buffer than most plants want to house. So real installations split the difference: a 2,000–3,000 L reservoir plus a chiller sized for about 60–70% of coincident peak, with knockout scheduled away from crash-cool starts. Get that scheduling rule into the control program and the reservoir does its job. Leave it to whoever is on shift and you will eventually knock out into a warm cellar.
Deux détails souvent omis dans les devis à cette échelle :
- Concentration en glycol.Propylene glycol at 30–35% protects to roughly −13 to −17 °C, but it also carries a viscosity penalty that cuts heat-transfer coefficient and raises pump head. Specify the concentration, not just “glycol.”
- Trunk line design.À partir de 40 BBL, les conduites principales sont suffisamment longues pour qu’une boucle à retour inversé et un collecteur correctement dimensionné (généralement 2 pouces et plus) déterminent si la dernière cuve de la boucle peut tout simplement maintenir sa température. Les vannes d’équilibrage sur chaque cuve ne sont pas un luxe.
CIP stops being something you wheel over
Les exigences de débit des dispositifs de pulvérisation varient selon la circonférence de la cuve à nettoyer, et non selon sa capacité. La valeur de référence est de 2,5 à 3,0 gal US/min par pied de circonférence de cuve.
Un fermenteur de 9 400 L d’environ 2,4 m de diamètre a une circonférence de 7,5 m, soit 24,7 pi. Cela exige 62–74 gpm, soit 14–17 m³/h délivrés à la boule de lavage, et non au refoulement de la pompe. Les chariots de CIP portables atteignent généralement 5–8 m³/h. Cet écart ne se comble pas en allongeant le temps de cycle ; en dessous du débit de conception, une boule de lavage statique ne fournit tout simplement pas une couverture complète.
Ainsi, au-delà de 40 BBL, vous achetez un skid de CIP, avec :
| Élément | Ce qui change à l’échelle de la production |
| Pompe d’alimentation | 14 à 17 m³/h à 2–3 bar au niveau du dispositif de pulvérisation |
| Pompe et conduite de retour | Dimensionné pour correspondre à l'alimentation ; conduites de vidange généralement de 2 à 2,5 pouces |
| Cuve de soude | Récupéré et réutilisé plutôt qu'évacué ; volume utile de 400 à 800 L |
| Réservoir d’acide | Cuve séparée ; acide phosphorique ou nitrique à 0,5–1 % |
| Chauffage | Steam or electric to hold caustic at 70–80 °C through the circuit |
| Régulation de la conductivité et de la température | Automated phase changeover and verification logging |
| Effluent | Neutralisation avant rejet ; les volumes de production nécessitent généralement une autorisation |
Cette dernière ligne surprend les gens. Une microbrasserie qui rejette de la soude caustique dans un caniveau à fente respecte souvent les limites locales par accident. À 40 BBL avec trois brassins par jour, les variations de pH et la charge en DBO vous soumettent fréquemment à une autorisation de rejet, assortie d’obligations d’échantillonnage. Renseignez-vous avant de couler la dalle, car un bassin de neutralisation est peu coûteux à construire et cher à installer après coup.
L'état de surface revêt ici une importance accrue pour la même raison. La norme ASME BPE définit les désignations de surface et les conventions de mesure du Ra pour les équipements de procédés hygiéniques, tandis que les normes sanitaires 3-A régissent la vidangeabilité et la conception exempte d'anfractuosités. Une surface intérieure avec un Ra de 0,4 µm se nettoie plus rapidement à débit égal qu'une finition plus rugueuse, un gain qui se traduit directement en minutes de NEP économisées par cuve sur un rythme de trois brassins par jour. Vérifiez si la valeur de Ra annoncée dans le devis s'applique aux soudures et aux fonds bombés ou uniquement aux viroles.
PLC and HMI: what to automate, and what to leave alone
À cette échelle, une salle de brassage automatisée industrielle confie généralement les fonctions suivantes au contrôle d'un automate (API) :
- Montée en température par paliers d’empâtage avec temporisations de maintien et interverrouillages de l’agitateur.
- Débit et température de l'eau de rinçage des drêches, généralement gérés par débitmètre et vanne modulante.
- Intensité d'ébullition en chaudière régulée par vanne vapeur modulante plutôt qu'en tout ou rien.
- Durée de repos au whirlpool et température de soutirage du moût, avec régulation PID côté fluide de refroidissement de l'échangeur thermique.
- Par-tank fermentation temperature with individual solenoid control and setpoint profiles.
- CIP recipe sequencing, phase timing and conductivity-based changeover.
- Enregistrement des données de lot : chaque consigne, valeur réelle et écart, conservés par lot.
Ce dernier élément prend toute sa valeur à l’échelle de la production. Lorsqu’un lot dérive hors spécifications sur une tournée de 4 700 L, le journal fait la différence entre un diagnostic et une supposition.
Now the misconception worth naming. Automation does not substitute for instrumentation. A recipe that automates mash-in is still hostage to grist accuracy if there is no mass measurement on the mill. A PID loop on knockout temperature is only as good as its RTD placement. Before agreeing to an automation tier, list every measured variable the program depends on and confirm each one has a sensor, in a sensible location, with a calibration route.
Deux autres points de spécification qui ne posent problème qu'après la livraison :
- Marque de l’automate programmable et assistance locale.Les plateformes Siemens, Allen-Bradley et Mitsubishi fonctionnent toutes. Ce qui diffère, c’est la possibilité pour un intégrateur situé à distance raisonnable de votre usine d’ouvrir le programme, ainsi que la disponibilité en stock de cartes d’E/S de rechange dans votre pays. Une plateforme moins chère sans assistance locale représente un risque de temps d’arrêt, et non une économie.
- Langue et unités de l'IHM.Des panneaux programmés en unités métriques avec une interface en chinois arrivant dans une brasserie américaine constituent un problème évitable. Spécifiez dans le bon de commande des textes d’IHM en anglais et une option d’affichage en °F/gallons.
The 24/7 duty cycle changes component selection
Un équipement brassicole professionnel fonctionnant à raison d'un brassin par jour et ce même équipement tournant à trois brassins par jour ne répondent pas au même cahier des charges, même si les plans semblent identiques.
Pompes.
Les pompes centrifuges à service continu nécessitent des garnitures mécaniques conçues pour le nombre d’heures de fonctionnement, ainsi que des dispositifs de rinçage des garnitures pour tout équipement fonctionnant à chaud. Une garniture qui dure deux ans à un cycle par jour tombe en panne au bout de huit mois à trois cycles.
Moteurs.
Continuous duty S1 rating, IP55 or better for washdown areas, and VFDs specified for the destination voltage and frequency. A 400 V / 50 Hz motor set delivered to a 480 V / 60 Hz site is a rewire at best.
Actionneurs de vannes.
At three turns a day, a butterfly valve in a CIP circuit sees several thousand cycles a year. Actuator cycle life belongs on the datasheet.
Redondance.
C'est là toute la différence. À l'échelle d'une microbrasserie, une défaillance de pompe à glycol retarde une journée de brassage. À 40 BBL avec des cuves en pleine fermentation, elle met en péril le produit. Une redondance N+1 sur les pompes de circulation de glycol et sur l'alimentation en air comprimé est la réponse habituelle, assortie d'un kit de pièces de rechange pour la mise en service : joints plats, garnitures d'étanchéité, une sonde RTD de rechange, un actionneur de rechange, un relais statique de rechange.
Les installations techniques du bâtiment que l’on oublie de vérifier
A 9,400 L fermenter holds about 9,400 kg of beer and weighs perhaps 1,400 kg empty. That is 10,800 kg standing on four legs, or roughly 2,700 kg per leg as a point load. A 100 mm unreinforced slab will not take it. Production cellars generally want 150–200 mm reinforced concrete with spread footings under tank legs, and that is a structural engineer’s call against your soil report, not a number to take from a vendor brochure.
À cela s'ajoute :
- Hauteur libre. Un fermenteur cylindroconique de 9 400 L nécessite environ 5,5 à 6,5 m sous la plus basse obstruction, plus le dégagement nécessaire pour pivoter la porte de trou d'homme et extraire une boule de lavage.
- Caniveaux à fente. Dimensionnez-les en fonction du volume de vidange du CIP, et non du lavage des tuyaux. Une vidange de 600 L de solution caustique doit pouvoir s’évacuer rapidement.
- Alimentation en eau. Plan on 4:1 to 7:1 water to beer at production scale, including CIP and knockout. Metered supply capacity, not just pressure.
- Alimentation électrique. La charge totale raccordée de la salle de brassage, du groupe frigorifique, du compresseur d’air, du skid CIP et du conditionnement impose généralement, pour une installation de 40 BBL, d’envisager une mise à niveau du raccordement électrique avec le fournisseur d’énergie. Les délais associés peuvent dépasser ceux des équipements.
Conformité à l’exportation : les exigences qui n’apparaissent qu’à cette échelle
Un système de 5 BBL passe la frontière en tant que machine. Une installation de 40 BBL la franchit en tant qu'équipement sous pression et ensemble de contrôle industriel, et chacun suit son propre parcours documentaire.
| Marché | Cadre réglementaire | Ce que cela signifie en pratique |
| Union européenne / EEE | Pressure Equipment Directive 2014/68/EU | Category depends on PS × V and fluid group. Above the Article 4.3 “sound engineering practice” threshold, conformity assessment with notified-body involvement applies. The glycol jacket is a separate pressure space, assessed on its own PS and V. |
| États-Unis / Canada | UL 508A (armoires de commande industrielles), ainsi que les exigences de l'autorité compétente (AHJ) au niveau étatique et local | L’ensemble du panneau nécessite sa propre homologation et un courant de court-circuit assigné indiqué. L’enregistrement provincial ou étatique des appareils sous pression peut également s’appliquer aux cuves. |
| Australie | AS 1210 (appareils à pression), avec classification du niveau de danger selon l'AS 4343 | Le niveau de risque détermine si l’enregistrement de la conception auprès de l’organisme de réglementation de l’État est requis avant l’installation. |
La non-conformité la plus fréquente concerne l'armoire de commande ; il convient donc de clarifier ce point. Une armoire assemblée à partir de composants homologués UL n'est pas pour autant une armoire certifiée UL. L'homologation s'applique à l'ensemble du tableau, et celui-ci doit afficher un courant de court-circuit admissible (SCCR) supérieur au courant de défaut potentiel au point de raccordement. Le courant de défaut d'un site de production alimenté par un transformateur dédié est bien plus élevé que celui d'un bar-brasserie branché sur un réseau partagé ; une armoire validée pour une installation de 20 BBL peut donc être refusée sur un site de 40 BBL. La mise en conformité a posteriori nécessite une évaluation sur site par un laboratoire d'essais reconnu au niveau national (NRTL), ce qui s'avère bien plus onéreux qu'une spécification correcte dès le départ et risque de retarder l'obtention de votre permis d'exploitation.
Le dossier documentaire est tout aussi important que le matériel. Exigez au minimum :
- Certificats matière traçables jusqu’à la tôle, au format EN 10204 3.1.
- Spécifications des modes opératoires de soudage et dossiers de qualification des soudeurs, référencés aux exigences de qualité ISO 3834 et à la qualification des soudeurs ISO 9606.
- Rapports des épreuves de pression, précisant la durée de maintien et l'étalonnage des manomètres.
- Données de la plaque signalétique avec PS, TS, volume et groupe de fluides.
- Déclaration de conformité et dossier technique pour les équipements marqués CE.
- Schémas électriques tels que construits, et non tels que conçus, avec le programme d’automate sauvegardé et remis.
If a supplier can produce the equipment but not the file, you own the compliance problem at the port.
ZPET matériel de brasserie industrielle
ZPET builds turnkey systems at 40 BBL and above, engineered against the buyer’s building and utilities rather than configured from a catalogue page.
| Objet | Spécifications |
| Catégorie de capacité | 40 BBL (environ 4 700 L) et plus ; configurations de salle de brassage de 2 à 5 cuves |
| Automatisation | Commande PLC/HMI avec gestion des recettes, profils de fermentation par cuve et séquençage du CIP |
| Régime de fonctionnement | Designed for 24/7 continuous operation |
| Chauffage | Vapeur, électricité ou chauffe directe, spécifiées selon la capacité et les utilités du site |
| Matériaux en contact | Qualité sanitaire inox 304 / inox 316L |
| Finition intérieure | polissage miroir à 0,4 μm |
| Fabrication | Soudage TIG à l’arc sous argon double face ; découpe laser CNC ; robots de soudage automatiques |
| Essais | Spectrometer material analysis; 24-hour pressure hold test; X-ray weld inspection; 5-step QC |
| Garantie structurelle | 10 ans |
| Conformité en matière d'exportation | Conçu pour répondre aux exigences des normes PED (CE), UL/cUL et AS1210 |
| Livrables d'ingénierie | 3D brewery layout, technical drawings and process flow charts completed before fabrication |
| Installation | Global on-site installation and commissioning teams |
| Réponse technique | Within one working day |
| Pricing | Prix établi au cas par cas ; aucun tarif ni aucune fourchette de prix publiés |
L’étape d’ingénierie de préfabrication revêt plus d’importance à cette échelle qu’à toute autre. Une salle de brassage de 4 700 L qui ne passe pas sous un plafond de 5,2 m, ou une configuration de cave qui place le dernier fermenteur à 40 m le long d’une conduite de glycol sans vanne d’équilibrage, constitue un problème dont la résolution nécessite une révision des plans en juin et un arrêt de production en décembre. Comme les systèmes sont expédiés directement depuis l’usine sans marge de distributeur, le budget qui irait autrement à la marge d’une société de négoce est investi dans l’épaisseur des plaques, la qualité des vannes et le nombre d’instruments.
Ce que cette échelle vous coûte
Parlons franchement des inconvénients, car ils sont pertinents pour la décision :
Les dépenses d’investissement liées aux utilités précèdent les revenus.
La chaudière, le groupe frigorifique, le compresseur d’air, la mise à niveau du raccordement électrique et les travaux de dalle sont en grande partie financés avant votre premier brassin commercial. À l’échelle d’une microbrasserie, plusieurs de ces éléments sont inclus dans un ensemble ou peuvent être différés. À 40 BBL, ce n’est pas le cas.
La flexibilité diminue.
Un brassin minimal de 4 700 L signifie qu’une petite bière saisonnière remplit soit des cuves que vous préféreriez réserver à une marque phare, soit n’est pas brassée. Les brasseries proposant une douzaine de SKU actifs et dont les ventes reposent surtout sur un taproom constatent souvent que la taille de brassin limite leur gamme.
Les besoins en personnel changent de nature.
Trois brassins par jour sur un système automatisé nécessitent tout de même deux brasseurs par poste, ainsi qu’une personne compétente en PLC et en utilités. Il s’agit d’un enjeu de recrutement différent de celui d’une microbrasserie de deux personnes, et l’automatisation réduit la main-d’œuvre par baril sans ramener les effectifs à zéro.
La conformité devient un coût récurrent.
Les intervalles de réinspection des appareils sous pression, les inspections de chaudières, les prélèvements d’effluents et les programmes d’étalonnage reviennent tous chaque année une fois cette échelle atteinte.
Procédure pour obtenir un devis exploitable
Traitez ces points dans cet ordre. Y répondre dans le désordre est la raison pour laquelle des installations se retrouvent avec une salle de brassage que la cave ne peut pas absorber ou un groupe frigorifique que l’alimentation de service ne peut pas supporter :
- Objectif annuel de production en barils pour la troisième année, et nombre de SKU qui le sous-tend.
- Nombre de brassins par jour de brassage que vous pourrez réellement doter en personnel, et nombre de jours de brassage par semaine.
- Capacité de fermentation en volumes de brassin, avec le nombre moyen de jours en cuve par style de bière.
- Marché de destination, qui détermine la voie de conformité et l’homologation du panneau avant même le début de la conception.
- Contraintes du bâtiment relevées sur site : hauteur libre jusqu’à l’obstruction la plus basse, épaisseur et ferraillage de la dalle, emplacements des évacuations, dimensions des portes et des accès pour le levage.
- Utilités disponibles, chiffrées : capacité vapeur en kg/h ou puissance de chaudière en kW, alimentation électrique en ampères à une tension et une fréquence indiquées, débit d’eau.
- Niveau d’automatisation, défini par la liste des variables que vous souhaitez contrôler en boucle fermée.
- Attentes en matière de pièces de rechange et de service, y compris l’identité de la personne assurant localement l’assistance du PLC.
Ce guide laisse volontairement de côté deux sujets, qui modifient tous deux l’économie au-delà de 40 BBL : les condenseurs de vapeur avec récupération de chaleur, qui peuvent récupérer une grande partie de cette charge d’évaporation de 207 kW et modifier le dimensionnement de la chaudière en conséquence ; et l’intégration de la ligne de conditionnement, où la vitesse de mise en canettes ou en bouteilles devient le goulot d’étranglement de l’installation bien avant la salle de brassage. Abordez ces deux sujets dans la même discussion que la capacité, car ils se disputent la même surface au sol et les mêmes capitaux.
Foire aux questions
Q : Qu’est-ce qui est considéré comme un équipement de brasserie commerciale ?
R : En termes d’approvisionnement, il s’agit de systèmes de 4 700 L (env. 40 BBL) par brassin et plus, avec commande PLC/HMI, système CIP fixe et utilités conçues comme une installation industrielle plutôt que comme des appareils autonomes. Les caractéristiques distinctives sont le cycle de service et le parcours de conformité, et non la seule taille des cuves.
Q : Combien coûte un système de brassage commercial ?
R : La tarification est établie par projet. La capacité, le nombre de cuves, le mode de chauffage, le niveau d’automatisation, les exigences de conformité du marché de destination et le périmètre des utilités influent tous fortement sur le montant, et aucune liste de prix n’est publiée. Envoyez votre capacité cible, les dimensions du bâtiment et les détails des utilités pour obtenir un devis et un plan 3D.
Q : De quelle taille de groupe frigorifique au glycol une brasserie de 40 BBL a-t-elle besoin ?
R : Dimensionnez-le selon la charge de pointe simultanée, et non selon la somme de toutes les charges. Pour une salle de brassage de 4 700 L avec six fermenteurs de 9 400 L, la pointe simultanée est proche de 68 kW, soit environ 82 kW avec marge. Un réservoir de glycol de 2 000–3 000 L associé à une planification du refroidissement du moût vous permet d’acheter une machine plus petite, fonctionnant plus près de sa plage de rendement optimale.
Q : Puis-je utiliser mon chariot CIP existant sur des cuves de 40 BBL ?
R : Non. Le débit des dispositifs de pulvérisation augmente avec la circonférence de la cuve, à raison de 2,5–3,0 gpm par pied ; un fermenteur de 9 400 L nécessite donc 14–17 m³/h à la boule de lavage. Les chariots mobiles fournissent 5–8 m³/h, et un fonctionnement en dessous du débit de conception laisse des surfaces non couvertes, quelle que soit la durée du cycle.
Q : Un API homologué UL signifie-t-il que mon panneau de commande est conforme aux États-Unis ?
R : Non. L’homologation s’applique au panneau en tant qu’ensemble, et celui-ci doit porter un pouvoir assigné de court-circuit indiqué supérieur au courant de défaut disponible sur votre alimentation. Spécifiez une construction de panneau UL 508A dès la commande ; une évaluation sur site par un NRTL après livraison coûte plus cher et peut retarder l’occupation des locaux.
Q : Les équipements commerciaux de brassage fabriqués en Chine sont-ils acceptables dans l’UE et en Australie ?
R : Le pays de fabrication n’est pas la question de conformité ; c’est le dossier technique qui compte. L’important est de savoir si l’équipement est conçu conformément aux exigences de la PED (CE) et de l’AS 1210, si la bonne procédure d’évaluation de la conformité a été suivie pour la catégorie de l’appareil, et si les certificats des matériaux, les qualifications de soudage et les procès-verbaux d’essais de pression sont fournis avec l’expédition.
Q : Quelle capacité de fermentation faut-il prévoir derrière une salle de brassage de 40 BBL ?
R : Pour la planification, prévoyez environ deux volumes de brassin de capacité de fermentation par rotation hebdomadaire selon un calendrier de 14 jours pour les ales. Deux rotations par jour sur quatre jours représentent huit rotations par semaine, ce qui indique environ 16 volumes de brassin. Les lagers à 28 jours et les programmes de houblonnage à cru prolongés augmentent ce besoin.
Q : Vapeur, électricité ou chauffe directe au-delà de 40 BBL ?
R : La vapeur, dans presque tous les cas. La chauffe directe devient peu pratique au-delà d’environ 2 000 L, car le flux thermique au niveau de la cuve brûle le moût, et le chauffage électrique devient problématique en termes de puissance raccordée et de densité des éléments au-delà d’environ 3 000 L.