David Zhang | Founder & CEO, ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Published August 7, 2026
El equipo de cervecería comercial means systems at 4,700 L (approx. 40 BBL) and above, where four thresholds shift at once: pressure-vessel conformity assessment becomes mandatory, CIP outgrows portable carts, glycol must be sized on coincident peak load, and control panels need destination-market listing. Volume alone is the smallest change.
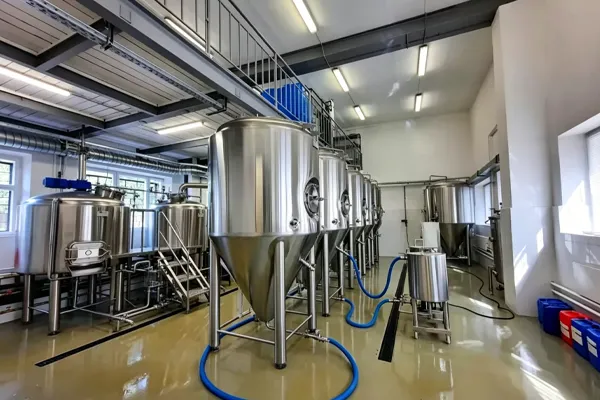
Dónde empieza realmente lo «comercial»
La palabra se usa de manera imprecisa. Un brewpub que vende pintas al otro lado de una barra opera comercialmente con 700 L de acero, y nadie llamaría a eso equipos comerciales para cervecerías en el sentido de aprovisionamiento.
The useful line is drawn by annual output, and the Brewers Association sets its US brewery categories that way, with the microbrewery band capped at 15,000 BBL a year and regional breweries running from there up to 6,000,000 BBL (Brewers Association, brewery definitions). Equipment vendors map onto that with three broad tiers:
- Nanocervecería, 1–5 BBL.Desarrollo de recetas, salas de degustación de brewpub, jornadas de elaboración con un solo operador.
- Microcervecería, 7–30 BBL.La mayor parte operativa de las cervecerías de producción independientes. CIP portátil, enfriadores compactos, controles semiautomáticos.
- Comercial, 40 BBL y superiores.Multi-shift operation, skidded utilities, PLC-driven process control, engineered building services.
El salto del segundo nivel al tercero no es proporcional. Duplicar de 20 a 40 BBL duplica el volumen de mosto, pero más que duplica la demanda de refrigeración en el pico, cambia la vía regulatoria aplicable a sus recipientes y transforma la limpieza de una tarea que una persona realiza con un carro en un sistema fijo con su propia superficie ocupada e inventario de productos químicos.
The four thresholds you cross at 40 BBL
Todo lo que se aborda en esta guía se encuadra en uno de estos aspectos. Si solo se queda con cuatro ideas:
- Pressure-vessel conformity assessment stops being optional.La categorización PED viene determinada por el producto de la presión máxima admisible y el volumen, por lo que el tamaño del recipiente por sí solo puede sacar un fermentador de la vía de «prácticas de ingeniería correctas» y llevarlo a una categoría que requiere la intervención de un organismo notificado.
- El glicol debe dimensionarse según el pico simultáneo, no según la suma de las cargas nominales.El trasiego del mosto es el pico y, por encima de 40 BBL, empieza a solaparse con el enfriamiento de choque de otros tanques.
- El caudal de CIP se determina por la circunferencia del tanque, no por el volumen del tanque.Ese único hecho es lo que deja obsoleto el carro portátil.
- Los paneles de control necesitan certificación para el mercado de destino, y un componente certificado no convierte un panel en certificado.Esta es la sorpresa de importación más común y más costosa a esta escala.
Sala de cocción: la factura de servicios auxiliares que firma al mismo tiempo
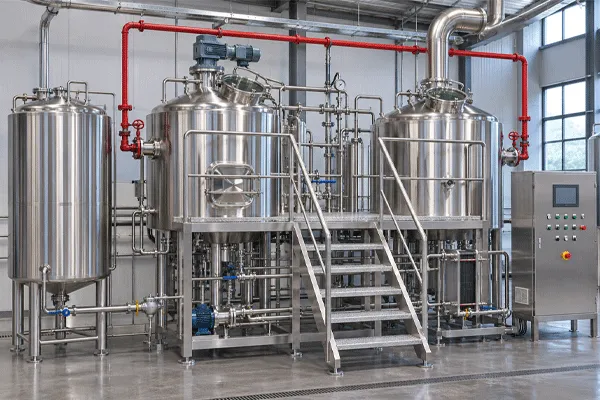
Desde el punto de vista de la caldera, un sistema de elaboración de cerveza comercial de 4.700 L por lote supone dos grandes demandas de calor que puede superponer o secuenciar.
Evaporación. Con una evaporación del 7 % por hora sobre 4.700 L, se vaporizan aproximadamente 330 kg de agua por hora. Con unos 2.260 kJ/kg de calor latente, eso equivale a cerca de 207 kW de aporte térmico continuo solo para mantener una ebullición vigorosa.
Subida de temperatura. Elevar 4.700 L de mosto de 72 °C hasta la ebullición en 40 minutos requiere unos 526.000 kJ, o 219 kW. La subida de temperatura, no la ebullición, determina su pico.
Recarga de agua caliente. Llevar 6.000 L de agua de maceración y lavado de 15 °C a 78 °C durante tres horas añade unos 146 kW.
Si hace coincidir la rampa de la caldera de cocción y la recarga del HLT en la misma ventana, estará solicitando aproximadamente 365 kW, lo que sitúa una caldera en torno a 700–900 kg/h de vapor una vez consideradas las pérdidas de distribución y el margen. En cambio, si las secuencia de modo que el HLT se recargue durante la ebullición, una caldera considerablemente más pequeña hará el mismo trabajo. Esa decisión de secuenciación debe formar parte del programa del PLC, y conviene plantearla durante la ingeniería de distribución en lugar de hacerlo después de comprar la caldera.
Heating method changes with scale too. Direct fire becomes impractical above roughly 2,000 L because the heat flux at the pan scorches wort. Electric elements stay viable to about 3,000 L before the connected load and element density get awkward. Above 40 BBL, steam through a jacketed or external calandria commercial brew kettle is effectively the default, and the boiler becomes a permitted piece of plant with its own inspection regime in most jurisdictions.
Glycol: size on the coincident peak
Aquí es donde los proyectos de equipos cerveceros a gran escala suelen quedar insuficientemente especificados, porque la persona que dimensiona el enfriador suma todas las cargas de la bodega y luego, alarmada por el total, aplica un descuento a algo. El método correcto es identificar qué cargas ocurren realmente al mismo tiempo.
Worked example: a 4,700 L brewhouse feeding six 9,400 L (approx. 80 BBL) double-batch fermenters.
| Carga | Basis | Peak draw |
| Trasiego del mosto, enfriamiento de segunda etapa | 4.700 L de 18 °C a 10 °C en 60 min | 42 kW |
| Active fermentation, two tanks at krausen | 18.800 L a aprox. 0,8 kW por cada 1.000 L | 15 kW |
| Enfriamiento rápido, un tanque | 9,400 L from 20 °C to 4 °C over 24 h | 7 kW |
| Bright tank mantenimiento más pérdidas en la línea principal | — | 4 kW |
| Pico coincidente | 68 kW | |
| Con un margen de diseño del 20 % | aprox. 82 kW (aprox. 23 toneladas de refrigeración) |
Observe la forma de esa tabla: el trasiego es el 62 % del pico y dura una hora. Dimensionar un enfriador para cubrirlo implica comprar una máquina que pasa la mayor parte de la semana a carga parcial, con ciclos cortos de los compresores y funcionando por debajo de su eficiencia nominal.
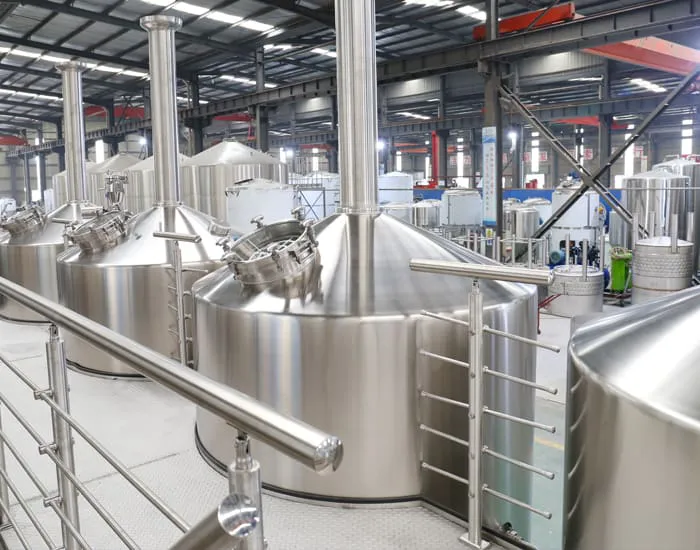
La alternativa es un depósito de glicol que absorba el pico. Absorber los 42 kW completos durante una hora con una variación de temperatura del glicol de 6 K requeriría aproximadamente 6.600 L de depósito, más capacidad de reserva de la que la mayoría de las plantas quiere alojar. Por eso, las instalaciones reales optan por un punto intermedio: un depósito de 2.000–3.000 L más un enfriador dimensionado para aproximadamente el 60–70 % del pico simultáneo, programando el trasiego fuera de los inicios de enfriamiento brusco. Incluya esa regla de programación en el programa de control y el depósito cumplirá su función. Déjelo en manos de quien esté de turno y tarde o temprano realizará el trasiego a una bodega caliente.
Dos detalles que se omiten en las cotizaciones a esta escala:
- Concentración de glicol.El propilenglicol al 30–35 % protege hasta aproximadamente −13 a −17 °C, pero también implica una penalización de viscosidad que reduce el coeficiente de transferencia de calor y aumenta la altura de bombeo. Especifique la concentración, no solo «glicol».
- Diseño de la línea principal.A partir de 40 BBL, las líneas principales son lo bastante largas como para que un circuito de retorno inverso y una línea principal correctamente dimensionada (normalmente de 2 pulgadas o más) determinen si el último tanque del circuito puede siquiera mantener la temperatura. Las válvulas de equilibrado en cada tanque no son un lujo.
El CIP deja de ser algo que se lleva en un carro
Los requisitos de caudal del dispositivo de rociado aumentan en función de la circunferencia del recipiente que se limpia, no de su capacidad. La cifra de referencia es de 2,5–3,0 galones estadounidenses por minuto por cada pie de circunferencia del tanque.
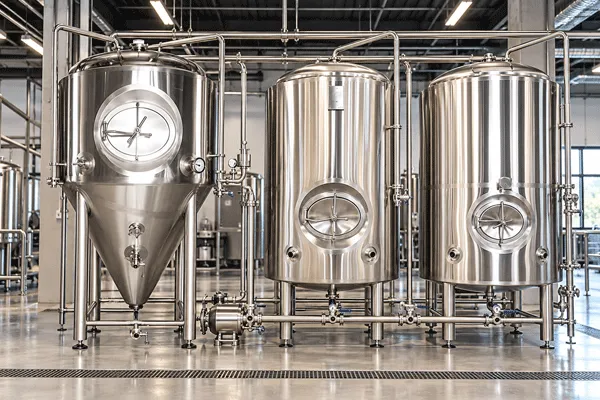
Un fermentador de 9.400 L con un diámetro aproximado de 2,4 m tiene una circunferencia de 7,5 m, o 24,7 pies. Eso requiere 62–74 gpm, es decir, 14–17 m³/h suministrados en la bola de aspersión, no en la descarga de la bomba. Los carros CIP portátiles suelen gestionar 5–8 m³/h. La diferencia no se resuelve con un ciclo más largo; por debajo del caudal de diseño, una bola de aspersión estática simplemente no proporciona una cobertura completa.
Por encima de 40 BBL, se adquiere un skid de CIP y, con él:
| Elemento | Qué cambia a escala de producción |
| Bomba de suministro | 14–17 m³/h a 2–3 bar en el dispositivo de rociado |
| Bomba y línea de retorno | Dimensionada para igualar el suministro; las líneas de drenaje suelen ser de 2–2,5 pulgadas |
| Tanque de sosa cáustica | Recuperado y reutilizado en lugar de desecharse; volumen de trabajo de 400–800 L |
| Tanque de ácido | Recipiente separado; ácido fosfórico o nítrico al 0,5–1 % |
| Calefacción | Vapor o electricidad para mantener la sosa cáustica a 70–80 °C en todo el circuito |
| Control de conductividad y temperatura | Cambio de fase automatizado y registro de verificación |
| Efluente | Neutralización antes de la descarga; los volúmenes de producción suelen requerir un permiso |
Esa última línea sorprende a la gente. Una microcervecería que vierte sosa cáustica en un desagüe de canaleta suele estar dentro de sus límites locales por accidente. A 40 BBL con tres ciclos al día, las variaciones de pH y la carga de DBO a menudo hacen que necesite un permiso de vertido, con las correspondientes obligaciones de muestreo. Pregunte al respecto antes de verter la losa, porque un pozo de neutralización es barato de construir y caro de adaptar posteriormente.
El acabado superficial importa más aquí por la misma razón. ASME BPE define las designaciones de superficie y las convenciones de medición de Ra para equipos de proceso higiénicos, y las normas sanitarias 3-A rigen la capacidad de drenaje y el diseño sin hendiduras. Un interior con Ra de 0,4 μm se limpia más rápido con un caudal determinado que un acabado más rugoso, lo que se refleja directamente en los minutos de CIP por tanque durante tres ciclos al día. Pregunte si una cifra de Ra cotizada cubre las soldaduras y los fondos o solo los interiores de la virola.
PLC y HMI: qué automatizar y qué dejar sin automatizar
Un sistema comercial automatizado de elaboración de cerveza a esta escala suele incluir lo siguiente bajo control de PLC:
- Rampas de escalones de maceración con temporizadores de mantenimiento y enclavamientos del agitador.
- Caudal y temperatura del agua de lavado, normalmente con un caudalímetro y una válvula modulante.
- Intensidad de ebullición de la caldera mediante una válvula de vapor modulante en lugar de control de encendido/apagado.
- Tiempo de reposo en whirlpool y temperatura de trasiego, con control PID en el lado del refrigerante del intercambiador de calor.
- Porfermentación por tanque temperatura con control individual mediante solenoides y perfiles de puntos de consigna.
- Secuenciación de recetas CIP, temporización de fases y cambio basado en conductividad.
- Registro de datos por lote: cada punto de ajuste, valor real y desviación, conservados para cada lote.
Ese último elemento demuestra su utilidad a escala de producción. Cuando un lote se desvía de especificación en una tanda de 4.700 L, el registro marca la diferencia entre un diagnóstico y una conjetura.
Ahora, conviene señalar este error común. La automatización no sustituye a la instrumentación. Una receta que automatiza el empaste sigue dependiendo de la precisión de la molienda si no hay medición de masa en el molino. Un lazo PID para la temperatura de trasiego al fermentador solo es tan bueno como la ubicación de su RTD. Antes de acordar un nivel de automatización, enumere cada variable medida de la que depende el programa y confirme que cada una cuenta con un sensor, ubicado de forma razonable y con un procedimiento de calibración.
Dos puntos más de especificación que solo causan problemas después de la entrega:
- Marca del PLC y soporte local.Las plataformas Siemens, Allen-Bradley y Mitsubishi funcionan todas. Lo que difiere es si un integrador situado a una distancia razonable de su planta puede abrir el programa y si hay tarjetas de E/S de repuesto disponibles en su país. Una plataforma de menor coste sin soporte local supone un riesgo de tiempo de inactividad, no un ahorro.
- Idioma y unidades de la HMI.Que lleguen a una cervecería estadounidense paneles programados en sistema métrico con una interfaz en chino es un problema evitable. Especifique en la orden de compra texto de HMI en inglés y una opción para alternar la visualización entre °F y galones.
El ciclo de trabajo 24/7 cambia la selección de componentes
Los equipos profesionales de elaboración de cerveza que funcionan un turno al día y los mismos equipos que funcionan tres turnos al día no tienen la misma especificación, aunque los planos parezcan idénticos.
Bombas.
Las bombas centrífugas de servicio continuo necesitan sellos mecánicos clasificados para esas horas de funcionamiento y sistemas de lavado del sello en todo lo que opere en caliente. Un sello que dura dos años con un ciclo al día falla en ocho meses con tres.
Motores.
Clasificación de servicio continuo S1, IP55 o superior para áreas de lavado, y VFD especificados para el voltaje y la frecuencia de destino. Un conjunto de motores de 400 V / 50 Hz entregado a una instalación de 480 V / 60 Hz requiere, en el mejor de los casos, un recableado.
Actuadores de válvulas.
Con tres ciclos al día, una válvula de mariposa en un circuito CIP acumula varios miles de ciclos al año. La vida útil en ciclos del actuador debe figurar en la ficha técnica.
Redundancia.
Esta es la verdadera diferencia. A escala de microcervecería, una bomba de glicol averiada retrasa una jornada de elaboración. A 40 BBL con tanques en fermentación activa, pone en riesgo el producto. La redundancia N+1 en las bombas de circulación de glicol y en el suministro de aire comprimido es la respuesta habitual, junto con un kit de repuestos para la puesta en marcha: juntas, sellos, un RTD de repuesto, un actuador de repuesto y un relé de estado sólido de repuesto.
Lo que el personal de servicios del edificio olvida comprobar
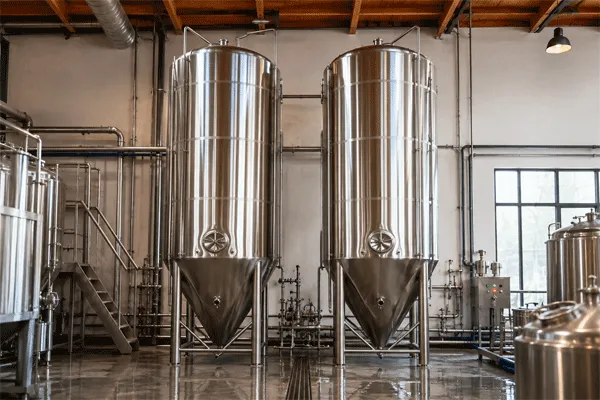
Un fermentador de 9.400 L contiene unos 9.400 kg de cerveza y pesa quizá 1.400 kg vacío. Eso supone 10.800 kg apoyados sobre cuatro patas, o aproximadamente 2.700 kg por pata como carga puntual. Una losa no reforzada de 100 mm no lo soportará. Las bodegas de producción generalmente requieren entre 150 y 200 mm de hormigón armado con zapatas aisladas bajo las patas de los tanques, y esa decisión corresponde a un ingeniero estructural basándose en su informe geotécnico, no es una cifra que deba tomarse de un folleto de proveedor.
Además de eso:
- Altura libre. Un fermentador cilindrocónico de 9.400 L necesita aproximadamente 5,5–6,5 m hasta la obstrucción más baja, además de espacio libre para abrir una boca de hombre y extraer una bola de aspersión.
- Desagües en zanja. Dimensione para el volumen de descarga de CIP, no para el lavado con manguera. Una descarga de 600 L de sosa cáustica necesita un lugar adonde ir rápidamente.
- Suministro de agua. Prevea una relación de 4:1 a 7:1 de agua por cerveza a escala de producción, incluidos la CIP y el trasiego a fermentación. Capacidad de suministro medida, no solo presión.
- Suministro eléctrico. La carga total conectada entre la sala de cocción, el enfriador, el compresor de aire, el skid CIP y el envasado suele llevar a una planta de 40 BBL a tener que hablar con la empresa de servicios sobre una ampliación de acometida. Los plazos de esto pueden superar los plazos de entrega del equipo.
Cumplimiento para exportación: los requisitos que solo aparecen a esta escala
Un sistema de 5 BBL cruza una frontera como maquinaria. Una planta de 40 BBL la cruza como equipo a presión más un conjunto de control industrial, y cada uno tiene su propia vía documental.
| Mercado | Marco | Qué significa en la práctica |
| Unión Europea / EEE | Directiva de Equipos a Presión 2014/68/UE | La categoría depende de PS × V y del grupo de fluidos. Por encima del umbral de «prácticas de ingeniería sólidas» del artículo 4.3, se aplica una evaluación de conformidad con la participación de un organismo notificado. La camisa de glicol es un espacio de presión independiente, evaluado según sus propios PS y V. |
| Estados Unidos / Canadá | UL 508A (paneles de control industrial), además de la AHJ estatal y local | El conjunto del panel necesita su propia certificación y una corriente nominal de cortocircuito indicada. El registro provincial y estatal de recipientes a presión también puede aplicarse a los recipientes. |
| Australia | AS 1210 (recipientes a presión), con clasificación del nivel de peligro según AS 4343 | El nivel de riesgo determina si se requiere el registro del diseño ante el regulador estatal antes de la instalación. |
El fallo más común, con diferencia, está en el panel de control, por lo que vale la pena explicarlo claramente. Un panel fabricado con componentes homologados por UL no es un panel homologado por UL. La homologación se aplica al conjunto, y este debe llevar una SCCR marcada que supere la corriente de falla disponible en el punto de instalación. La corriente de falla en una planta de producción alimentada por un transformador dedicado es mucho mayor que en una sala de degustación con un suministro compartido, por lo que un panel que aprobó la inspección en unas instalaciones de 20 BBL puede no aprobarla en unas de 40 BBL. La vía de subsanación es una evaluación de campo por parte de un NRTL a posteriori, que cuesta más que especificarlo correctamente y puede retrasar el permiso de ocupación.
El paquete de documentación es tan importante como el equipo. Solicite, como mínimo:
- Certificados de materiales trazables hasta la chapa, en formato EN 10204 3.1.
- Especificaciones de procedimientos de soldadura y registros de cualificación de soldadores, con referencia a los requisitos de calidad de ISO 3834 y a la cualificación de soldadores ISO 9606.
- Registros de pruebas de presión, incluida la duración de mantenimiento y la calibración del manómetro.
- Datos de la placa de características con PS, TS, volumen y grupo de fluidos.
- Declaración de conformidad y expediente técnico para equipos con marcado CE.
- Esquemas eléctricos conforme a obra, no conforme a diseño, con el programa del PLC respaldado y entregado.
Si un proveedor puede fabricar el equipo pero no el expediente, el problema de cumplimiento normativo será suyo en el puerto.
ZPET equipos comerciales para cervecerías
ZPET fabrica sistemas llave en mano de 40 BBL o más, diseñados conforme al edificio y los servicios del comprador, en lugar de configurarse a partir de una página de catálogo.
| Artículo | Especificación |
| Nivel de capacidad | 40 BBL (aprox. 4.700 L) y superiores; configuraciones de sala de cocción de 2 a 5 recipientes |
| Automatización | Control PLC/HMI con gestión de recetas, perfiles de fermentación por tanque y secuenciación de CIP |
| Duty | Designed for 24/7 continuous operation |
| Calefacción | Vapor, electricidad o fuego directo, especificados según la capacidad y los servicios disponibles en el sitio |
| Materiales en contacto | SS304 / SS316L de grado sanitario |
| Acabados interiores | Pulido a espejo de 0,4 μm |
| Fabricación | Soldadura por arco de argón TIG de doble cara; corte láser CNC; robots de soldadura automáticos |
| Pruebas | Análisis de material por espectrómetro; prueba de mantenimiento de presión de 24 horas; inspección de soldaduras por rayos X; control de calidad de 5 pasos |
| Garantía estructural | 10 años |
| Cumplimiento de la normativa de exportación | Diseñado para cumplir con los requisitos de la Directiva sobre productos sanitarios (CE), UL/cUL y AS1210 |
| Entregables de ingeniería | Diseño 3D de la cervecería, planos técnicos y diagramas de flujo del proceso completados antes de la fabricación |
| Instalación | Global on-site installation and commissioning teams |
| Respuesta técnica | Within one working day |
| Pricing | Quoted per project; no published price list or price range |
The pre-fabrication engineering step carries more weight at this scale than at any other. A 4,700 L brewhouse that does not fit under a 5.2 m ceiling, or a cellar layout that puts the last fermenter 40 m down a glycol trunk with no balancing valve, is a problem that costs a drawing revision to fix in June and a shutdown to fix in December. Because systems ship factory-direct without distributor markup, the budget that would otherwise sit in trading-company margin goes into plate thickness, valve quality and instrumentation count instead.
What this scale costs you
Ser claros sobre las desventajas, porque son relevantes para la decisión:
La inversión de capital en servicios va antes que los ingresos.
La caldera, el enfriador, el compresor de aire, la ampliación del suministro eléctrico y los trabajos de losa se pagan en gran medida antes de su primer lote comercial. A escala de microcervecería, varios de ellos vienen integrados o pueden posponerse. A 40 BBL, no.
La flexibilidad disminuye.
Un lote mínimo de 4.700 L implica que un pequeño lanzamiento de temporada o bien llena tanques que preferiría usar para una marca principal o bien no se elabora. Las cervecerías con una docena de SKU activos y una combinación de ventas liderada por la sala de degustación suelen descubrir que el tamaño de lote limita su gama.
Staffing changes shape.
Three turns a day on an automated system still needs two brewers per shift plus someone competent on the PLC and the utilities. That is a different hiring problem from a two-person microbrewery, and the automation reduces labor per barrel without reducing headcount to zero.
El cumplimiento normativo se convierte en un coste recurrente.
Los intervalos de reinspección de recipientes a presión, las inspecciones de calderas, el muestreo de efluentes y los calendarios de calibración se presentan anualmente una vez que alcanza esta escala.
Secuencia para obtener una cotización útil
Revise estos puntos en orden. Responderlos fuera de orden es cómo las plantas terminan con una sala de cocción que la bodega no puede absorber o un enfriador que el suministro eléctrico no puede alimentar:
- Objetivo anual de producción en barriles para el tercer año y la cantidad de SKU que lo respalda.
- Lotes por día de elaboración que realmente contará con personal para operar, y días de elaboración por semana.
- Fermentation capacity in batch-volumes, with average days on tank by beer style.
- Mercado de destino, que determina la vía de cumplimiento normativo y la certificación del panel antes de diseñar cualquier otra cosa.
- Limitaciones del edificio medidas in situ: altura libre hasta la obstrucción más baja, espesor y refuerzo de la losa, ubicaciones de los desagües y dimensiones de puertas y accesos para maniobras de izado.
- Servicios disponibles expresados numéricamente: capacidad de vapor en kg/h o kW de caldera, suministro eléctrico en amperios a un voltaje y frecuencia especificados, caudal de agua.
- Nivel de automatización, indicado como las variables que desea controlar en lazo cerrado.
- Expectativas de repuestos y servicio, incluido quién brinda soporte local para el PLC.
Dos temas que esta guía deja deliberadamente de lado, ambos cambian la economía por encima de 40 BBL: los condensadores de vapor con recuperación de calor, que pueden recuperar una gran parte de esa carga de evaporación de 207 kW y modificar el dimensionamiento de la caldera; y la integración de la línea de envasado, donde la velocidad de enlatado o embotellado se convierte en el cuello de botella de la planta mucho antes que la sala de cocción. Plantee ambos en la misma conversación sobre capacidad, ya que compiten por el mismo espacio y el mismo capital.
Preguntas frecuentes
P: ¿Qué se considera equipo cervecero comercial?
R: En términos de adquisición, sistemas de 4.700 L (aprox. 40 BBL) por lote y superiores, con control PLC/HMI, un sistema CIP fijo y servicios diseñados como planta en lugar de electrodomésticos integrados. Las características distintivas son el ciclo de trabajo y la vía de cumplimiento normativo, no solo el tamaño del recipiente.
P: ¿Cuánto cuesta un sistema de elaboración de cerveza comercial?
A: Pricing is quoted per project. Capacity, vessel count, heating method, automation tier, destination compliance requirements and scope of utilities all move the figure substantially, and no price list is published. Send capacity target, building dimensions and utility details for a quotation and a 3D layout.
P: ¿Qué tamaño de enfriador de glicol necesita una cervecería de 40 BBL?
R: Dimensione según la carga máxima coincidente, no según la suma de todas las cargas. Para una sala de cocción de 4.700 L con seis fermentadores de 9.400 L, el pico coincidente se aproxima a 68 kW, o unos 82 kW con margen. Un depósito de glicol de 2.000–3.000 L más la programación del trasiego permite adquirir una máquina más pequeña que funcione más cerca de su rango eficiente.
Q: Can I use my existing CIP cart on 40 BBL tanks?
A: No. Spray device flow scales with tank circumference at 2.5–3.0 gpm per foot, so a 9,400 L fermenter needs 14–17 m³/h at the spray ball. Portable carts deliver 5–8 m³/h, and running below design flow leaves uncovered surface regardless of cycle length.
P: ¿Un PLC con certificación UL significa que mi panel de control cumple con la normativa en Estados Unidos?
R: No. La certificación se aplica al panel como conjunto, y el conjunto debe llevar marcada una capacidad nominal de corriente de cortocircuito que supere la corriente de falla disponible en su suministro. Especifique la construcción del panel conforme a UL 508A en la fase de pedido; una evaluación de campo por un NRTL después de la entrega cuesta más y puede retrasar la ocupación.
Q: Is Chinese-made commercial brewing equipment acceptable in the EU and Australia?
A: Country of manufacture is not the compliance question; the technical file is. What matters is whether the equipment is engineered to PED (CE) and AS 1210 requirements, whether the correct conformity assessment route was followed for the vessel category, and whether material certificates, welding qualifications and pressure test records are supplied with the shipment.
P: ¿Cuánta capacidad de fermentación debería haber detrás de una sala de cocción de 40 BBL?
A: As a planning figure, allow roughly two batch-volumes of fermentation capacity per weekly turn on a 14-day ale schedule. Two turns a day across four days is eight turns weekly, pointing to about 16 batch-volumes. Lagers at 28 days and extended dry-hop programs raise that.
Q: Steam, electric or direct fire above 40 BBL?
R: Vapor, en casi todos los casos. El fuego directo deja de ser práctico por encima de aproximadamente 2.000 L porque el flujo de calor en la cuba quema el mosto, y la calefacción eléctrica se complica por la carga conectada y la densidad de los elementos por encima de aproximadamente 3.000 L.