Дэвид Чжан | Основатель и генеральный директор компании ZPET (Shandong ZhongPi Machinery Equipment Co., Ltd.) | Опубликовано 7 августа 2026 года
Промышленное пивоваренное оборудование means systems at 4,700 L (approx. 40 BBL) and above, where four thresholds shift at once: pressure-vessel conformity assessment becomes mandatory, CIP outgrows portable carts, glycol must be sized on coincident peak load, and control panels need destination-market listing. Volume alone is the smallest change.
Where “commercial” actually starts
The word gets used loosely. A brewpub selling pints across a bar is running a commercial operation on 700 L of steel, and nobody would call that оборудование для коммерческих пивоваренных заводов in a procurement sense.
Практическую границу здесь определяет годовой объем производства. Именно по этому принципу Ассоциация пивоваров США (Brewers Association) классифицирует пивоварни: для микропивоварен верхний предел составляет 15 000 баррелей в год, а для региональных пивоварен диапазон простирается от этого значения до 6 000 000 баррелей (определения пивоварен Brewers Association). Производители оборудования выделяют на этой основе три основные категории:
- Nanobrewery, 1–5 BBL.Recipe development, brewpub taprooms, single-operator brew days.
- Microbrewery, 7–30 BBL.The working majority of independent production breweries. Portable CIP, packaged chillers, semi-automatic controls.
- Промышленные, от 40 баррелей (BBL).Multi-shift operation, skidded utilities, PLC-driven process control, engineered building services.
The jump from the second tier to the third is not proportional. Doubling from 20 to 40 BBL doubles wort volume, but it more than doubles cooling demand at peak, changes which regulatory pathway your vessels fall under, and moves cleaning from a task one person does with a cart to a fixed system with its own footprint and chemical inventory.
Четыре порога, которые вы пересекаете при 40 BBL
Все приведенные в этом руководстве сведения сводятся к следующим ключевым пунктам. Если выделить четыре главные мысли:
- Оценка соответствия для сосудов под давлением перестает быть формальностью.PED categorization is driven by the product of maximum allowable pressure and volume, so vessel size alone can push a fermenter out of the “sound engineering practice” route and into a category requiring notified-body involvement.
- Гликолевую систему необходимо рассчитывать по совмещенному пику, а не по сумме номинальных нагрузок.Wort knockout is the spike, and above 40 BBL it starts overlapping with crash cooling on other tanks.
- CIP flow is set by tank circumference, not tank volume.That single fact is what retires the portable cart.
- Панели управления должны иметь сертификацию для целевого рынка, и сертифицированный компонент не делает панель сертифицированной.Это самая частая и дорогостоящая неожиданность при импорте оборудования такого масштаба.
Варочный цех: коммунальные расходы, о которых нужно думать сразу
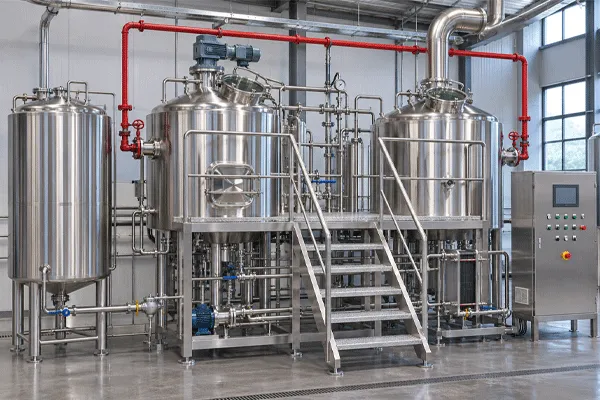
Промышленная варочная система производительностью 4700 л за варку с точки зрения парогенератора представляет собой две крупные тепловые нагрузки, которые можно включить либо одновременно, либо последовательно.
Boil-off. При интенсивности испарения 7% в час на объем 4700 л выпаривается примерно 330 кг воды в час. С учетом удельной теплоты парообразования около 2260 кДж/кг, это дает почти 207 кВт непрерывной тепловой мощности только на поддержание активного кипения.
Фаза нагрева. Raising 4,700 L of wort from 72 °C to boiling in 40 minutes needs about 526,000 kJ, or 219 kW. The ramp, not the boil, sets your peak.
Нагрев воды в баке горячей воды (HLT). Bringing 6,000 L of strike and sparge water from 15 °C to 78 °C over three hours adds about 146 kW.
Если совместить нагрев сусла в сусловарочном котле и подогрев бака горячей воды (HLT) в один и тот же интервал времени, суммарная потребность составит порядка 365 кВт. С учетом потерь при распределении и запаса мощности для этого потребуется паровой котел производительностью порядка 700–900 кг пара в час. Если же разнести эти процессы по времени и подогревать HLT во время кипения сусла, с этой задачей справится существенно меньший котел. Логику такого чередования следует закладывать в программу ПЛК, и решить этот вопрос стоит еще на этапе проектирования обвязки, а не после покупки парогенератора.
Heating method changes with scale too. Direct fire becomes impractical above roughly 2,000 L because the heat flux at the pan scorches wort. Electric elements stay viable to about 3,000 L before the connected load and element density get awkward. Above 40 BBL, steam through a jacketed or external calandria commercial brew kettle is effectively the default, and the boiler becomes a permitted piece of plant with its own inspection regime in most jurisdictions.
Гликолевая система: расчет по совмещенному пику
This is where large scale brewing equipment projects most often get under-specified, because the person sizing the chiller adds up every load in the cellar and then, alarmed at the total, applies a discount to something. The correct method is to identify which loads actually happen at the same time.
Практический пример: варочный порядок на 4700 л, обеспечивающий шесть ферментеров двойной варки объемом 9400 л (примерно 80 баррелей).
| Нагрузка | Basis | Пиковая нагрузка |
| Wort knockout, second-stage cooling | 4700 л с 18 °C до 10 °C за 60 мин | 42 kW |
| Активное брожение, два танка на стадии декке (высоких завитков) | 18 800 л при мощности приблизительно 0,8 кВт на 1000 л | 15 kW |
| Crash cooling, one tank | 9 400 л с 20 °C до 4 °C за 24 ч | 7 kW |
| Bright tank выдержка плюс потери в магистральной линии | — | 4 kW |
| Совпадающий пик | 68 kW | |
| С запасом по проектированию 20 % | прибл. 82 кВт (прибл. 23 тонны охлаждения) |
Notice the shape of that table: knockout is 62% of the peak and it lasts one hour. Sizing a chiller to cover it means buying a machine that spends most of the week at part load, short-cycling compressors and running below its rated efficiency.
Альтернативой является резервуар с гликолем, который компенсирует пиковую нагрузку. Для поглощения всех 42 кВт в течение часа при перепаде температуры гликоля 6 K потребовался бы резервуар примерно на 6 600 л — это больший буферный объём, чем большинство предприятий готовы разместить. Поэтому в реальных установках выбирают компромисс: резервуар на 2 000–3 000 л плюс чиллер, рассчитанный примерно на 60–70 % совпадающего пика, при этом выбивку планируют вне периодов аварийного охлаждения. Внесите это правило планирования в программу управления — и резервуар выполнит свою задачу. Оставьте это на усмотрение того, кто находится в смене, и рано или поздно проведёте выбивку в тёплом подвале.
Две детали, которые при таком масштабе часто упускают в коммерческих предложениях:
- Концентрация гликоля.Пропиленгликоль в концентрации 30–35 % обеспечивает защиту примерно до −13...−17 °C, но также повышает вязкость, что снижает коэффициент теплопередачи и увеличивает требуемый напор насоса. Указывайте концентрацию, а не просто «гликоль».
- Проектирование магистральных линий.При 40 BBL и более магистрали становятся достаточно длинными, и именно контур с обратной подачей и правильно подобранная магистральная труба (обычно от 2 дюймов) определяют, сможет ли последний резервуар в контуре вообще удерживать температуру. Балансировочные клапаны на каждом резервуаре — не роскошь.
CIP перестаёт быть чем-то, что вы подкатываете
Требования к расходу через распылительное устройство зависят от окружности очищаемой ёмкости, а не от её вместимости. Рабочий ориентир — 2,5–3,0 галлона США/мин на фут окружности танка.
A 9,400 L fermenter at roughly 2.4 m diameter has a circumference of 7.5 m, or 24.7 ft. That calls for 62–74 gpm, which is 14–17 m³/h delivered at the spray ball, not at the pump discharge. Portable CIP carts typically manage 5–8 m³/h. The gap is not something you close with a longer cycle time; below the design flow, a static spray ball simply does not produce full coverage.
Итак, при объёме свыше 40 BBL вы покупаете CIP-станцию, а вместе с ней:
| Элемент | What changes at production scale |
| Подающий насос | 14–17 м³/ч при 2–3 бар на распылительном устройстве |
| Обратный насос и линия | Подобран по производительности подачи; сливные линии обычно 2–2,5 дюйма |
| Бак для щёлочи | Регенерируется и используется повторно, а не сливается; рабочий объём 400–800 л |
| Бак для кислоты | Отдельный резервуар; фосфорная или азотная кислота в концентрации 0,5–1 % |
| Отопление | Пар или электрический нагрев для поддержания температуры каустика 70–80 °C по всему контуру |
| Контроль проводимости и температуры | Автоматизированное переключение фаз и журналирование верификации |
| Стоки | Нейтрализация перед сбросом; производственные объёмы обычно требуют разрешения |
Эта последняя строка удивляет людей. Микропивоварня, сбрасывающая каустик в траншейный дренаж, часто случайно укладывается в местные нормативы. При 40 BBL и трёх циклах в день колебания pH и нагрузка по БПК нередко приводят к необходимости разрешения на сброс с обязательствами по отбору проб. Уточните это до заливки плиты, потому что нейтрализационный приямок недорого построить, но дорого дооснащать.
Качество обработки поверхности здесь важнее по той же причине. ASME BPE определяет обозначения поверхностей и правила измерения Ra для гигиенического технологического оборудования, а санитарные стандарты 3-A регулируют дренируемость и конструкцию без щелей. Внутренняя поверхность с Ra 0,4 мкм очищается быстрее при заданном расходе, чем более грубая поверхность, что напрямую отражается на продолжительности CIP на один резервуар при трёх циклах в день. Уточните, распространяется ли заявленное значение Ra на сварные швы и днища или только на внутренние поверхности обечайки.
ПЛК и HMI: что автоматизировать, а что оставить без автоматизации
Коммерческая автоматизированная пивоваренная система такого масштаба обычно предусматривает управление ПЛК следующими функциями:
- Ступенчатое повышение температуры затора с таймерами выдержки и блокировками мешалки.
- Расход и температура промывочной воды, обычно с помощью расходомера и регулирующего клапана.
- Интенсивность кипячения в варочном котле регулируется модулирующим паровым клапаном, а не режимом вкл./выкл.
- Время выдержки в вирпуле и температура перекачки в вирпул с ПИД-регулированием на стороне охлаждающей жидкости теплообменника.
- На-танковое брожение температуру с индивидуальным управлением электромагнитными клапанами и профилями уставок.
- Последовательность рецептов CIP, длительность фаз и переключение по показаниям проводимости.
- Журналирование данных партии: каждая уставка, фактическое значение и отклонение сохраняются для каждой партии.
Этот последний пункт оправдывает себя в производственном масштабе. Когда параметры партии выходят за допуски при объёме варки 4 700 л, журнал — это разница между диагностикой и догадкой.
Теперь о заблуждении, которое стоит назвать. Автоматизация не заменяет контрольно-измерительные приборы. Рецепт, автоматизирующий затирание, всё равно зависит от точности дозирования солода, если на мельнице нет измерения массы. ПИД-контур температуры перекачки в вирпул столь же хорош, насколько правильно размещён его датчик RTD. Прежде чем согласовывать уровень автоматизации, перечислите все измеряемые переменные, от которых зависит программа, и убедитесь, что для каждой есть датчик, установленный в разумном месте и допускающий калибровку.
Ещё два пункта спецификации, которые дают о себе знать только после поставки:
- Марка ПЛК и местная поддержка.Платформы Siemens, Allen-Bradley и Mitsubishi все подходят. Разница в том, сможет ли интегратор, находящийся в пределах досягаемости от вашего предприятия, открыть программу и имеются ли запасные карты ввода-вывода на складе в вашей стране. Менее дорогая платформа без местной поддержки — это риск простоя, а не экономия.
- Язык и единицы измерения HMI.Панели, запрограммированные в метрической системе и с интерфейсом на китайском языке, поступающие на пивоварню в США, — это проблема, которой можно избежать. Укажите в заказе на покупку английский текст HMI и переключатель отображения °F/галлон.
The 24/7 duty cycle changes component selection
Профессиональное пивоваренное оборудование, работающее одну варку в день, и то же оборудование, работающее три варки в день, — это не одна и та же спецификация, даже если чертежи выглядят одинаково.
Насосы.
Центробежным насосам непрерывного режима работы нужны торцевые уплотнения, рассчитанные на соответствующую наработку, а для всего, что работает при высокой температуре, — системы промывки уплотнений. Уплотнение, которое служит два года при одной варке в день, при трёх выйдет из строя через восемь месяцев.
Двигатели.
Режим работы S1, степень защиты IP55 или выше для зон мойки и ЧРП, рассчитанные на напряжение и частоту в месте эксплуатации. Комплект двигателей на 400 В / 50 Гц, поставленный на объект с сетью 480 В / 60 Гц, в лучшем случае потребует перемонтажа.
Приводы клапанов.
При трёх варках в день дисковый затвор в контуре CIP проходит несколько тысяч циклов в год. Ресурс привода по числу циклов должен быть указан в техническом паспорте.
Резервирование.
Вот в чём настоящая разница. В масштабе мини-пивоварни отказ гликолевого насоса задерживает варочный день. На пивоварне 40 BBL при активном брожении в танках это ставит продукт под угрозу. Обычно решением служит резервирование N+1 для циркуляционных гликолевых насосов и подачи сжатого воздуха, а также комплект запасных частей для ввода в эксплуатацию: прокладки, уплотнения, один запасной RTD, один запасной привод, одно запасное твердотельное реле.
Инженерные системы, о которых забывают подумать
Ферментер объёмом 9 400 л вмещает около 9 400 кг пива и в пустом состоянии весит примерно 1 400 кг. Итого 10 800 кг на четырёх опорах, или примерно 2 700 кг точечной нагрузки на каждую опору. Неармированная плита толщиной 100 мм этого не выдержит. Для производственных бродильных отделений обычно требуется железобетон толщиной 150–200 мм с расширенными фундаментными опорами под ножками танков; это должен определить инженер-конструктор с учётом вашего отчёта по грунтам, а не брать цифру из рекламной брошюры поставщика.
Кроме того:
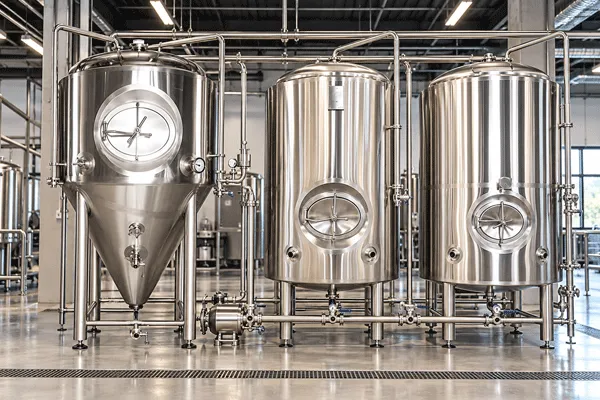
- Высота до перекрытия. Цилиндроконическому ферментеру объёмом 9 400 л требуется примерно 5,5–6,5 м до ближайшего нижнего препятствия, а также пространство для открывания люка и извлечения распылительной головки.
- Лотковые трапы. Рассчитывайте на объём сброса CIP, а не на смыв из шланга. Для быстрого сброса 600 л каустического раствора нужно предусмотреть место.
- Водоснабжение. Рассчитывайте на соотношение воды к пиву от 4:1 до 7:1 в производственном масштабе, включая CIP-мойку и перекачку после варки. Важна расчётная пропускная способность водоснабжения, а не только давление.
- Электроснабжение. Суммарная подключенная нагрузка варочного цеха, чиллера, воздушного компрессора, CIP-модуля и упаковочного оборудования обычно выводит пивоварню на 40 BBL на необходимость обсуждать с энергоснабжающей организацией увеличение мощности подключения. Сроки выполнения таких работ могут превышать сроки поставки оборудования.
Экспортное соответствие нормам: требования, возникающие только на этом масштабе
Система 5 BBL пересекает границу как оборудование. Предприятие 40 BBL пересекает её как оборудование под давлением и промышленная сборка управления, и для каждого предусмотрен свой путь документального оформления.
| Рынок | Структура | Что это означает на практике |
| Европейский союз / ЕЭЗ | Директива по оборудованию, работающему под давлением, 2014/68/EU | Категория зависит от PS × V и группы среды. Выше порога «надлежащей инженерной практики» согласно статье 4.3 применяется оценка соответствия с участием нотифицированного органа. Гликолевая рубашка представляет собой отдельное пространство под давлением, оцениваемое по собственным PS и V. |
| США / Канада | UL 508A (промышленные панели управления), а также государственный и местный AHJ | Щит управления требует отдельной сертификации и указанного номинала тока короткого замыкания. На сосуды также могут распространяться требования регистрации сосудов под давлением на уровне провинции или штата. |
| Австралия | AS 1210 (сосуды под давлением) с классификацией уровня опасности по AS 4343 | Уровень опасности определяет, требуется ли регистрация проекта у государственного регулирующего органа до монтажа. |
Наиболее распространённая проблема возникает с панелью управления, поэтому её стоит рассмотреть подробнее. Панель, собранная из компонентов с сертификацией UL, не является панелью с сертификацией UL. Сертификация относится к сборке в целом, и на сборке должна быть указана номинальная стойкость к току короткого замыкания SCCR, превышающая доступный ток короткого замыкания в месте установки. Ток короткого замыкания на производственном объекте, питаемом от отдельного трансформатора, значительно выше, чем в тапруме с общей линией электроснабжения, поэтому панель, прошедшая инспекцию на предприятии с системой 20 BBL, может не пройти её на объекте с системой 40 BBL. Путь исправления — последующая выездная оценка NRTL, которая обходится дороже правильного указания требований изначально и может задержать получение разрешения на ввод в эксплуатацию.
Пакет документации так же важен, как и оборудование. Запросите как минимум:
- Сертификаты на материалы с прослеживаемостью до конкретного листа, оформленные по EN 10204 3.1.
- Спецификации процедур сварки и записи о квалификации сварщиков со ссылкой на требования к качеству ISO 3834 и квалификацию сварщиков по ISO 9606.
- Протоколы испытаний давлением, включая продолжительность выдержки и калибровку манометров.
- Данные на заводской табличке: PS, TS, объём и группа среды.
- Декларация соответствия и технический файл для оборудования с маркировкой CE.
- Исполнительные электрические схемы, а не проектные, с резервной копией программы PLC, переданной заказчику.
Если поставщик может изготовить оборудование, но не может предоставить документацию, проблема с соответствием требованиям в порту ляжет на вас.
ZPET оборудование для коммерческих пивоваренных заводов
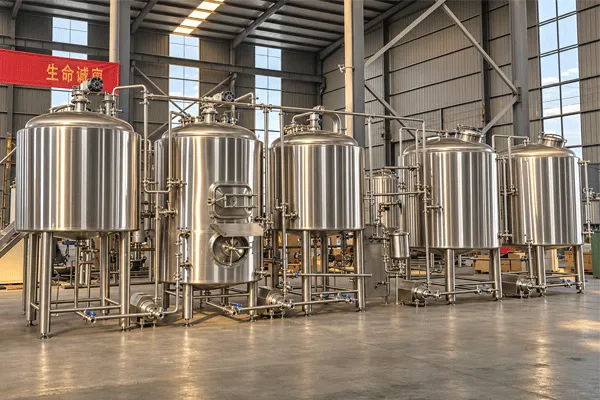
ZPET производит комплексные системы от 40 BBL и выше, спроектированные с учётом здания и инженерных коммуникаций покупателя, а не сконфигурированные по странице каталога.
| Артикул | Технические характеристики |
| Категория производительности | 40 BBL (прибл. 4 700 л) и выше; конфигурации варочного цеха — от 2- до 5-сосудных |
| Автоматизация | Управление PLC/HMI с управлением рецептами, профилями ферментации для каждого танка и последовательностями CIP-мойки |
| Назначение | Designed for 24/7 continuous operation |
| Отопление | Паровой, электрический или с прямым нагревом — с указанием производительности и доступных на объекте коммуникаций |
| Контактные материалы | SS304 / SS316L санитарного класса |
| Отделка интерьера | Зеркальная полировка с точностью 0,4 мкм |
| Изготовление | Двусторонняя аргонодуговая TIG-сварка; лазерная резка с ЧПУ; автоматические сварочные роботы |
| Тестирование | Анализ материалов с помощью спектрометра; 24-часовое испытание на удержание давления; рентгеновский контроль сварных швов; 5-ступенчатый контроль качества |
| Гарантия на конструкцию | 10 лет |
| Соблюдение экспортного законодательства | Разработано с учетом требований PED (CE), UL/cUL и AS1210 |
| Инженерная документация | 3D-планировка пивоварни, технические чертежи и технологические схемы, подготовленные до начала изготовления |
| Установка | Глобальные команды по монтажу и пусконаладке на объекте |
| Технический ответ | В течение одного рабочего дня |
| Цены | Стоимость рассчитывается индивидуально для каждого проекта; опубликованного прейскуранта или диапазона цен нет |
Этап инженерной проработки до изготовления на этом масштабе имеет большее значение, чем на любом другом. Варочный цех объёмом 4 700 л, который не помещается под потолком высотой 5,2 м, или планировка лагерного отделения, при которой последний ферментер находится в 40 м от гликолевой магистрали без балансировочного клапана, — это проблема, исправление которой в июне потребует пересмотра чертежей, а в декабре — остановки производства. Поскольку системы поставляются напрямую с завода без наценки дистрибьютора, бюджет, который иначе ушёл бы в маржу торговой компании, вместо этого направляется на толщину пластин, качество клапанов и количество контрольно-измерительных приборов.
Во что вам обойдётся такой масштаб
Откровенно о недостатках, поскольку они важны для принятия решения:
Капитальные затраты на инженерные коммуникации возникают раньше выручки.
Котёл, чиллер, воздушный компрессор, модернизация электроснабжения и работы с плитой в значительной мере оплачиваются ещё до первой коммерческой варки. В масштабе микропивоварни некоторые из них поставляются в готовом виде или могут быть отложены. При 40 BBL — нет.
Гибкость снижается.
Минимальный объём варки 4 700 л означает, что небольшой сезонный сорт либо заполняет танки, которые вы предпочли бы использовать для основного бренда, либо вообще не варится. Пивоварни с дюжиной активных SKU и структурой продаж, ориентированной на тапрум, часто обнаруживают, что такой размер варки ограничивает их ассортимент.
Меняется структура персонала.
Три варки в день на автоматизированной системе всё равно требуют двух пивоваров в смену плюс специалиста, компетентного в ПЛК и инженерных сетях. Это иная кадровая задача, чем для микропивоварни с двумя сотрудниками: автоматизация снижает трудозатраты на баррель, но не сокращает численность персонала до нуля.
Соответствие требованиям становится регулярной статьёй расходов.
Периодичность повторных освидетельствований сосудов под давлением, инспекции котла, отбор проб сточных вод и графики калибровки — всё это становится ежегодным, когда вы достигаете такого масштаба.
Последовательность получения пригодного к использованию коммерческого предложения
Прорабатывайте эти вопросы по порядку. Ответы не по порядку приводят к тому, что на производстве оказывается варочный цех, который не способен принять лагерный цех, или чиллер, который не может обеспечить имеющееся электроснабжение:
- Целевой годовой объём производства на третий год и количество SKU, необходимое для его достижения.
- Количество варок за варочный день, которые вы реально сможете обеспечить персоналом, и количество варочных дней в неделю.
- Мощность брожения в объёмах варок с учётом среднего времени нахождения в танке для каждого стиля пива.
- Целевой рынок, который определяет путь подтверждения соответствия и сертификацию панели ещё до начала проектирования.
- Строительные ограничения, измеренные на объекте: чистая высота до самого низкого препятствия, толщина и армирование плиты, расположение сливов, размеры дверей и проходов для такелажных работ.
- Доступные инженерные коммуникации в числах: паропроизводительность в кг/ч или мощность котла в кВт, параметры электроснабжения в амперах при указанных напряжении и частоте, расход воды.
- Уровень автоматизации, указанный в виде переменных, которыми вы хотите управлять в замкнутом контуре.
- Ожидания по запасным частям и сервису, включая то, кто будет локально поддерживать ПЛК.
В этом руководстве намеренно не рассматриваются две темы, каждая из которых меняет экономику при производительности свыше 40 BBL: паровые конденсаторы с рекуперацией тепла, способные возвращать значительную часть этой нагрузки 207 кВт от испарения при кипячении и влиять на выбор мощности котла; а также интеграция упаковочной линии, где скорость розлива в банки или бутылки становится узким местом предприятия задолго до варочного цеха. Обсудите обе темы одновременно с производительностью, поскольку они конкурируют за одну и ту же площадь и один и тот же капитал.
Часто задаваемые вопросы
В: Что относится к оборудованию для коммерческой пивоварни?
О: В терминах закупок — это системы производительностью от 4 700 л (прибл. 40 BBL) за варку, с управлением PLC/HMI, стационарной системой CIP-мойки и инженерными коммуникациями, спроектированными как для производственного предприятия, а не как для комплектных устройств. Отличительными особенностями являются рабочий цикл и путь подтверждения соответствия, а не только размер ёмкостей.
В: Сколько стоит коммерческая пивоваренная система?
О: Цена рассчитывается для каждого проекта отдельно. На неё существенно влияют производительность, количество сосудов, способ нагрева, уровень автоматизации, требования к соответствию нормам страны назначения и объём инженерных коммуникаций; прайс-лист не публикуется. Отправьте целевую производительность, размеры здания и сведения о коммуникациях, чтобы получить коммерческое предложение и 3D-планировку.
В: Какой мощности гликолевый чиллер нужен пивоварне на 40 BBL?
О: Рассчитывайте исходя из совпадающей пиковой нагрузки, а не суммы всех нагрузок. Для варочного цеха объёмом 4 700 л с шестью ферментерами по 9 400 л совпадающая пиковая нагрузка составляет около 68 кВт или примерно 82 кВт с запасом. Резервуар гликоля объёмом 2 000–3 000 л и планирование перекачки после варки позволяют приобрести менее мощную установку, работающую ближе к своему эффективному диапазону.
В: Можно ли использовать имеющуюся CIP-тележку для танков 40 BBL?
О: Нет. Расход моющего устройства масштабируется с окружностью танка и составляет 2,5–3,0 галлона в минуту на фут, поэтому для ферментера объёмом 9 400 л требуется 14–17 м³/ч на моющей головке. Передвижные тележки обеспечивают 5–8 м³/ч, а работа ниже расчётного расхода оставляет часть поверхности непокрытой независимо от длительности цикла.
В: Означает ли наличие UL-сертификации у ПЛК, что моя панель управления соответствует требованиям США?
О: Нет. Сертификация распространяется на панель как на сборку, и сборка должна иметь указанную маркировку номинального тока короткого замыкания, превышающего доступный ток короткого замыкания в вашей сети. Указывайте исполнение панели по UL 508A на этапе заказа; выездная оценка NRTL после поставки обходится дороже и может задержать ввод объекта в эксплуатацию.
В: Приемлемо ли коммерческое пивоваренное оборудование китайского производства в ЕС и Австралии?
О: Страна изготовления не является вопросом соответствия требованиям; важен технический файл. Имеет значение, спроектировано ли оборудование в соответствии с требованиями PED (CE) и AS 1210, был ли выбран правильный маршрут оценки соответствия для категории сосуда и поставляются ли вместе с оборудованием сертификаты на материалы, документы о квалификации сварщиков и протоколы испытаний давлением.
В: Какой объём ферментационных ёмкостей должен приходиться на варочный цех 40 BBL?
О: Для планирования можно принять примерно два объёма варки ферментационной ёмкости на один еженедельный оборот при 14-дневном графике для эля. Два оборота в день в течение четырёх дней дают восемь оборотов в неделю, что указывает примерно на 16 объёмов варки. Лагеры с 28-дневным циклом и длительные программы сухого охмеления увеличивают эту потребность.
В: Пар, электричество или прямой огонь для объёмов свыше 40 BBL?
О: Пар — почти во всех случаях. Прямой огонь становится непрактичным при объёмах свыше примерно 2 000 л, поскольку тепловой поток на варочном котле прижигает сусло, а электрический нагрев становится проблематичным с точки зрения подключённой нагрузки и плотности нагревательных элементов при объёмах свыше примерно 3 000 л.